
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
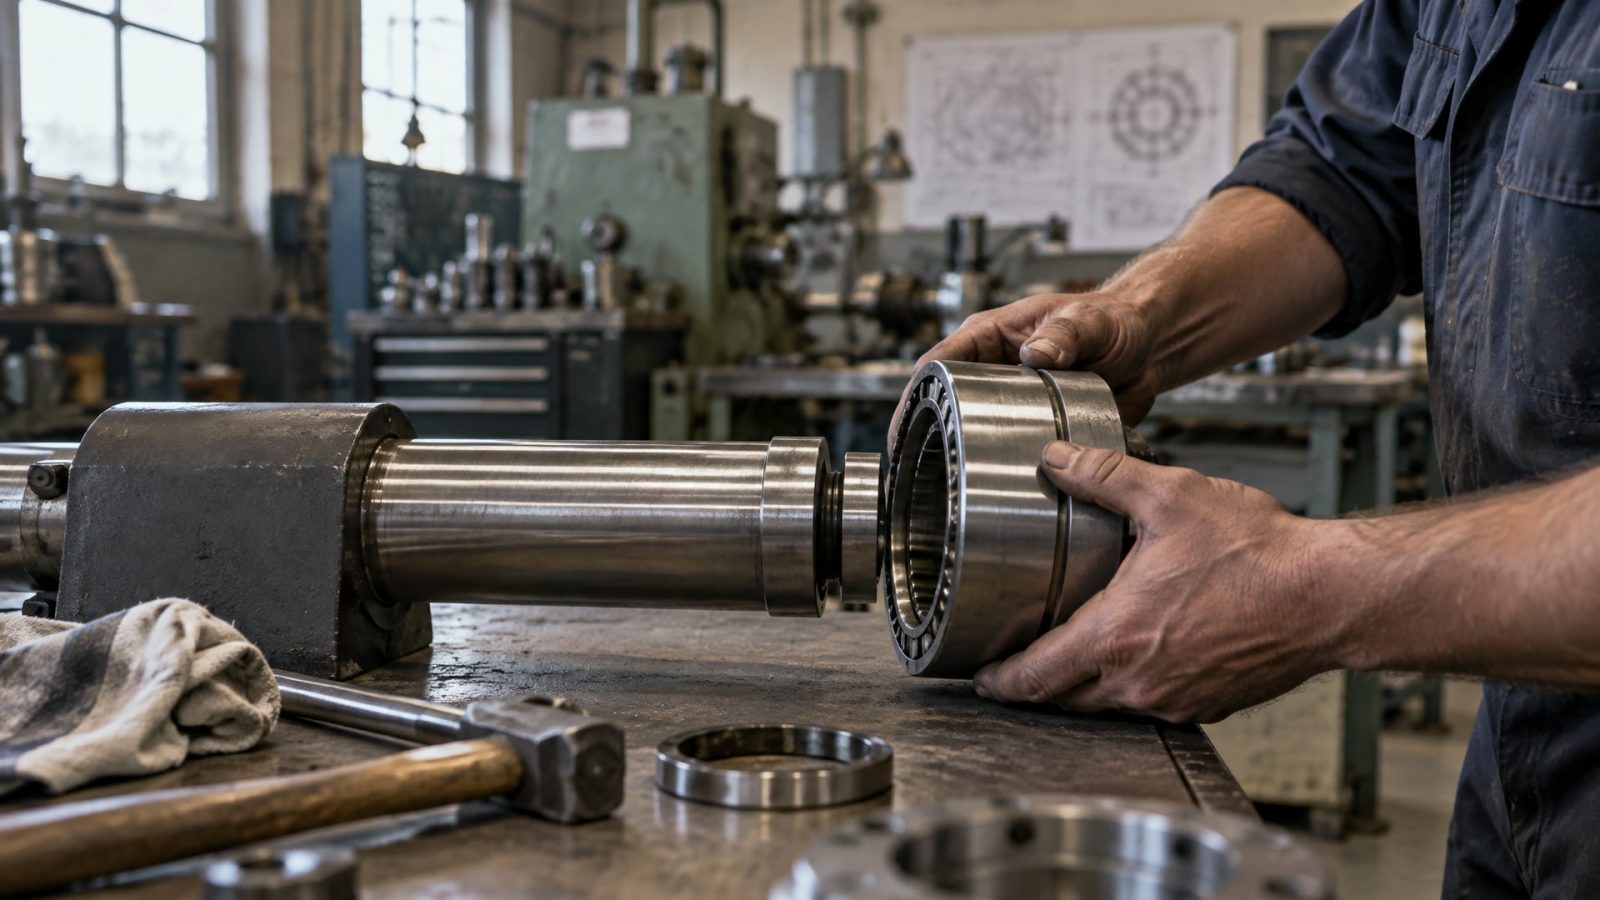
Вал-втулочный фиксатор - это однокомпонентный анаэробный клей, который затвердевает без доступа кислорода и создает прочное неразъемное соединение в цилиндрических посадках. При выборе состава критично ориентироваться не только на название продукта, но и на два ключевых параметра: максимальный заполняемый зазор между валом и втулкой и температурный диапазон, в котором будет работать узел. Ошибка на этапе подбора приводит либо к неполному заполнению зазора и ненадежной фиксации, либо к деградации прочности при превышении температурного предела. Статья поможет техническим специалистам и закупщикам сделать обоснованный выбор, опираясь на реальные параметры оборудования и условия эксплуатации.
Правильный подбор фиксатора экономит время на переделки, снижает риск отказа в работе и упрощает управление складскими остатками, так как под каждый класс зазоров и температурных условий нужен свой состав.
Роль зазора в выборе вал-втулочного фиксатора
Анаэробные клеи работают по принципу капиллярного заполнения зазора между сопрягаемыми поверхностями.
Если зазор слишком велик, состав не затягивается равномерно, отверждение становится неоднородным, и фиксирующая способность значительно падает. Если зазор близок к нулю, вязкая текучесть фиксатора может оказаться избыточной.
Стандарт ISO 10123 описывает методику определения сдвиговой прочности анаэробно отверждаемых жидких клеев для цилиндрических сборок типа вал-втулка. Согласно техническим листам, для вал-втулочного фиксатора средней прочности рекомендуемый диапазон зазора достигает 0,25 мм. При зазорах в диапазоне 0,05–0,15 мм используют менее вязкие составы низкой прочности. Для максимальных зазоров до 0,25 мм требуются специальные составы, рассчитанные на заполнение и удержание именно цилиндрических соединений.
Превышение верхнего предела зазора (более 0,30 мм) нарушает условия полимеризации: клей не успевает затвердеть перед нагрузкой, так как молекулы не плотно упакованы. На практике это означает, что вал может проворачиваться в втулке или медленнее набирать прочность. Поэтому перед выбором состава измерьте фактический зазор посадки и сверьте его со спецификацией фиксатора.
Градация типов по максимальному зазору
| Тип прочности | Зазор, мм | Применение |
|---|---|---|
| Низкая | до 0,05 | Мелкие подшипники, штифты с минимальным зазором |
| Средняя | 0,05–0,15 | Большинство валов и втулок в приводах |
| Высокая | до 0,25 | Крупные муфты, кулачковые связи |
| Максимальная | до 0,30 | Специальные узлы с наибольшим допуском |
Температурный диапазон как определяющий фактор
Рабочая температура металла в зоне посадки напрямую влияет на долговечность полимерной пленки фиксатора.
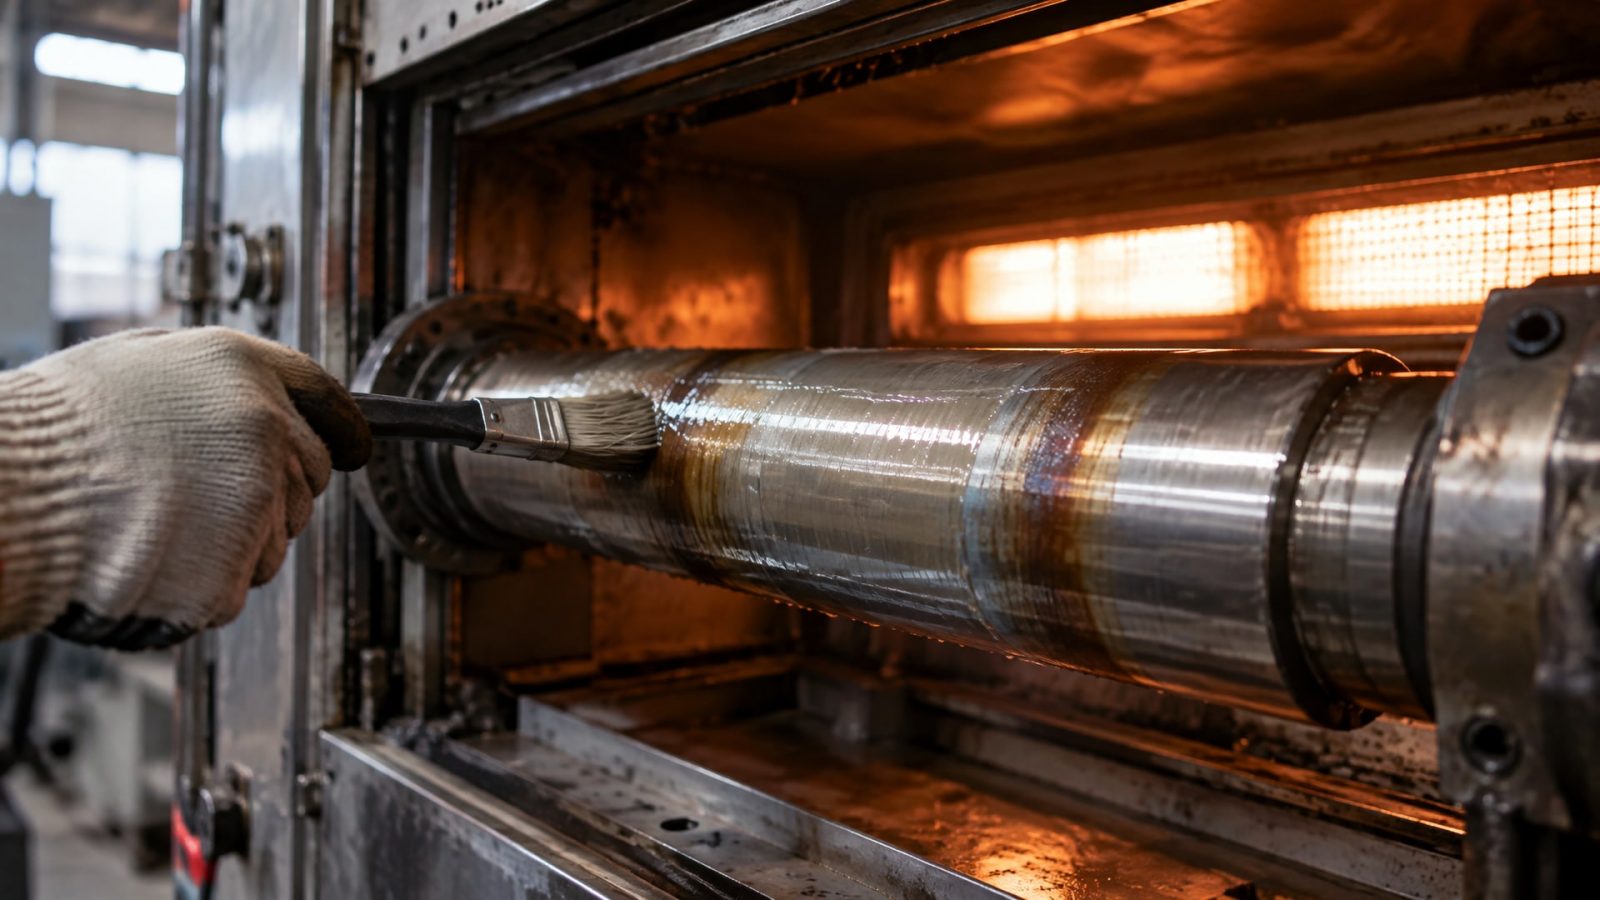
Все анаэробные клеи имеют верхний и нижний температурные пределы, за которыми теряется либо адгезия, либо механическая прочность. Типовые диапазоны для стандартных составов лежат в пределах −55 °C до +150…+200 °C. Если ваш узел работает выше 150 °C постоянно, нужны специализированные высокотемпературные фиксаторы, доходящие до +180…+230 °C и даже до +280…+350 °C в экстремальных случаях.
При выборе состава эксперты рекомендуют применять запас по верхнему пределу: 20–50 °C от максимальной рабочей температуры. Это означает, что если ваш узел греется до +170 °C, нужен состав, выдерживающий минимум +190…+220 °C. Без такого запаса высокая температура будет постепенно снижать прочность соединения, и оно может начать проворачиваться под нагрузкой.
Нижний предел также важен для монтажа. При температурах ниже +5…+10 °C скорость отверждения анаэробных фиксаторов существенно замедляется. Если сборка идет в неотапливаемом помещении зимой, время перед максимальной нагрузкой может растянуться на 48–72 часа вместо типовых 24 часов при +22 °C. В таких условиях возможно применение активаторов, если техдокументация это допускает.
Типовые температурные профили
| Класс состава | Нижний предел | Верхний предел | Типовое применение |
|---|---|---|---|
| Стандартный | −55 °C | +150…+160 °C | Общемашиностроительные узлы, приводы |
| Повышенно-температурный | −55 °C | +180…+200 °C | Двигатели, коробки передач |
| Высокотемпературный | −40 °C | +230…+280 °C | Авиадвигатели, индустриальные печи |
| Экстремальный | −20 °C | +280…+350 °C | Специальные системы с экстремальным нагревом |
Соответствие между зазором и температурой при выборе
Критическая ошибка - рассматривать зазор и температуру независимо друг от друга.
На практике нужно одновременно проверять оба параметра в техническом листе. Например, если узел имеет зазор 0,20 мм и работает при +200 °C, простой стандартный фиксатор (работающий до +160 °C) не подойдет, хотя по зазору он вроде бы подходит. Наоборот, высокотемпературный состав, рассчитанный на зазор до 0,25 мм и +280 °C, вполне справится.
Многие закупщики ошибочно предполагают, что высокотемпературный фиксатор автоматически универсален для всех случаев. На самом деле избыточная прочность может затруднить последующую разборку узла при техническом обслуживании. Если соединение нужно периодически разбирать и собирать заново (например, для замены подшипника), лучше выбрать состав достаточной, а не максимальной прочности. Для редко разбираемых соединений, наоборот, допустимы более прочные варианты.
Сверка со спецификацией должна производиться по таблице или диаграмме в техническом листе фиксатора, где указаны оба параметра одновременно. Стандартный вал-втулочный фиксатор средней прочности, например, обычно указывает: зазор до 0,25 мм, рабочая температура −55…+200 °C. Если ваши условия укладываются в оба эти диапазона, состав подходит.
Влияние температуры монтажа на время отверждения
Отверждение анаэробного фиксатора напрямую зависит от температуры окружающей среды.
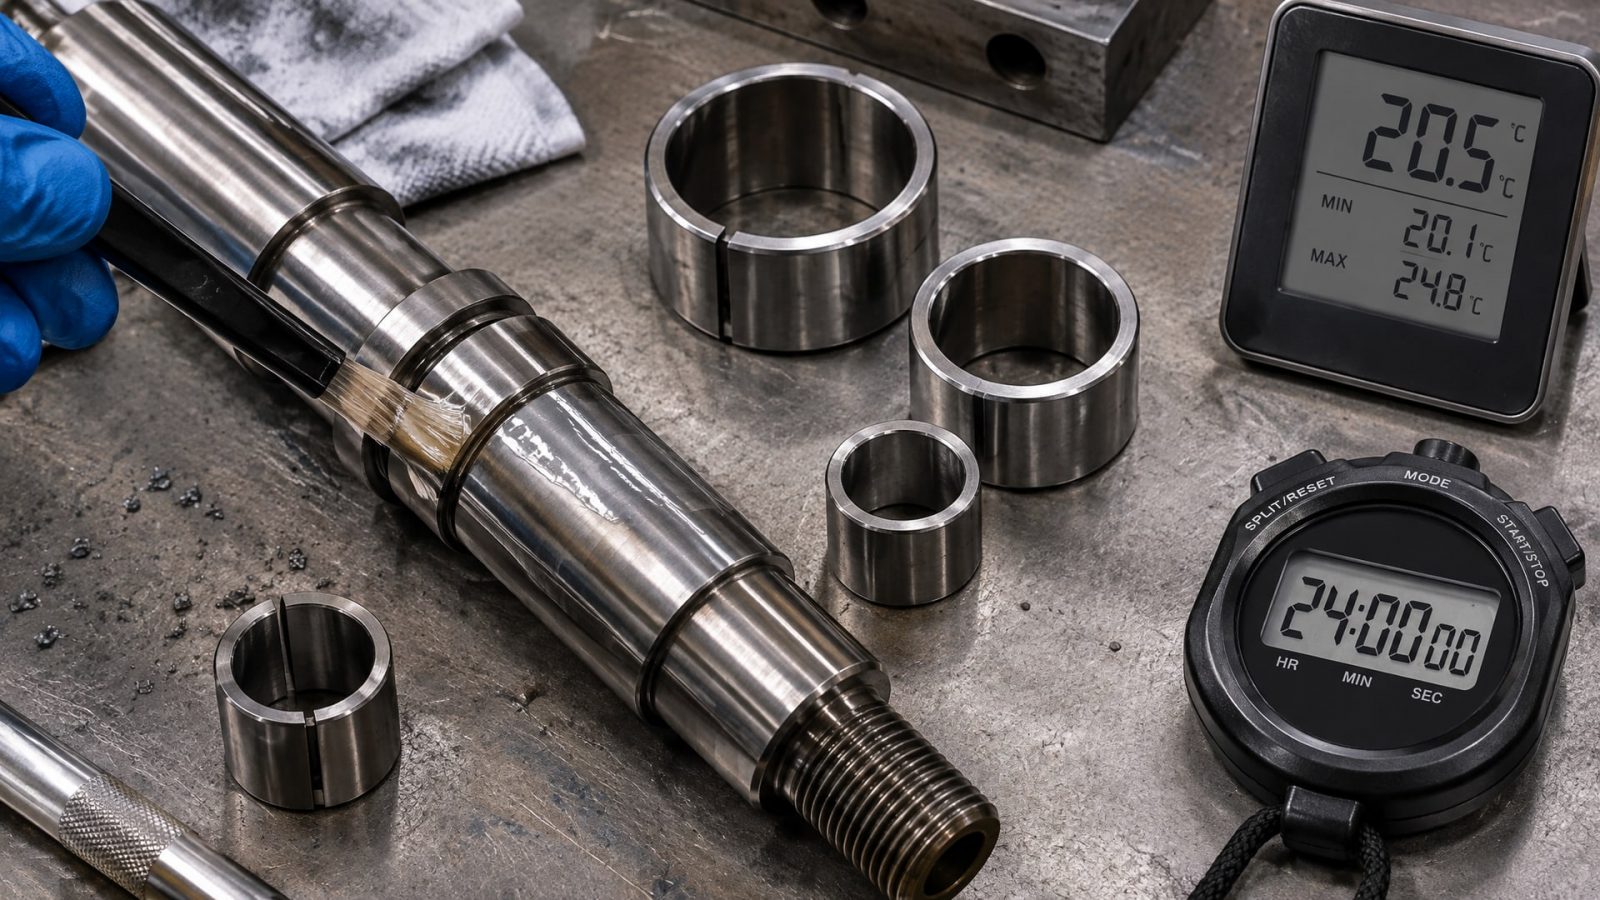
При комнатной температуре (+20…+25 °C) типовое время перед подачей нагрузки составляет около 24 часов. При повышении температуры монтажа время сокращается, при понижении - растягивается. Ниже +5 °C скорость полимеризации падает настолько, что сборку приходится планировать с большим запасом времени.
На холодных производствах, в мастерских без отопления или при зимнем монтаже оборудования на улице эта задержка становится критична. Если нет возможности дождаться полного отверждения в течение 48–72 часов, можно использовать активатор (если он предусмотрен в техлисте). Активатор ускоряет полимеризацию, но его применение требует дополнительных шагов и может влиять на финальную прочность. Поэтому лучше планировать монтаж либо в нормальных условиях, либо с учетом длительности затвердевания.
На производственных линиях, где сборка идет в теплом цехе при +20…+30 °C, этот фактор менее критичен, но его все равно учитывают в графике сборки. Если нужна быстрая фиксация, стоит явно запрашивать у поставщика информацию о времени отверждения при конкретной температуре.
Быстроотверждаемые и высокопрочные составы: когда они нужны
На рынке представлены вал-втулочные фиксаторы разных скоростей отверждения и уровней прочности.
Быстроотверждаемые составы позволяют сократить время между сборкой и подачей нагрузки с 24 часов до 4–8 часов, что ускоряет производство. Высокопрочные варианты обеспечивают максимальное сопротивление разворачиванию под вибрацией и крутящим моментом.
Выбор между стандартным, быстроотверждаемым и высокопрочным составом должен быть обоснован реальным технологическим процессом. Если ваша линия фасовки упаковывает готовые узлы в течение 8 часов после сборки, быстроотверждаемый вариант экономит время ожидания. Если узел работает под постоянной высокой вибрацией, высокопрочный состав снижает риск отказа. Если условия средние, стандартный состав обеспечивает оптимальное соотношение цены и функциональности.
На рынке в поисковых запросах часто упоминают "638" и "660" - это условные обозначения степени прочности, пришедшие из иностранной номенклатуры. В российских техлистах эти обозначения не всегда используются, поэтому важно смотреть на значение сдвиговой прочности в МПа, а не на номер. Для цилиндрических соединений типичные значения прочности на сдвиг лежат в пределах 20–50 МПа в зависимости от типа состава.
Когда требуется высокотемпературный фиксатор
Высокотемпературные вал-втулочные фиксаторы требуются в узлах, которые постоянно работают выше 150 °C.
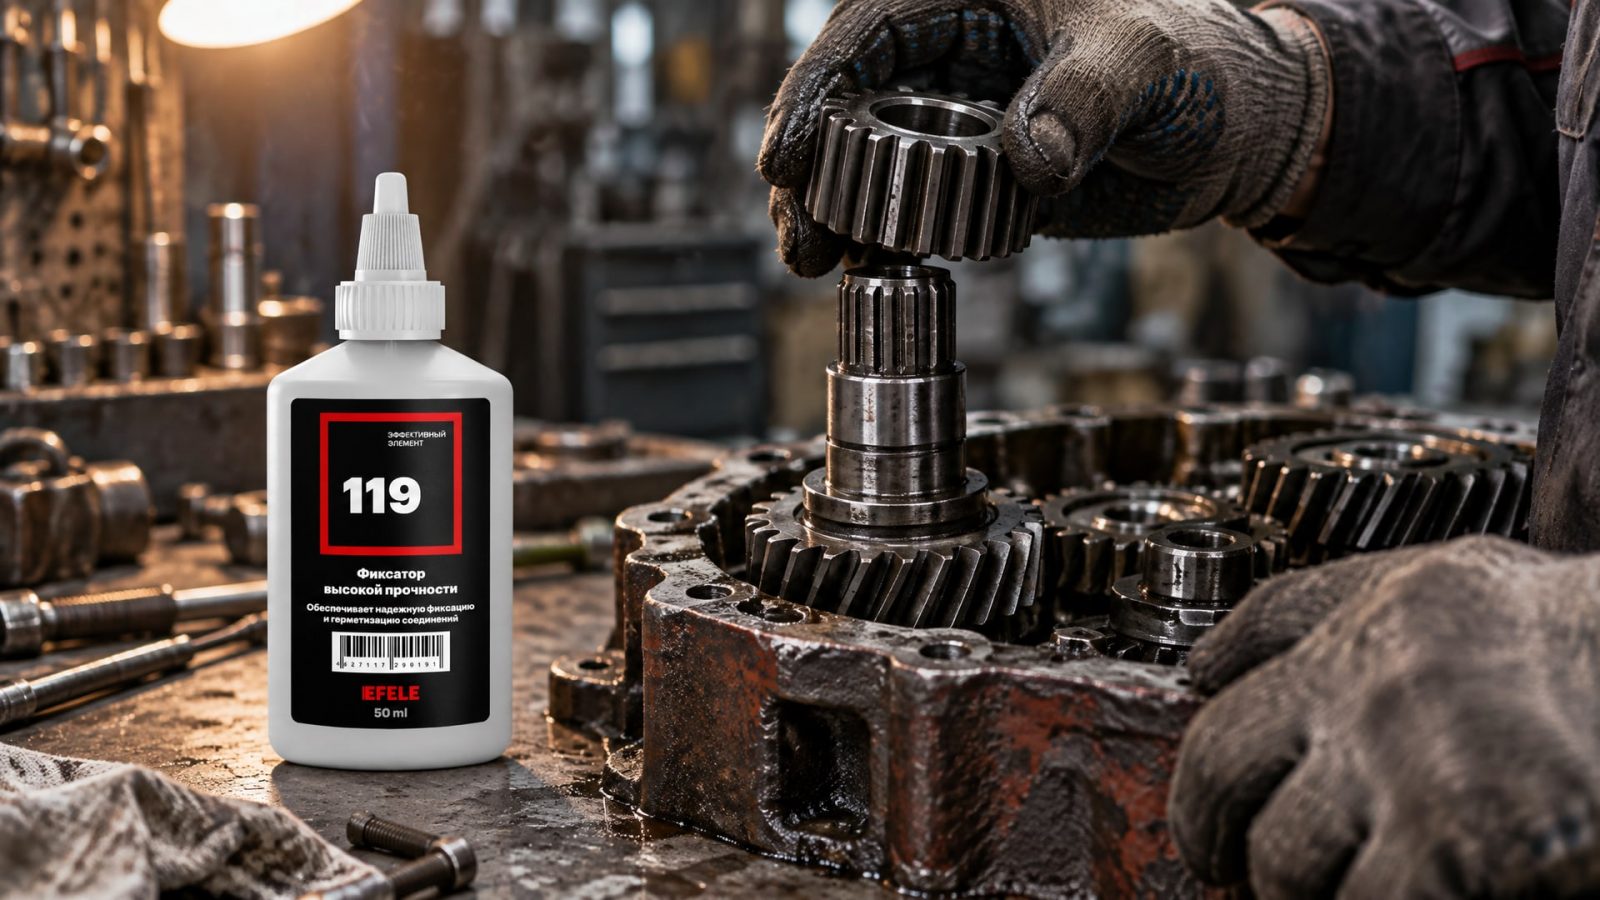
Типичные примеры: муфты электромоторов, карданные валы в тяжелых приводах, фиксация шестерен на валах коробок передач при длительной нагрузке, крепление рабочих органов на центрифугах и сушилках.
Специализированные составы этого класса сохраняют адгезию и прочность при +180…+230 °C, а экстремальные варианты выдерживают до +280…+350 °C. Это достигается за счет применения полимерной матрицы с более высокой теплостойкостью. Однако такие составы часто имеют повышенное время отверждения и могут требовать активации при низких температурах монтажа.
Важно различать декларируемую верхнюю температуру и реальную рабочую прочность. Если состав указан на +250 °C, это не означает, что при +250 °C его прочность останется той же, что при +20 °C. Обычно прочность снижается градиентом, и чем выше температура, тем меньше запас. Поэтому нужен уже упомянутый запас 20–50 °C от максимальной рабочей температуры узла.
Для фиксации вал-втулочных соединений с экстремально высокими температурами до +280 °C подходит анаэробный клей EFELE 119, разработанный специально для узлов, работающих в агрессивных температурных условиях. Этот состав заполняет зазоры до 0,3 мм и обеспечивает надежное удержание вала при расширении материала и вибрационных нагрузках.
Часто задаваемые вопросы
Можно ли применять вал-втулочный фиксатор при температуре ниже +5 °C?
Да, применять можно, но время отверждения увеличивается. При +5 °C и ниже скорость полимеризации анаэробных клеев существенно замедляется. Типовое время перед нагрузкой может растянуться с 24 часов до 48–72 часов. На холодных производствах либо планируют с запасом времени, либо используют активатор, если он предусмотрен техдокументацией.
Какой зазор считается нормальным для вал-втулочного фиксатора?
Большинство стандартных вал-втулочных фиксаторов рассчитаны на заполнение зазоров до 0,25–0,30 мм. Зазоры менее 0,05 мм требуют низковязких составов. Чем больше зазор, тем более заполняющий и вязкий должен быть состав. Главное правило: не выбирайте фиксатор только по названию (низкая, средняя, высокая прочность) - всегда проверяйте максимальный заполняемый зазор в техлисте.
На какой температурный диапазон смотреть при выборе?
Ориентируйтесь на максимальную температуру металла в зоне посадки, а не на температуру окружающего воздуха. Затем добавьте запас 20–50 °C и выбирайте состав, верхний предел которого это значение перекрывает. Например, если узел греется до +170 °C, выбирайте фиксатор с верхним пределом не менее +190…+220 °C.
В чем разница между быстроотверждаемым и обычным вал-втулочным фиксатором?
Быстроотверждаемый состав твердеет за 4–8 часов против стандартных 24 часов при комнатной температуре. Выбор между ними зависит от технологического процесса: если нужна быстрая отправка узла в работу, берите быстроотверждаемый; если спешить некуда, обычный часто дешевле.
Влияет ли высокая прочность фиксатора на разборку узла при ремонте?
Да, влияет. Высокопрочные составы создают очень крепкое соединение, которое сложнее разобрать. Для часто обслуживаемых узлов лучше выбирать достаточную, а не максимальную прочность. Для редко разбираемых соединений высокопрочные варианты допустимы.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре - это не просто подбор номера или названия продукта, а инженерное решение, основанное на фактических параметрах вашего узла. Два ключевых правила: во-первых, максимальный зазор посадки не должен превышать 0,25–0,30 мм, иначе фиксатор не обеспечит равномерное заполнение и полимеризацию; во-вторых, рабочая температура должна быть на 20–50 °C ниже верхнего предела, указанного в техническом листе, чтобы сохранить запас прочности.
Перед закупкой сверьте оба параметра одновременно и учтите условия монтажа (температуру сборки и время до подачи нагрузки). На производственных линиях фасовки и в ремонтных службах это расчетное внимание экономит переделки и гарантирует надежность узлов. Если сомневаетесь в выборе, получите точные размеры посадки и температурный профиль эксплуатации, консультируйтесь со спецификацией или обратитесь в техподдержку поставщика - это намного дешевле, чем потом менять пришедший в отказ узел.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Биостойкость СОЖ: узнайте, почему возникает неприятный запах эмульсии и как эффективно устранить эту проблему, обеспечив стабильность производства.
Узнайте, как пищевые смазки H1 влияют на аудит ХАССП и что проверяют инспекторы, чтобы избежать ошибок.
Узнайте, как влияние pH на СОЖ помогает предотвратить поломки и продлить срок службы инструмента.