
Антифрикционное покрытие поршней ДВС: назначение и применение
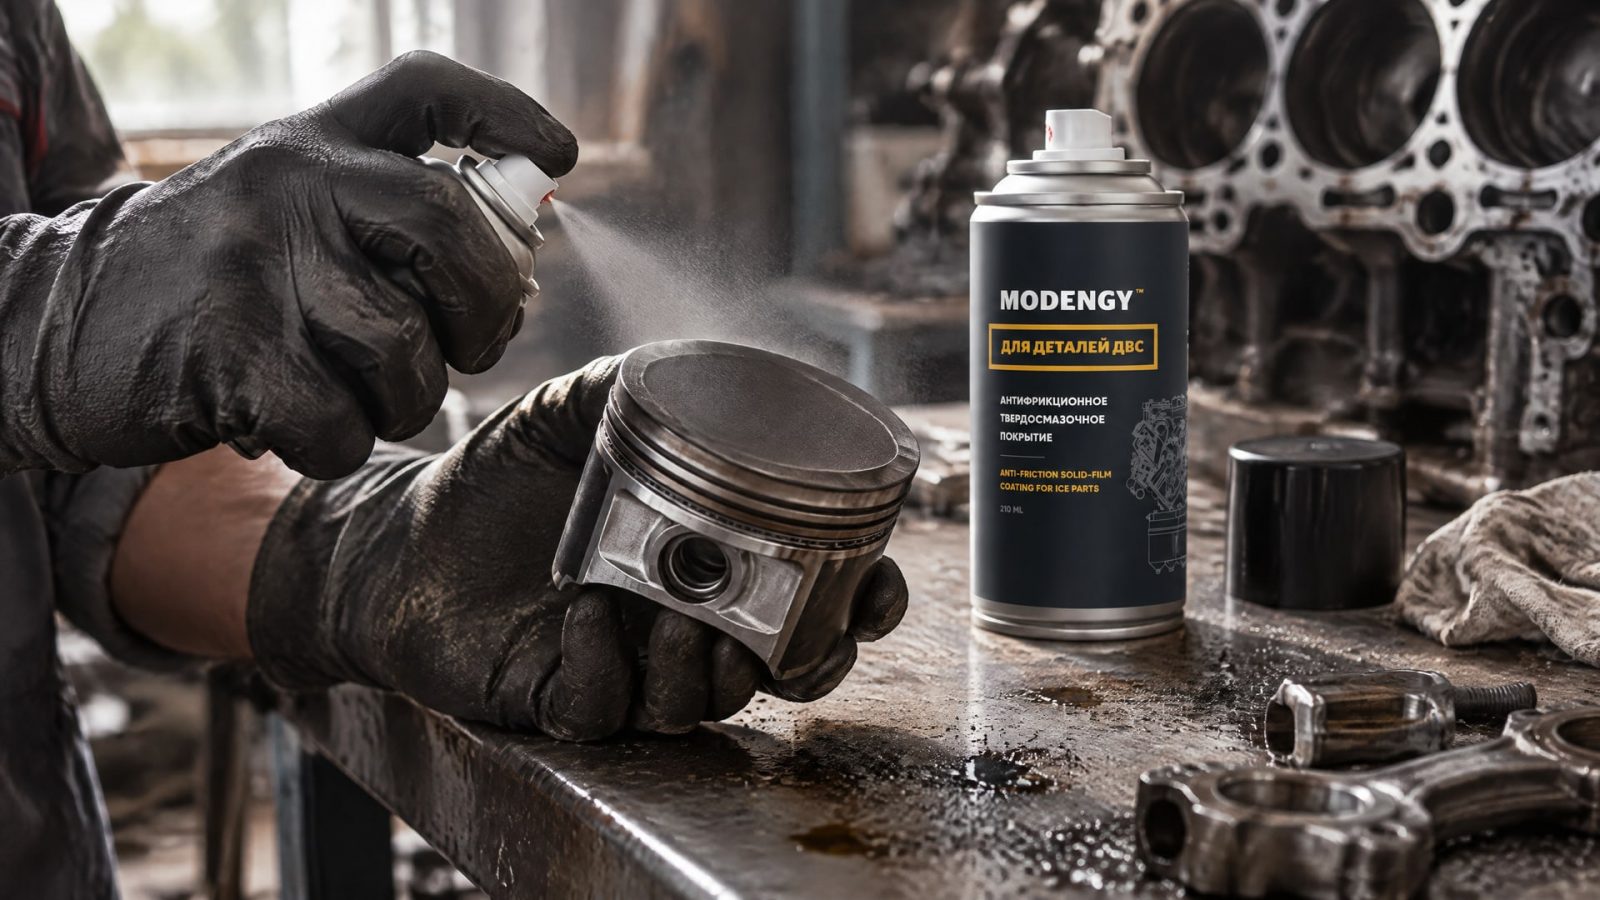
Антифрикционное покрытие на поршне помогает снизить трение, износ и риск задиров в зонах контакта. Это сухая пленка, которая служит дополнительной защитой при пуске, кратковременной потере давления масла и работе в режиме граничного трения. Она не заменяет моторное масло и штатную систему смазки.
Материал будет полезен инженерам, специалистам по ремонту двигателей и снабженцам, которые выбирают покрытие поршней ДВС или оценивают технологию его нанесения. Разберем, какие зоны обрабатывают, как толщина пленки влияет на зазоры, почему важны подготовка поверхности и отверждение, а также на что смотреть при подборе состава.
Что дает антифрикционное покрытие поршню
Твердосмазочное покрытие представляет собой сухую пленку, в которую входят твердые смазочные компоненты и связующее.
В технических материалах среди компонентов указаны дисульфид молибдена, дисульфид вольфрама, графит и PTFE; связующее может быть термореактивным полимером. Составы различаются, поэтому само название «антифрикционное покрытие» еще не говорит, подходит ли материал для конкретной зоны поршня.
Основная задача такой пленки - уменьшать трение и износ, а также снижать вероятность задиров. Она может обеспечивать дополнительную защиту при холодном пуске, кратковременном падении давления масла или в режиме граничного трения, когда поверхности разделяет тонкая смазочная пленка. Это вспомогательная защита на переходных режимах, а не замена моторному маслу.
Важно различать покрытие и твердосмазочную смазку в привычном смысле. Речь идет не о пластичном составе, который наносят на узел перед работой, а о сухой пленке, закрепленной на детали. После нанесения и отверждения она остается на поверхности и работает в контактной зоне.
Практический эффект зависит от сочетания твердой смазки, связующего, подготовки поверхности и толщины слоя. Универсального состава для всех деталей двигателя нет: материал, подходящий для юбки, не обязательно подходит для канавок колец или отверстий под палец. Поэтому при выборе оценивают не только заявленное снижение трения, но и область применения конкретного покрытия.
Покрытие поршня особенно полезно рассматривать там, где при пуске или переходных режимах возможен контакт поверхностей до формирования устойчивого масляного слоя. При этом результат зависит от состояния двигателя, геометрии деталей и соблюдения технологии нанесения. Если пленка отслаивается или нарушает посадку, желаемая защита не достигается. Поэтому оценка покрытия начинается с назначения зоны, а не с поиска универсального материала для всего двигателя.
Антифрикционное покрытие поршня: какие зоны обрабатывают
Покрытие поршня наносят на отдельные функциональные зоны, требования к которым различаются.
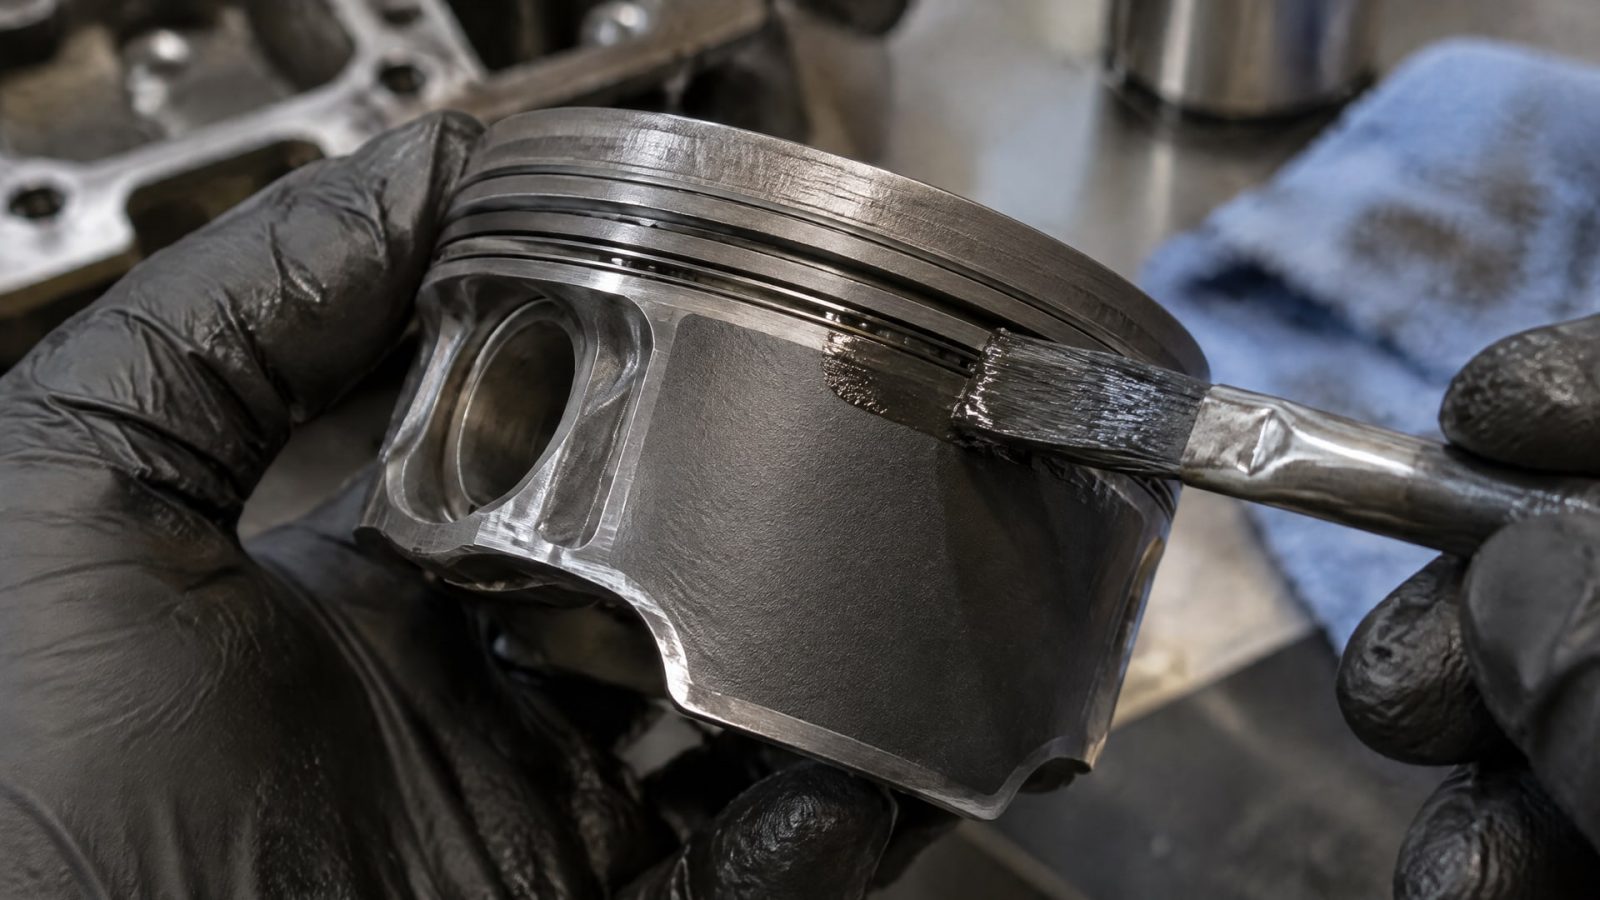
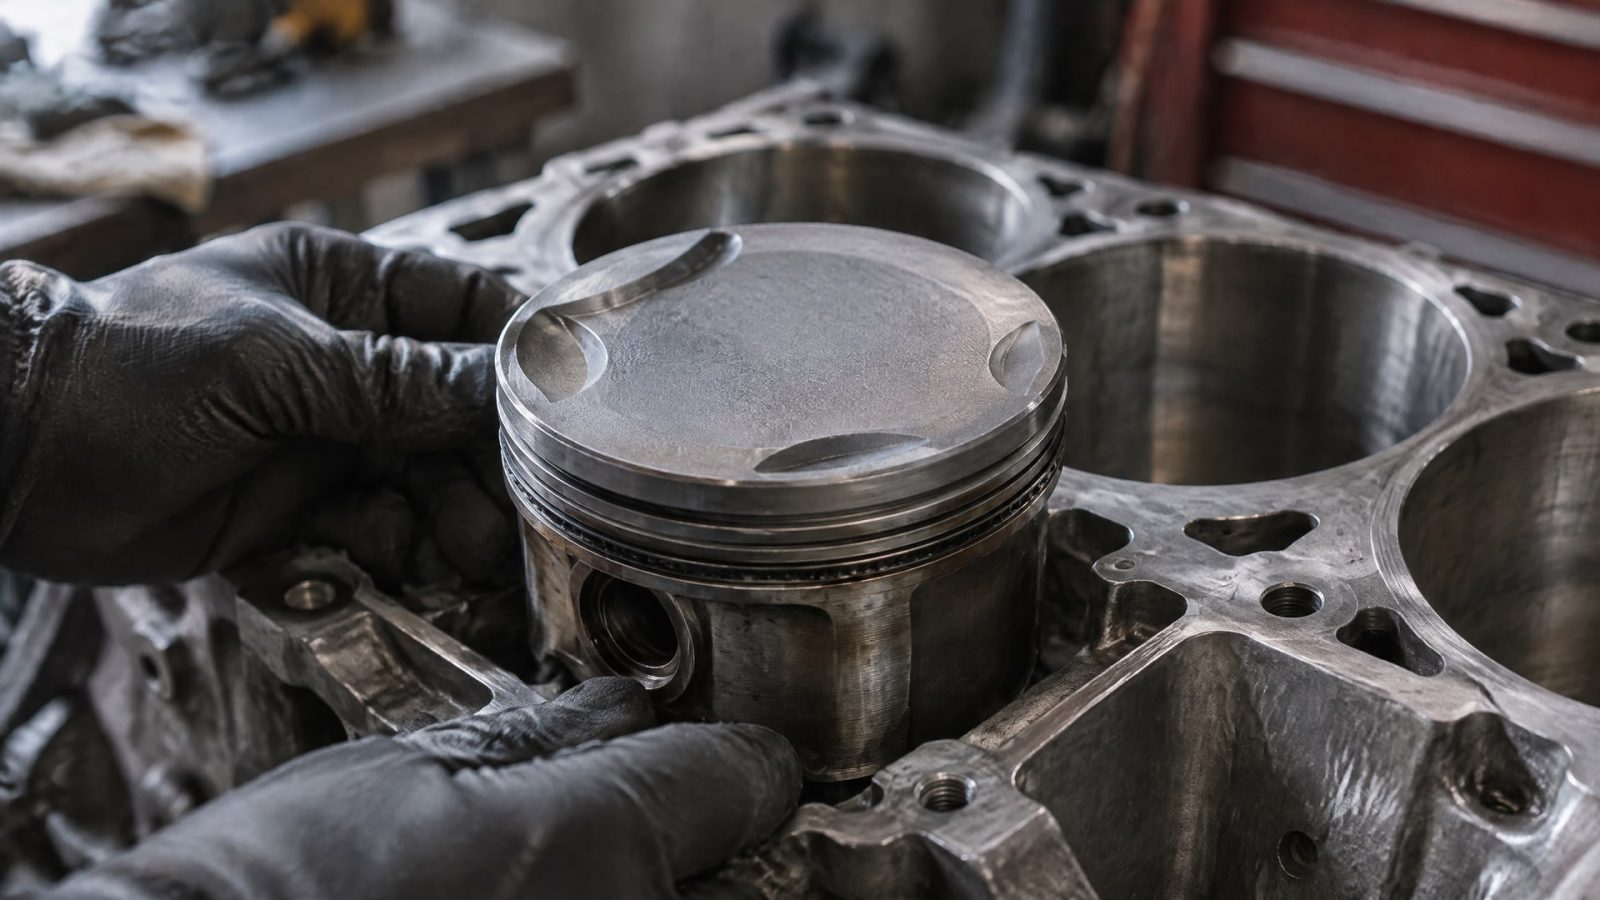
На юбке оно снижает трение при контакте с цилиндром и помогает уменьшить риск задиров. В канавках под кольца и отверстиях под поршневой палец сухая пленка может защищать поверхности от задиров и микросваривания до выхода масла на рабочий режим.
Для юбки важна не только стойкость пленки, но и ее влияние на геометрию детали. В одном из технических описаний добавка к диаметру от покрытия составляет около 0,001 дюйма, то есть примерно 25 мкм. Эту прибавку учитывают при расчете зазора: лишняя толщина способна изменить посадку поршня. Значение не является универсальным нормативом для всех материалов и деталей, поэтому размеры нужно сверять с документацией на конкретное покрытие и требованиями к сборке.
В технических описаниях встречаются разные рекомендуемые толщины сухой пленки: 5-20 мкм и 10-20 мкм за один проход распыления. Это диапазоны для отдельных составов, а не общий стандарт для любого поршня. Нельзя считать, что более толстое покрытие автоматически даст лучшую защиту: избыток материала может нарушить зазор и посадку.
При выборе зоны обработки учитывают конструкцию детали и условия контакта. Для юбки важны сопряжение с цилиндром и итоговый размер поршня. Для канавок и отверстий под палец важны доступность нанесения, равномерность пленки и совместимость процесса с геометрией поверхности. Одно и то же антифрикционное твердосмазочное покрытие не следует автоматически применять на всех участках двигателя без подтверждения области использования.
До нанесения полезно зафиксировать исходные размеры деталей и определить, как толщина пленки повлияет на сборочный зазор. Такой подход снижает риск, что покрытие, выбранное ради защиты от трения, станет причиной нарушения посадки. Если обрабатывают несколько зон, требования к каждой из них рассматривают отдельно, а не переносят параметры с юбки на канавки или отверстия.
Как выбрать антифрикционное твердосмазочное покрытие
Подбор начинают с условий работы конкретного узла.
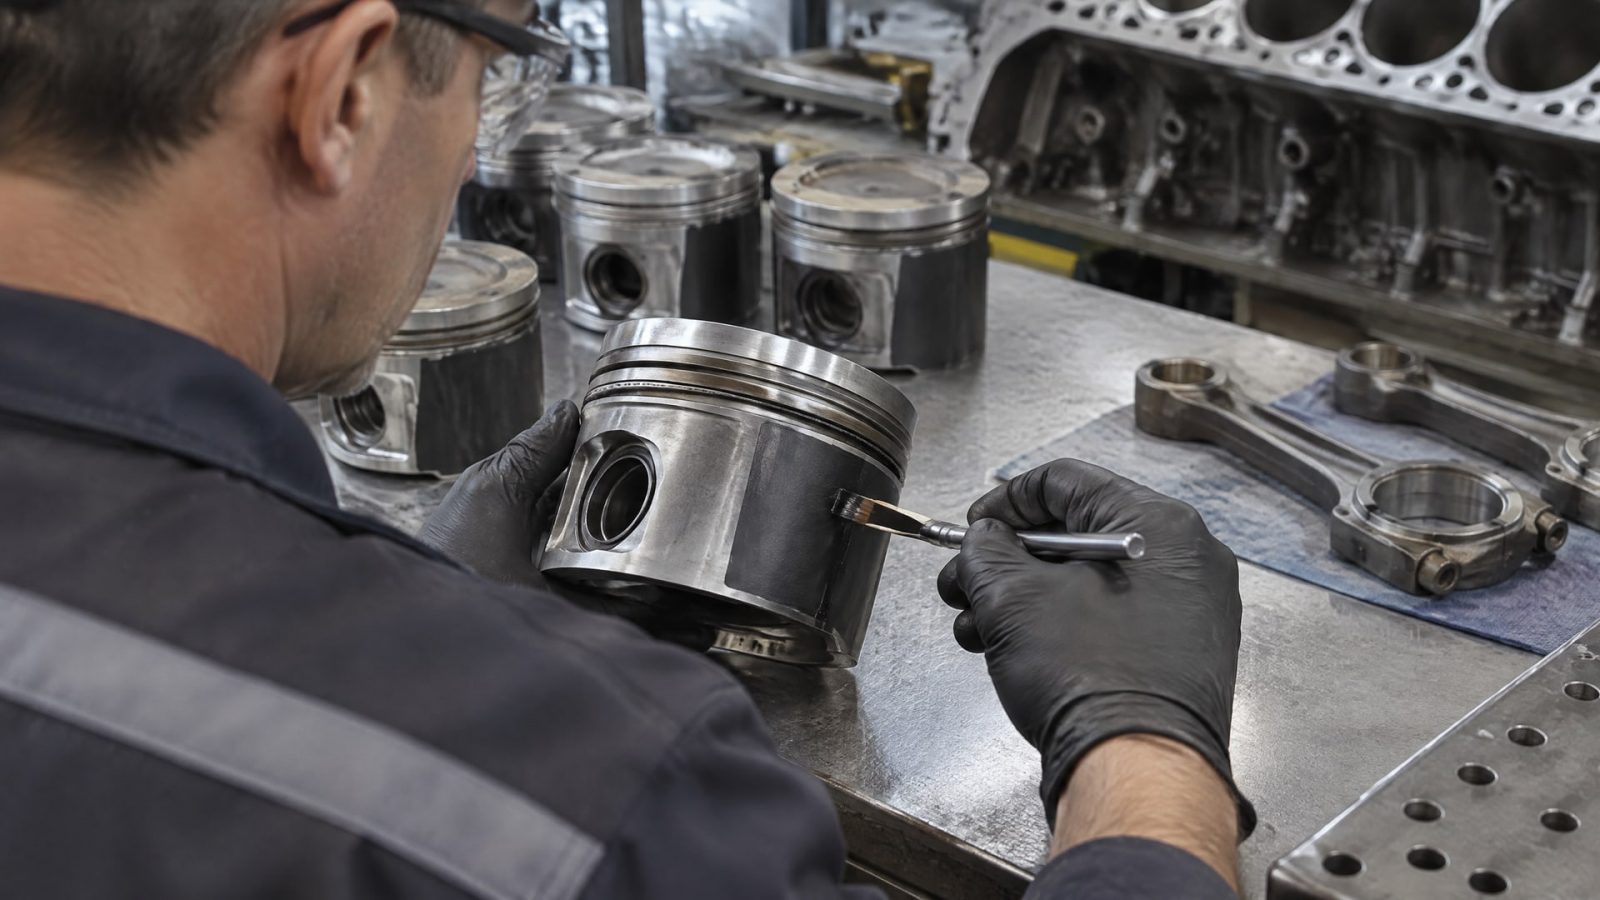
Для высоких нагрузок и режима граничного трения важны тип твердой смазки, связующее и стойкость к задиру. Затем определяют место нанесения: юбка поршня, канавки колец и отверстия под палец предъявляют разные требования к толщине и износостойкости.
Не менее важно учитывать технологию нанесения. В одних технических описаниях рекомендуемая толщина сухой пленки составляет 5-20 мкм, в других указано 10-20 мкм за один проход распыления. Эти данные нельзя переносить с одного материала на другой: параметры сверяют с технической документацией выбранного состава. То же относится к способу и режиму отверждения.
Для ряда покрытий предусмотрено термоотверждение. В технических материалах приведены времена отверждения от 2 до 90 минут и температуры от комнатной до 250 °C, в зависимости от механизма отверждения. Это широкий диапазон для разных материалов, а не инструкция для конкретной детали. Недостаточное отверждение может ухудшить адгезию и стойкость пленки, поэтому режим задают по паспорту покрытия.
При сравнении составов полезно проверить, для каких поверхностей и узлов они предназначены, какой способ нанесения предусмотрен и как контролируют итоговую толщину. Также оценивают совместимость технологии с производственным процессом: доступно ли необходимое оборудование, можно ли равномерно обработать выбранную зону и обеспечить требуемый режим отверждения. Для поршней особенно важно, чтобы нанесение не мешало контролю размеров и последующей сборке.
Запрос «антифрикционное покрытие поршня» не определяет конкретную формулу. Подходящий материал выбирают по техническим параметрам и назначению, а не только по общему названию или по наличию твердой смазки в составе. Если данных о температуре, связующем или области применения недостаточно, эти параметры следует уточнить у поставщика до запуска процесса.
Подготовка поверхности и нанесение покрытия
Адгезия и ресурс сухой пленки зависят от подготовки детали не меньше, чем от состава покрытия.
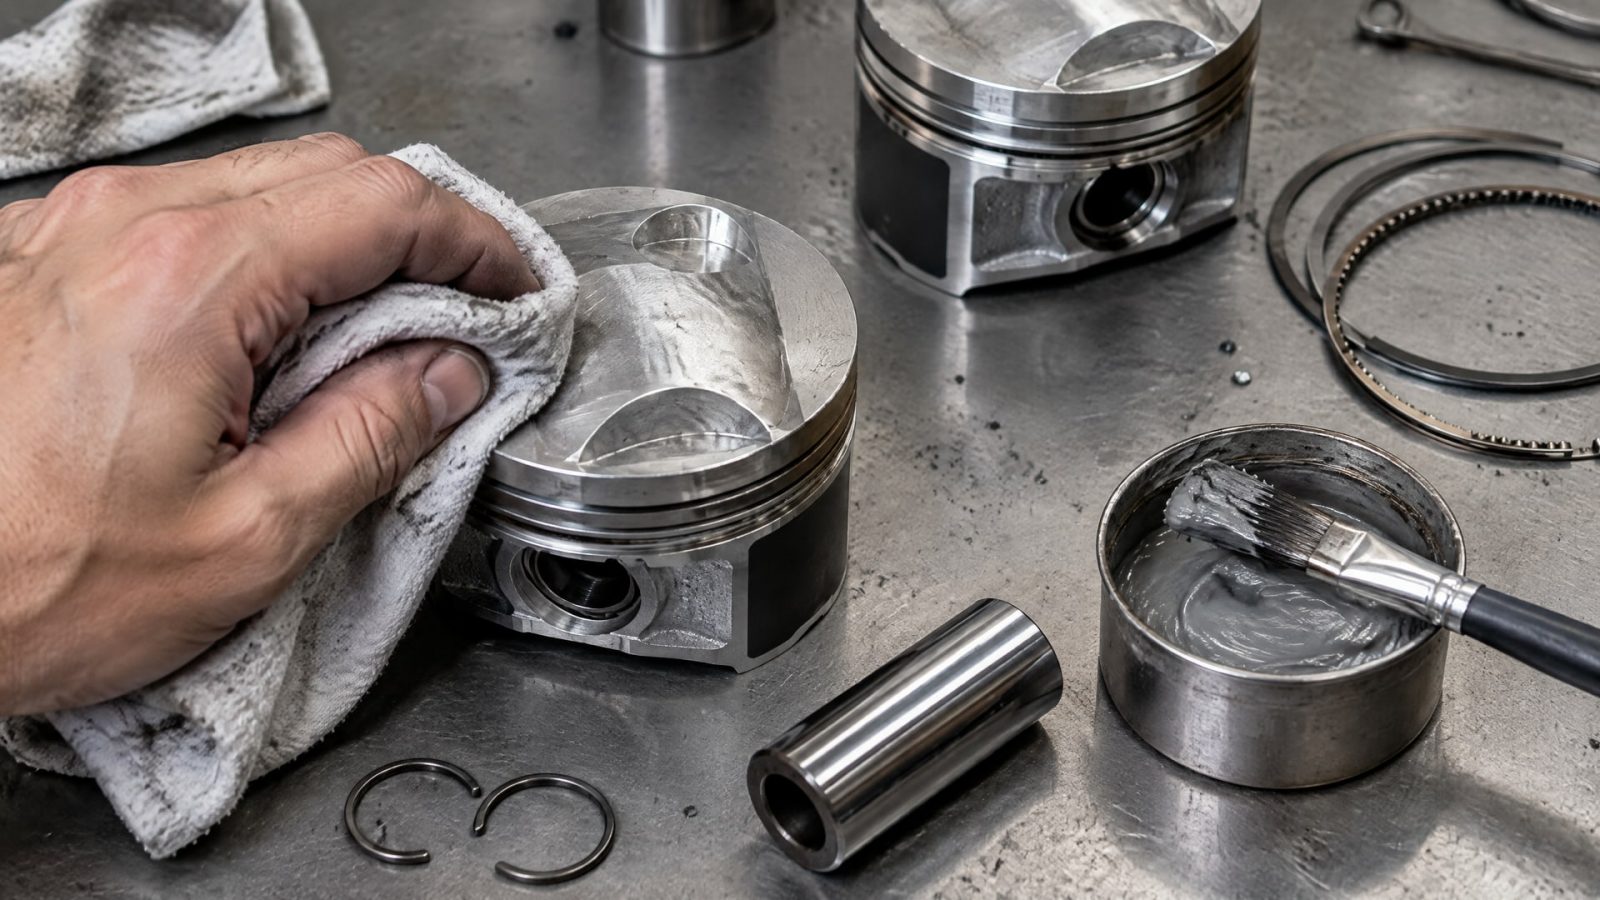
Перед нанесением поверхность тщательно очищают и обезжиривают. Для металлических поверхностей в технических материалах также упоминаются предварительное фосфатирование или пескоструйная обработка. Конкретную подготовку выбирают с учетом материала детали и требований к покрытию.
Для деталей двигателя в одном из материалов рекомендована абразивная обработка алюмооксидом не ниже 100 grit. Это параметр описанной технологии, а не обязательное требование для любого антифрикционного состава. Подготовительный процесс должен соответствовать документации на материал: слишком грубая или неподходящая обработка может изменить состояние поверхности, а остаточные загрязнения мешают сцеплению пленки с деталью.
Следующий шаг - нанесение и контроль толщины. В доступных технических описаниях приведены диапазоны 5-20 мкм для сухой пленки и 10-20 мкм за один проход распыления. Эти значения относятся к конкретным материалам и технологиям. При обработке юбки дополнительно учитывают, что в одном описании прибавка к диаметру составляет около 25 мкм. Поэтому контроль размеров нужен до нанесения и после него, если этого требует технологический процесс.
После нанесения покрытие отверждают по режиму, указанному изготовителем материала. В разных описаниях приведены значения от 2 до 90 минут и от комнатной температуры до 250 °C. Разброс показывает, почему нельзя назначать единый режим для всех покрытий. Неполное отверждение ухудшает адгезию и стойкость, а отклонение от инструкции способно повлиять на качество пленки.
При организации процесса фиксируют подготовку поверхности, способ нанесения, толщину и режим отверждения. Такой контроль позволяет сопоставить результат с требованиями к детали и выявить, на каком этапе возникло отклонение. Если в партии обрабатывают разные зоны поршня, для каждой из них отдельно проверяют применимость состава и допустимость итоговой толщины.
Применение покрытия на поршнях и других узлах
При холодном пуске и в переходных режимах масляная пленка может еще не обеспечивать устойчивое разделение контактирующих поверхностей.
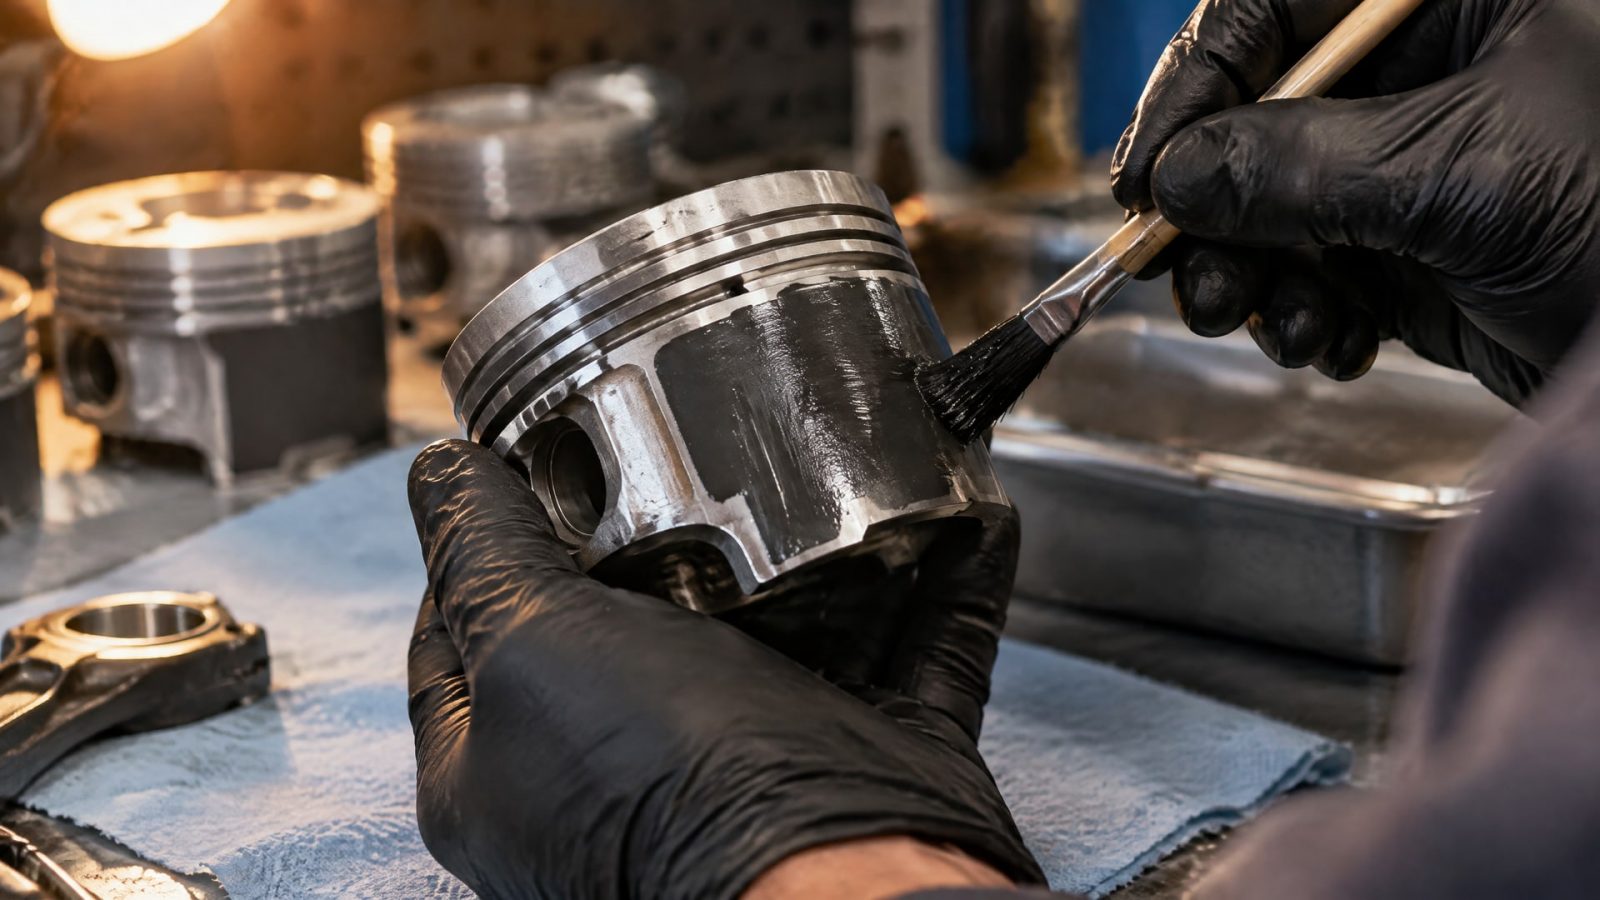
Кратковременная потеря давления масла также создает условия для повышенного трения. В таких случаях твердосмазочный слой рассматривают как дополнительную защиту от задиров, а не как основание менять требования к штатной системе смазки или допускать работу двигателя без масла.
Для поршней ДВС в этой задаче используют MODENGY Для деталей ДВС: покрытие предназначено для деталей двигателя и применяется для снижения трения и предотвращения задиров. Его рассматривают, когда необходимо защитить контактную зону на переходных режимах, сохранив обычную систему смазки двигателя. До выбора проверяют соответствие состава обрабатываемой зоне, а параметры нанесения и отверждения сверяют с документацией на материал.
Технологию оценивают не только по самому поршню. В обзорах сухие смазывающие покрытия также описываются для подшипников и элементов газораспределительного механизма, однако это не делает один состав универсальным для всех этих узлов. Отличия в нагрузках, контакте и геометрии требуют проверки назначения каждого материала.
Для других узлов трансмиссии и ходовой части тракторной техники, где требуется уменьшить трение и износ, рассматривают линейку антифрикционных покрытий MODENGY. Это отдельная область применения: покрытие трансмиссии подбирают под конкретный элемент, а не по аналогии с поршневой юбкой. Снабженцу и инженеру важно получить подтверждение назначения материала и технологических параметров до включения его в процесс.
В отраслевых материалах также упоминаются покрытия для поршневых юбок, подшипников и элементов ГРМ, но единого обязательного ГОСТ или ISO именно для покрытия поршней в них не приводится. Поэтому выбор и приемку строят на требованиях к детали, техническом описании состава и контроле технологии. Если покрытие используется в серийном процессе, параметры нанесения и проверки фиксируют в технологической документации предприятия.
Часто задаваемые вопросы
Может ли антифрикционное покрытие заменить моторное масло?
Нет. Сухая пленка служит вспомогательной защитой от трения и задиров при пуске, кратковременной потере давления масла или граничном трении. Она не заменяет моторное масло и штатную систему смазки. Рабочие режимы двигателя и интервалы обслуживания определяются его конструкцией и регламентом, а не наличием покрытия.
Какой толщины должно быть покрытие поршня?
Единого значения для всех составов нет. В технических описаниях встречаются диапазоны сухой пленки 5-20 мкм и 10-20 мкм за один проход распыления. Допустимую толщину выбирают по документации конкретного материала и учитывают при проверке зазора и размера детали.
Нужно ли отверждать твердосмазочное покрытие?
Для ряда составов требуется отверждение, но его режим зависит от материала и механизма формирования пленки. В технических описаниях указаны времена от 2 до 90 минут и температуры от комнатной до 250 °C. Эти значения не задают универсальный режим: нужно следовать документации конкретного покрытия.
Заключение
Антифрикционное покрытие поршня снижает трение и помогает защитить контактные поверхности от задиров на переходных режимах, но не заменяет моторное масло. При выборе учитывают зону нанесения, состав, толщину пленки, изменение зазоров, подготовку поверхности и режим отверждения.
Практический следующий шаг - определить обрабатываемую зону поршня, проверить требования к ее размерам и сопоставить их с технической документацией покрытия. До серийного нанесения следует закрепить в технологическом процессе подготовку поверхности, контроль толщины и параметры отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Температурный диапазон смазок и их совместимость с антифрикционными покрытиями: выбор растворителя и оценка рисков.
Изучите методы нанесения смазки с дисульфидом молибдена: аэрозоль для локального применения или автоматизированные системы для производства.
Смазка с дисульфидом молибдена защищает стальные канаты от трения и коррозии, обеспечивая их долгий срок службы.