
Смазка с дисульфидом молибдена: баллончик или автоматизированное нанесение
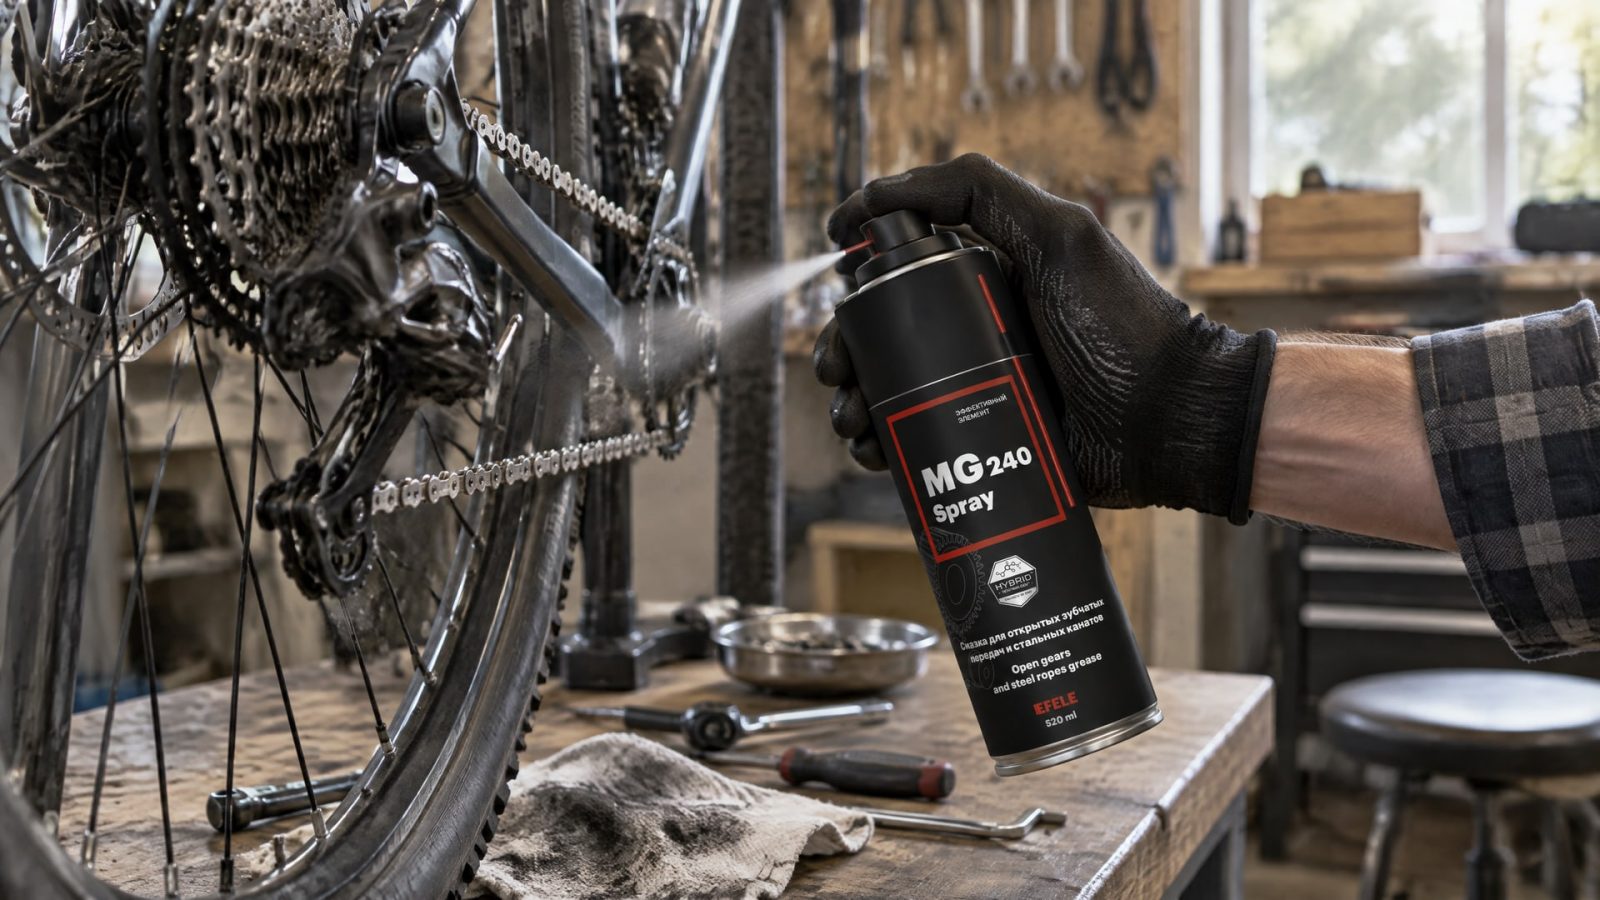
Выбор между распылением из баллончика и автоматизированной подачей зависит от задачи. Для локального обслуживания и небольших объемов удобен аэрозоль: его проще направить на нужный участок. Когда важны повторяемость покрытия, стабильный расход и обработка деталей по единому регламенту, предпочтительнее технологическое распыление с контролем процесса или автоматическая система подачи. При этом смазка с дисульфидом молибдена может быть сухим пленочным покрытием, спреем, пастой или составом на масляной основе, а способ нанесения должен соответствовать форме продукта.
Статья поможет инженерам, техническим специалистам и закупщикам сравнить методы нанесения смазки, выбрать подход к обработке деталей и не путать сухую пленку с жидкой или пластичной смазкой. Отдельно разберем стальные канаты: для них важны не только способ нанесения, но и проникновение состава к сердечнику, регулярность обслуживания и удаление избытка.
Чем отличаются распыление из баллончика и технологическая подача
Баллончик и автоматизированная подача решают разные производственные задачи.
Аэрозоль используют, когда нужно обработать отдельную деталь, выполнить ремонт или нанести состав на небольшой участок без настройки отдельного оборудования. Такой способ мобильный и простой, но результат зависит от положения распылителя, расстояния до поверхности, скорости прохода и опыта оператора. Поэтому при ручной работе сложнее добиться одинакового расхода и равномерности на серии деталей.
Технологическое распыление выполняют оборудованием, например spray gun или air brush. В требованиях NASA PRC-8001 для сухих пленочных смазок предусмотрены несколько тонких равномерных слоев, просушка каждого слоя и последующее отверждение. Спецификация SIST EN 3021:2017 также отдает предпочтение распылению с последующим тепловым отверждением, когда нужно получить равномерное покрытие заданной толщины и обеспечить адгезию. Это не означает, что любой процесс должен быть полностью автоматическим: существенны подготовка поверхности и контроль нанесения.
Автоматизированная подача может означать разные процессы. Жидкий состав или пластичную смазку можно подавать кистью, капельно, погружением либо через автоматическую систему, если это предусмотрено документацией на продукт. Сухое пленочное покрытие наносят иначе: распыление формирует пленку, а режим сушки и отверждения задается технологией. Поэтому нельзя считать автоматическую подачу универсальной заменой аэрозолю или технологическому распылению.
При сравнении методов нанесения смазки полезно оценить не только скорость работы, но и требования к качеству:
Для единичного ремонта важны доступность и удобство локального нанесения.
Для серийной обработки важны повторяемость толщины, контроль расхода и одинаковая подготовка деталей.
Для сухой пленки важны чистая поверхность, равномерное нанесение и соблюдение режимов сушки и отверждения.
Для смазки в масляной или пластичной основе важны способ подачи и соответствие оборудования свойствам состава.
Смазка с дисульфидом молибдена: сухая пленка или другой состав
Дисульфид молибдена используют в разных формах, и это различие принципиально для выбора способа нанесения.
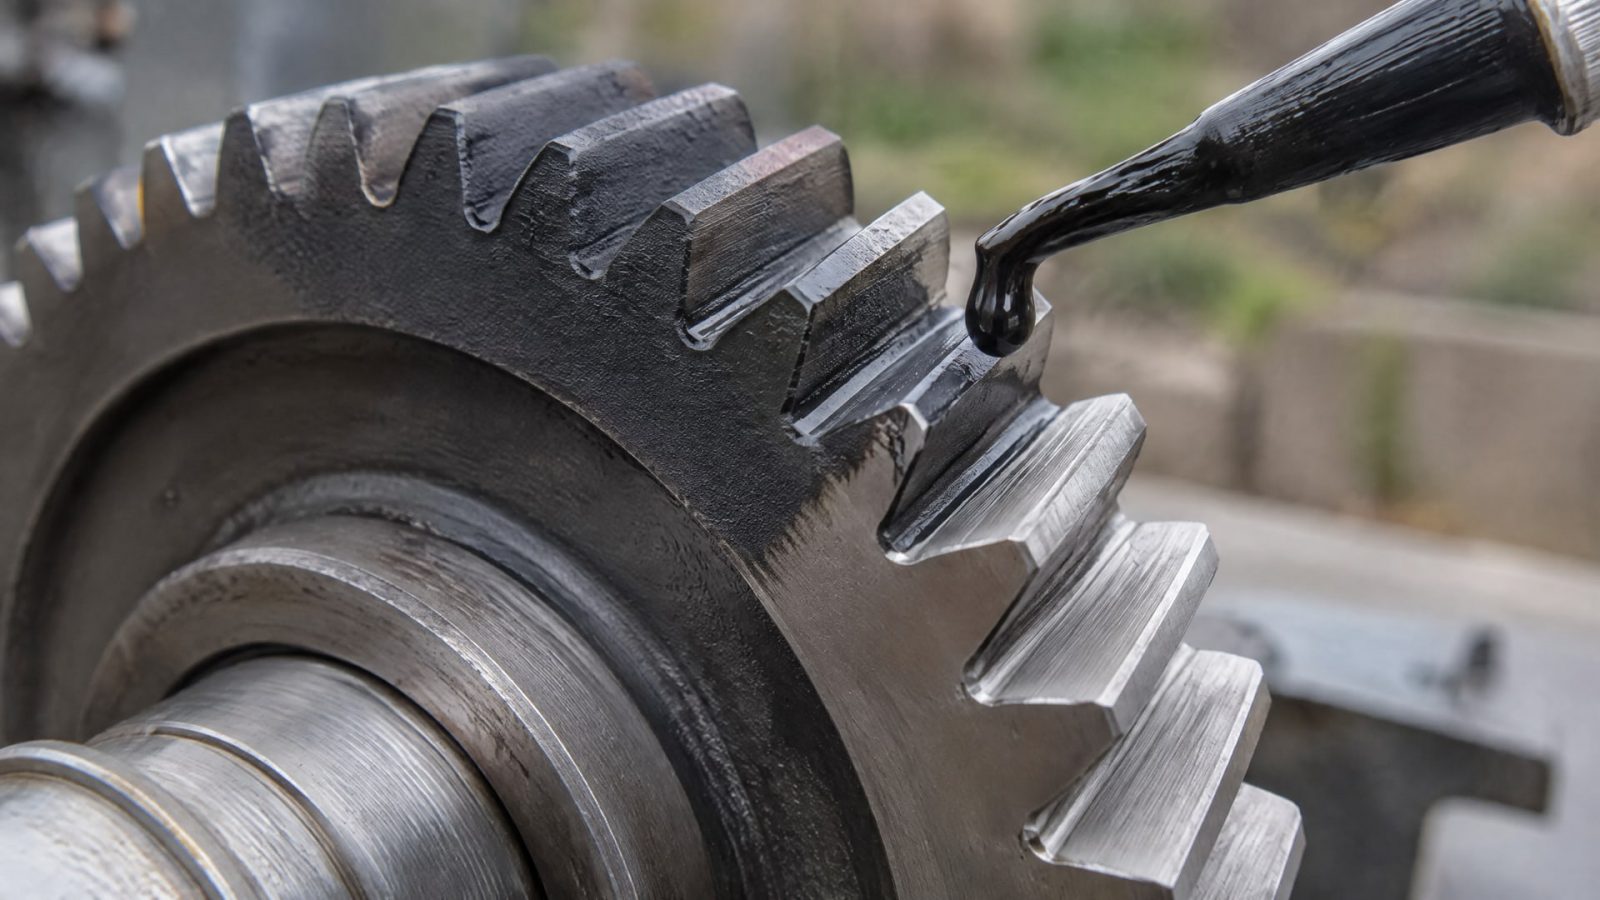
Сухая пленочная смазка после формирования покрытия работает как твердый смазочный слой. Состав с MoS2 в масле или пластичной основе остается жидким или консистентным материалом и может подаваться кистью, капельно, погружением либо автоматической системой, если такой способ указан для продукта. Сходство компонента не делает эти материалы взаимозаменяемыми.
В справочных данных для MoS2 приводится размер частиц 1–100 µm. В качестве типовых ориентиров для некоторых сухих покрытий упоминаются толщина пленки 0.001–0.003 дюйма и рабочая температура до 400°F, или примерно 204°C. Эти значения зависят от связующего и назначения покрытия: их нельзя переносить на любую смазку на основе дисульфида молибдена или использовать вместо технической документации конкретного материала.
В аэрозольном формате EFELE MG-240 Spray служит примером смазки-спрея с дисульфидом молибдена. При этом наличие MoS2 в составе само по себе не позволяет заключить, что продукт формирует сухую пленку с теми же требованиями к сушке и отверждению, что и специализированное покрытие. Для выбора нужно сверить назначение состава, его способ применения и требования к поверхности.
| Формат или класс материала | Типичный подход к нанесению | Что учитывать |
|---|---|---|
| Аэрозольный спрей с MoS2, включая EFELE MG-240 Spray | Локальное распыление | Удобен для точечной обработки; повторяемость зависит от техники нанесения и условий работы |
| Литиевая смазка с дисульфидом молибдена | Ручное или механизированное нанесение по документации продукта | Это пластичная смазка, а не сухая пленка; класс консистенции не описывает способ нанесения |
| Молибденовая паста | Локальное применение в соответствии с назначением и документацией продукта | Не следует автоматически переносить на нее режимы распыления сухих покрытий |
| Сухое пленочное покрытие | Технологическое распыление с предусмотренными сушкой и отверждением | Нужны подготовка поверхности и контроль формирования пленки |
Поэтому формулировки «смазки с дисульфидом молибдена MoS2» или «смазка с дисульфидом молибдена NLGI» не дают полного ответа о применении. В первом случае важно установить форму продукта, во втором NLGI относится к консистенции пластичной смазки, а не к ее адгезии или пригодности для распыления. Подход выбирают по техдокументации и условиям узла.
Когда автоматизированное нанесение дает преимущество
Автоматизация уместна не только на крупных линиях.
Ее рассматривают там, где нужно регулярно обрабатывать однотипные детали, дозировать материал или снижать различия между операторами и сменами. Для сухих пленочных смазок процессное распыление позволяет контролировать последовательность операций, включая подготовку поверхности, нанесение слоев и отверждение. Однако наличие автоматического оборудования не гарантирует качества, если поверхность загрязнена или режим нанесения не соответствует продукту.
Технологическая карта должна описывать операцию целиком. Для сухого покрытия важно определить подготовку детали, число и равномерность слоев, сушку между нанесениями и отверждение. Для смазки в жидкой или пластичной основе существенны выбранный способ подачи и дозирование. Одна и та же система не обязательно подойдет для сухой пленки и для состава, рассчитанного на капельную подачу.
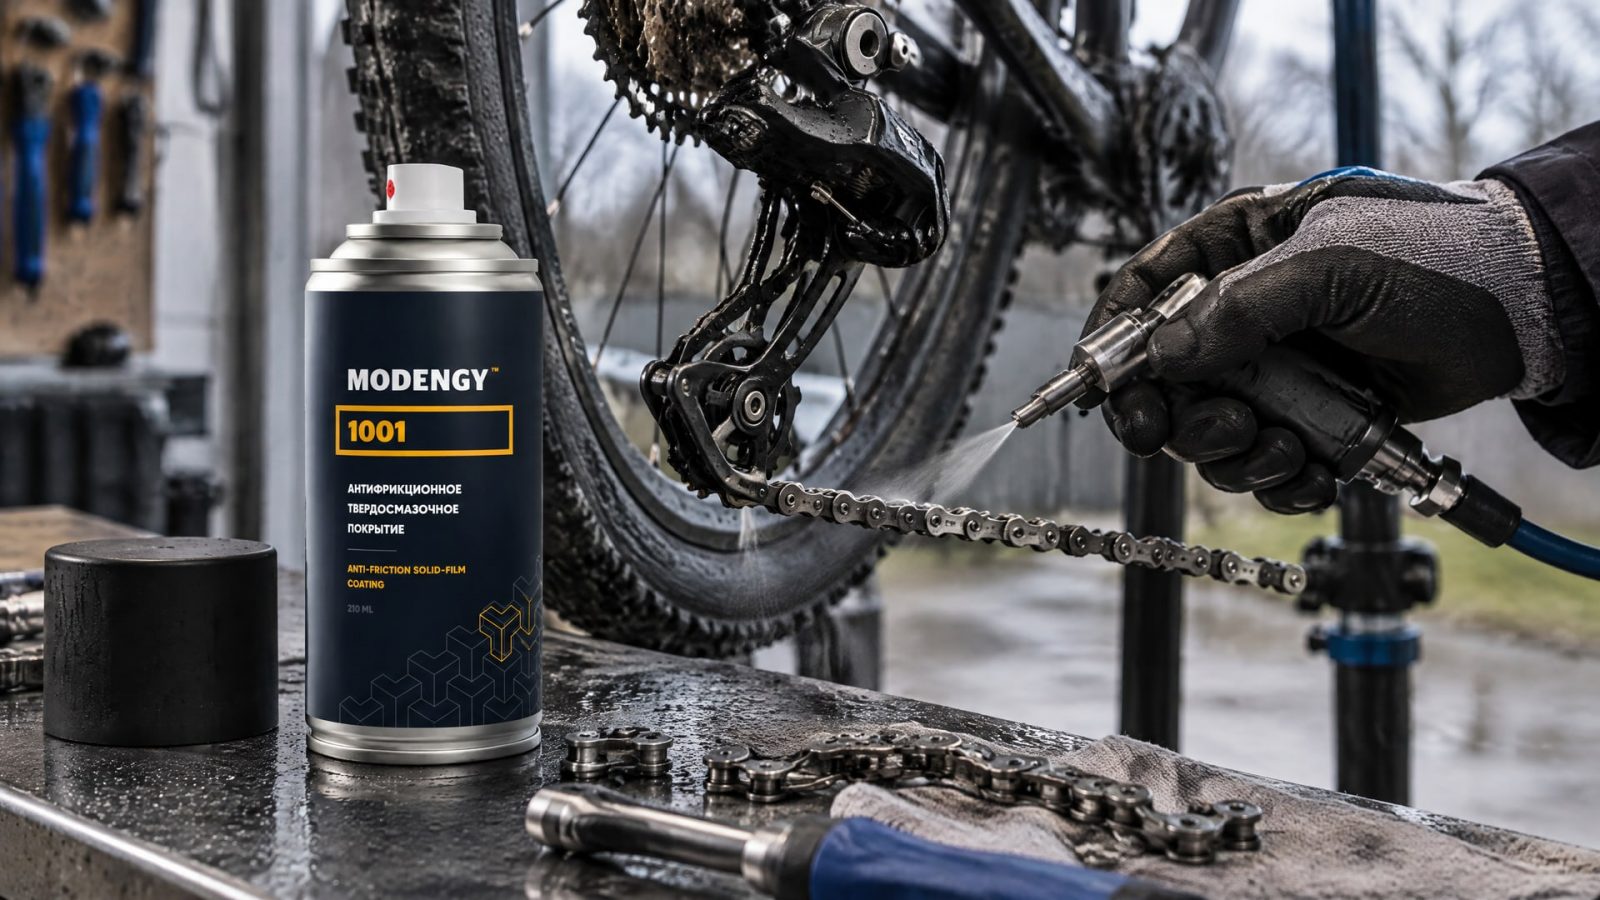
При организации автоматизированного процесса можно рассматривать MODENGY 1001 как антифрикционное твердосмазочное покрытие с дисульфидом молибдена. Его включение в линию следует связывать не с предположением о совместимости с любым оборудованием, а с проверкой требований к нанесению, подготовке поверхности и отверждению по документации продукта. Упоминание покрытия также не означает, что его подают через систему, предназначенную для жидких масел или пластичных смазок.
Совет инженера
Сценарий: одинаковые детали проходят регулярную обработку, и разброс результата между операциями нужно снизить.
Что делают: фиксируют подготовку поверхности и параметры нанесения, затем проверяют, подходит ли выбранная система для конкретного покрытия, включая MODENGY 1001.
Итог: технологический процесс опирается на заданные операции и проверяемые требования, а не только на наличие автоматического оборудования.
Автоматизация требует первоначальной настройки и контроля. Если детали отличаются геометрией или подготовкой, один режим распыления может не обеспечить одинаковый результат на всех участках. Поэтому до масштабирования процесса оценивают покрытие на представительных деталях и сверяются со спецификацией материала. Количественные параметры настройки нельзя назначать без данных о конкретном продукте и оборудовании.
Распыление смазки из баллончика: где способ удобен, а где ограничен
Распыление смазки из баллончика удобно для локального ремонта, обработки отдельных деталей и участков, к которым нецелесообразно подводить отдельную систему подачи.
Оператор может быстро нанести состав на доступную поверхность и обработать небольшой объем работ. Такой формат не требует настройки стационарного оборудования, но не заменяет технологический процесс для ответственного покрытия, если требуется заданная толщина и высокая повторяемость.
Для сухой пленки важно не просто распылить материал, а получить равномерное покрытие с соблюдением предусмотренных этапов. В аэрокосмических требованиях для MoS2 dry film описаны тонкие слои, просушка каждого слоя и последующее отверждение. Обычный баллончик сам по себе не подтверждает соблюдение этих требований: нужно учитывать, что именно представляет собой состав и какие операции предписаны его документацией.
Поверхность перед нанесением должна быть чистой и осмотренной. В процессной спецификации NASA требуется проверять поверхность и исключать дефекты до нанесения сухой пленки. Для локального ремонта это тоже полезный принцип: загрязнения или повреждения основания мешают получить предсказуемое покрытие. Излишек смазки не улучшает результат автоматически, а условия сушки и отверждения нельзя пропускать, если они предусмотрены для выбранного материала.
Баллончик не всегда проигрывает автоматизации. Для разовой операции или небольшого ремонта затраты времени на подготовку и настройку линии могут быть неоправданны. Но при повторяющейся обработке большого количества однотипных деталей преимущества удобства уступают требованиям к контролю расхода и качества. Выбор стоит делать по объему и повторяемости работ, а не по принципу «ручной способ проще, значит подходит всегда».
Перед нанесением проверьте:
Совпадает ли назначение состава с материалом и условиями работы узла.
Предусматривает ли документация нанесение распылением.
Нужны ли сушка между слоями и последующее отверждение.
Подготовлена ли поверхность и можно ли осмотреть результат после обработки.
Требуется ли локальная операция или воспроизводимый процесс для серии деталей.
Смазка стальных канатов: нанесение и контроль расхода
Для стальных канатов выбор метода связан с особенностями конструкции: смазка должна проникать к сердечнику, а не оставаться только на внешней поверхности.
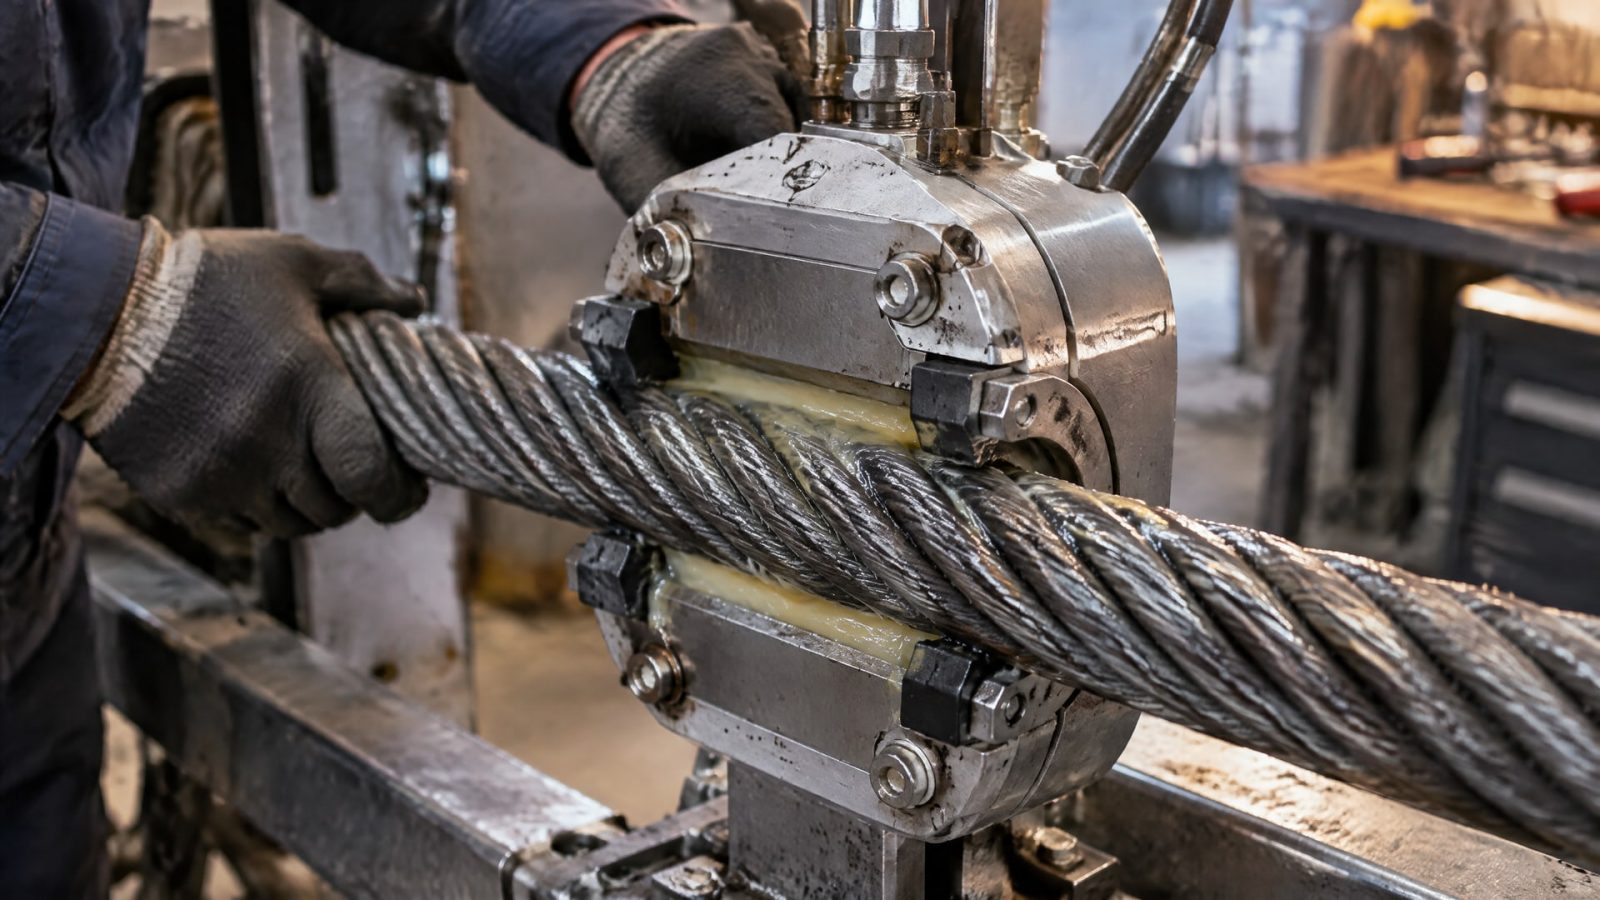
Материалы по обслуживанию канатов подчеркивают необходимость регулярной повторной смазки по регламенту и удаления избытка. Слишком большое количество состава может удерживать загрязнения, поэтому нанесение без контроля расхода не дает преимущества.
В отраслевых материалах сухую смазку для канатов описывают как состав с растворителем, содержащий MoS2 или графит. Это один из вариантов применения дисульфида молибдена, но сам компонент не определяет, насколько хорошо состав проникнет внутрь каната. Практическая пригодность зависит от свойств материала, способа нанесения, конструкции каната и его состояния. Поэтому сухое покрытие для деталей нельзя автоматически считать подходящей смазкой для каната.
Для чистого каната проникновение смазки оценивают как часть процесса обслуживания. Если на поверхности осталась старая смазка, в технических рекомендациях описан подход с ее размягчением новым составом и повторной обработкой после периода работы каната. Такая операция требует привязки к условиям эксплуатации и рекомендациям для конкретного материала. Избыток после обработки удаляют, а интервал повторного обслуживания определяют регламентом.
В одном техническом описании канатной смазки приведен ориентир: 1 кг состава достаточно для смазки 50 м каната диаметром 25 мм. Это не универсальная норма: расход зависит от конструкции каната и состояния поверхности. Для закупщика такое значение полезно только как начальная оценка, которую затем сверяют с фактическим расходом на конкретном участке.
Баллончик может быть удобен для локальной обработки доступного участка, но не гарантирует проникновения к сердечнику. При регулярном обслуживании канатов важнее подобрать состав и способ, обеспечивающие необходимое проникновение, и соблюдать регламент. Если процесс автоматизирован, его настраивают под конкретную конструкцию каната и состав, а не переносят параметры с обработки плоских деталей.
Как выбрать метод нанесения под производственную задачу
Начните с идентификации материала.
Уточните, идет ли речь о сухой пленке, аэрозольном составе, жидкости с MoS2 или пластичной смазке с дисульфидом молибдена. Затем проверьте в документации назначение продукта и допустимые методы нанесения. Это поможет избежать ситуации, когда автоматическую систему для жидкой смазки пытаются использовать для формирования твердого покрытия с другими требованиями к подготовке и отверждению.
Следующий шаг - оценить условия процесса. Для единичного обслуживания и локального ремонта баллончик может оказаться практичным решением. Для повторяющейся обработки деталей, где важны равномерность и контроль слоя, выбирают технологическое распыление или автоматизированную операцию, предусмотренную для конкретного материала. Для стальных канатов отдельно проверяют способность состава проникать к сердечнику и определяют периодичность повторного нанесения по регламенту.
| Критерий выбора | Баллончик | Технологическое или автоматизированное нанесение |
|---|---|---|
| Объем работ | Удобен при небольшом объеме и локальном ремонте | Подходит для повторяющихся операций и серийной обработки |
| Повторяемость | Зависит от действий оператора | Позволяет задать и контролировать параметры процесса |
| Подготовка процесса | Обычно не требует настройки отдельной системы | Требует подбора оборудования и фиксации операций |
| Сухая пленка | Не гарантирует соблюдение многослойного процесса | Позволяет организовать распыление, сушку и отверждение по технологии |
| Смазка каната | Возможна локальная обработка, но проникновение нужно оценивать отдельно | Может применяться в регламентном процессе при соответствии состава и оборудования |
Для закупщика итогом должна стать спецификация, а не выбор только по слову «MoS2» на этикетке. В ней фиксируют форму смазки, допустимый способ нанесения, требования к подготовке поверхности и необходимые операции после нанесения. Если параметры сушки, толщины, расхода или подачи не указаны, их нельзя заменять общими значениями из справочных материалов.
Такой порядок сокращает риск смешения разных категорий продуктов: литиевая смазка с дисульфидом молибдена не становится сухой пленкой, а сухое покрытие не становится автоматически пригодным для смазки канатов. Сначала определяют задачу и требуемый результат, затем выбирают материал и технологию. После этого процесс проверяют на соответствие документации и условиям конкретного участка.
Часто задаваемые вопросы
Можно ли наносить смазку с дисульфидом молибдена из баллончика?
Можно, если назначение и документация конкретного состава предусматривают распыление. Для локального обслуживания баллончик удобен, но не гарантирует заданную толщину и повторяемость покрытия. Для сухой пленки учитывают подготовку поверхности, многослойное нанесение, сушку и отверждение, если эти операции предусмотрены технологией.
Когда выбирать автоматизированную подачу смазки?
Автоматизированную подачу выбирают, когда нужно регулярно дозировать материал и получать воспроизводимый результат на однотипных деталях. Сначала проверяют, подходит ли система к форме смазки: жидкий состав, пластичная смазка и сухое пленочное покрытие требуют разных процессов. Настройки оборудования сверяют с документацией продукта.
Подходит ли сухая смазка с MoS2 для стального каната?
Не всякая сухая смазка с MoS2 подходит для каната. Для канатной смазки важно проникновение к сердечнику, чистота поверхности и соблюдение графика повторного обслуживания. При выборе проверяют назначение состава и способ нанесения. Избыток удаляют, чтобы не удерживать загрязнения на поверхности каната.
Литиевая смазка с дисульфидом молибдена - это сухое покрытие?
Нет. Литиевая смазка с дисульфидом молибдена относится к пластичным смазкам, а не к сухим пленочным покрытиям. Наличие MoS2 не меняет форму продукта и не задает способ нанесения. Для подбора оценивают назначение, консистенцию и требования документации к ручной или механизированной подаче.
Заключение
Распыление из баллончика подходит для локальных задач и небольшого объема работ, а технологическое или автоматизированное нанесение выбирают, когда важны дозирование и повторяемость. Для сухой смазки с дисульфидом молибдена необходимо учитывать подготовку поверхности, формирование тонких слоев и предусмотренные режимы сушки и отверждения. Для стальных канатов дополнительно оценивают проникновение к сердечнику и регламент повторной смазки.
Перед выбором зафиксируйте тип материала, условия работы узла и требуемый результат, затем сверяйтесь с документацией продукта и возможностями оборудования. Для ответственного или регулярно повторяющегося процесса сначала согласуйте технологическую карту нанесения и проверьте ее на представительной детали или участке каната.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена защищает стальные канаты от трения и коррозии, обеспечивая их долгий срок службы.
Смазка агрессивные среды: температурная стойкость молибденовых материалов в вакууме и на воздухе.
Узнайте, как правильно сравнить антизадирное покрытие для стали MODENGY с импортными аналогами, учитывая технологию подготовки и результаты испытаний.