
Анаэробный фиксатор резьбы: как защитить болты от самоотвинчивания при вибрации
Самоотвинчивание резьбовых соединений под воздействием вибрации - одна из распространенных причин отказа оборудования на производстве. Проблема касается как небольших механизмов (редукторы, насосы, прессы), так и крупных агрегатов, работающих в условиях циклических нагрузок и динамических колебаний. Болт или винт ослабляются постепенно, и на определенном этапе происходит полное выпадение крепежа, что может привести к остановке линии и потерям в производительности.
Анаэробный фиксатор резьбы - это однокомпонентный жидкий состав, который отверждается в условиях отсутствия кислорода и контакта с металлом. Попадая в зазор между витками резьбы, он создает полимеризованный слой, препятствующий ослаблению крепежа от вибрации и ударных нагрузок, одновременно герметизируя и защищая резьбовое соединение от коррозии. Эта статья раскрывает механизм работы фиксаторов, способы их выбора и типичные ошибки при применении.
Механизм самоотвинчивания резьбы под вибрацией
Самоотвинчивание происходит не в результате вращения болта, как часто полагают, а вследствие микросдвигов и проскальзывания между витками резьбы.
При циклических нагрузках и вибрации деталь совершает небольшие относительные смещения, которые вызывают пластическую деформацию в местах контакта резьбовых поверхностей. Каждый цикл вибрации понемногу уменьшает усилие прижима, пока болт не начинает свободно откручиваться.
Процесс называют фреттингом или холодной сваркой в условиях скольжения. На практике это означает, что даже очень плотная затяжка не гарантирует полную неподвижность соединения в присутствии вибрации. Машины в пищевой промышленности, гидравлические установки, редукторы и прессы постоянно испытывают такие нагрузки.
Проверка поведения крепежа под вибрацией регламентируется стандартом ISO 10964, который описывает методологию испытания резьбовых фиксаторов на устойчивость к самораскручиванию. Еще один эталонный тест - DIN 65151, известный как Junker test, - воспроизводит циклическое нагружение и измеряет потерю усилия затяжки.
Роль анаэробного фиксатора в предотвращении ослабления болтов
Анаэробный фиксатор резьбы действует через создание полимеризованного барьера внутри резьбового соединения.
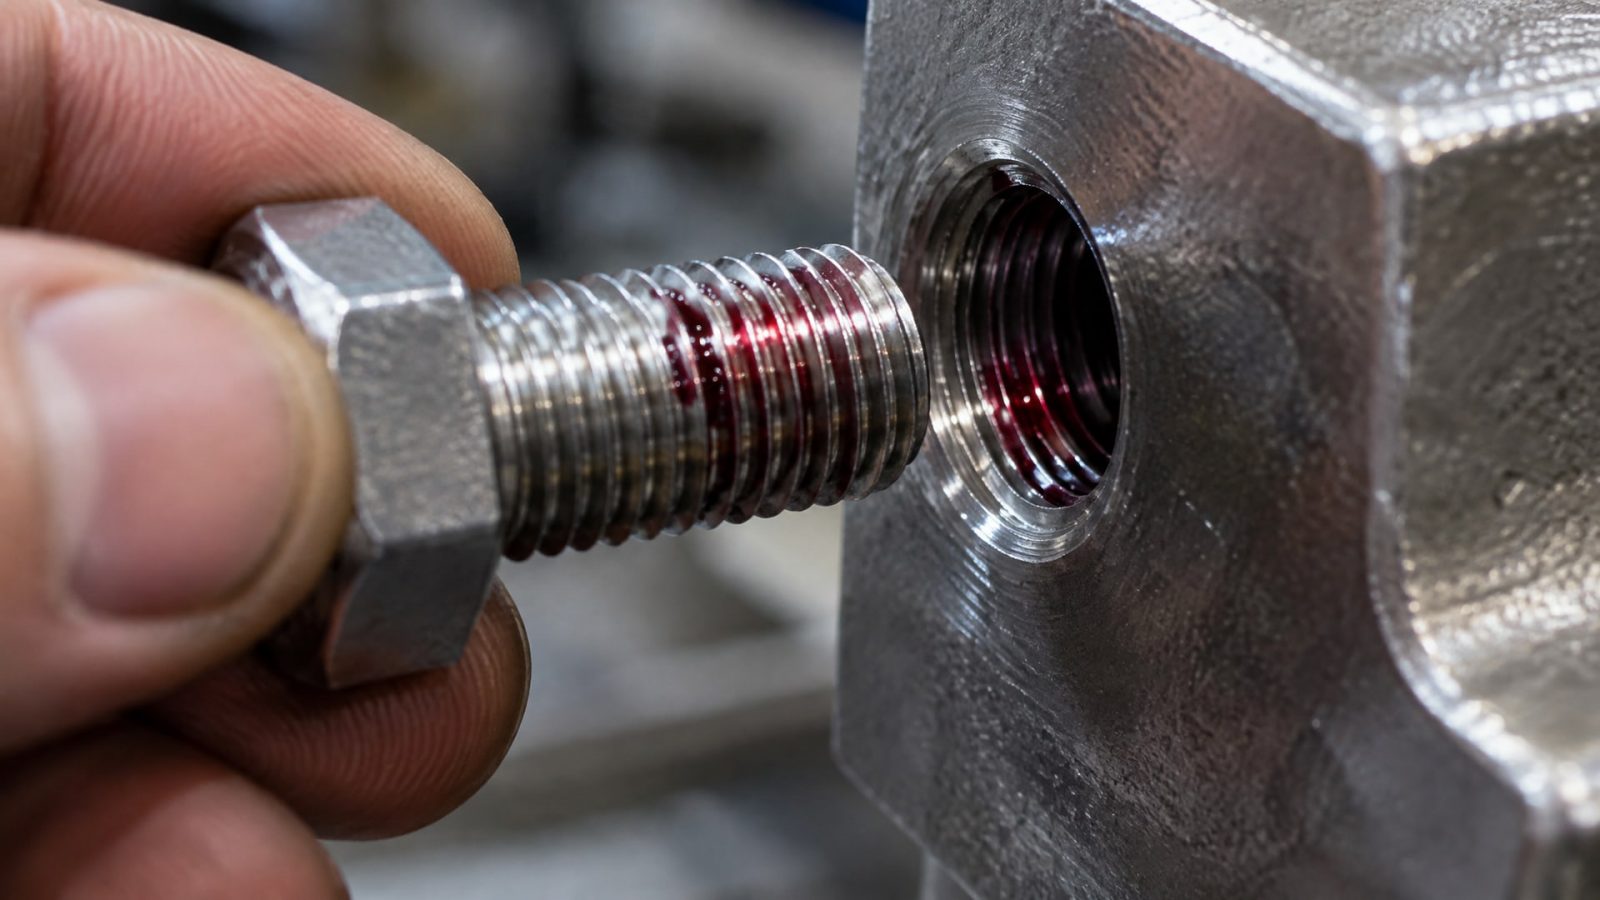
Когда жидкий состав попадает в узкий зазор между витками, он находится в условиях отсутствия кислорода (анаэробные условия) и контакта с металлической поверхностью. Эти факторы запускают полимеризацию без добавления катализаторов - процесс происходит самопроизвольно.
После отверждения слой фиксатора заполняет микронеровности резьбы, увеличивает трение между витками и препятствует микросдвигам. Таким образом, даже при наличии вибрации или ударных нагрузок болт остается неподвижным. Одновременно состав герметизирует зазоры, защищая внутренние поверхности резьбы от попадания влаги и коррозии.
Важное свойство анаэробных фиксаторов - они работают только в замкнутом пространстве. На открытой поверхности отверждение не происходит, поскольку кислород окружающего воздуха блокирует процесс. Это означает, что состав можно безопасно наносить и хранить в незакрытой емкости без риска преждевременного отверждения.
Классификация фиксаторов: от синего разъемного до красного неразъемного
Анаэробные фиксаторы классифицируют по уровню прочности, который определяет две ключевые характеристики: breakaway torque (усилие, необходимое для начала отворачивания) и prevailing torque (среднее усилие при дальнейшем проворачивании).
Низкая прочность применяется для малых крепежей (диаметр до 3 мм), которые разбираются часто. Момент разборки обычно составляет 20–50 in-lb для типовых размеров.
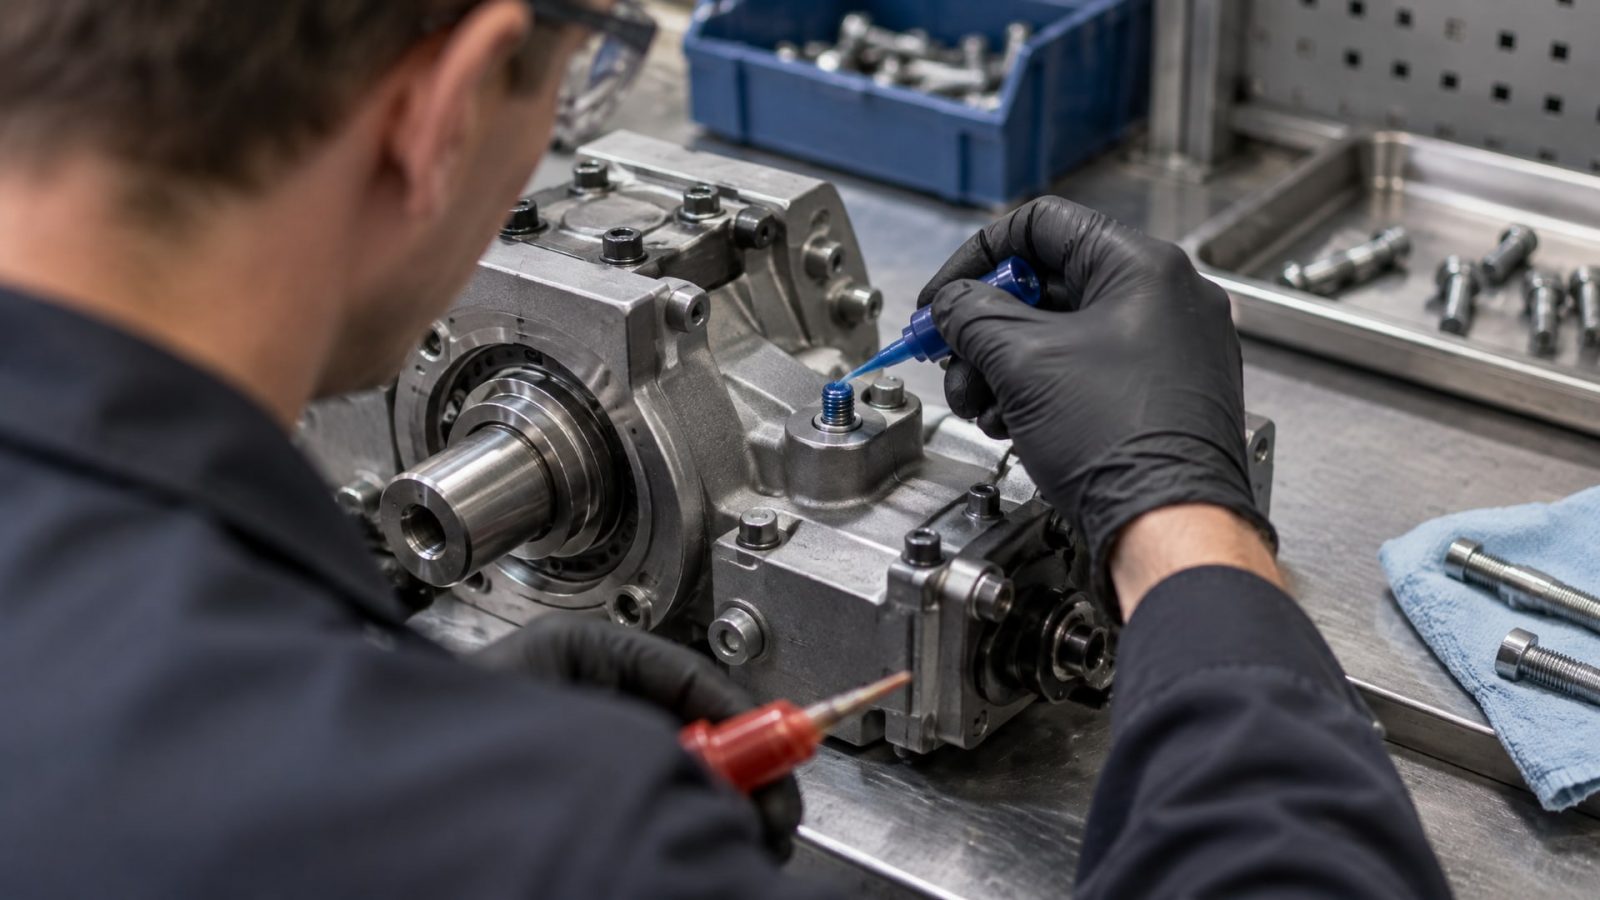
Средняя прочность - наиболее распространенный выбор для вибронагруженных узлов, где требуется защита от ослабления при сохранении возможности разборки ручным инструментом. Значения breakaway torque находятся в диапазоне 95–140 in-lb на типовых болтах. Состав часто имеет синий цвет, однако цвет - лишь ориентир производителя, а не определяющий признак. Фактическая прочность и момент разборки различаются по конкретному продукту, поэтому при выборе нужно смотреть техническую спецификацию.
Высокая прочность предназначена для постоянных соединений, которые разбираются редко или не разбираются вообще. Момент разборки может достигать 225 in-lb и выше. Такие составы часто окрашены в красный цвет. Для разборки высокопрочного фиксатора требуется локальный нагрев до 180–254 °C; после нагрева деталь разбирается, пока она остается горячей. Если соединение остывает, фиксатор вновь полимеризуется, и разборка становится невозможной без повторного нагрева.
Критический момент выбора: подбирать состав нужно не по цвету, а по уровню прочности и условиям будущего обслуживания узла. Среднепрочный фиксатор - оптимальный вариант для большинства вибронагруженных соединений в промышленности.
Правильная подготовка и нанесение фиксатора
Качество результата напрямую зависит от подготовки поверхности.
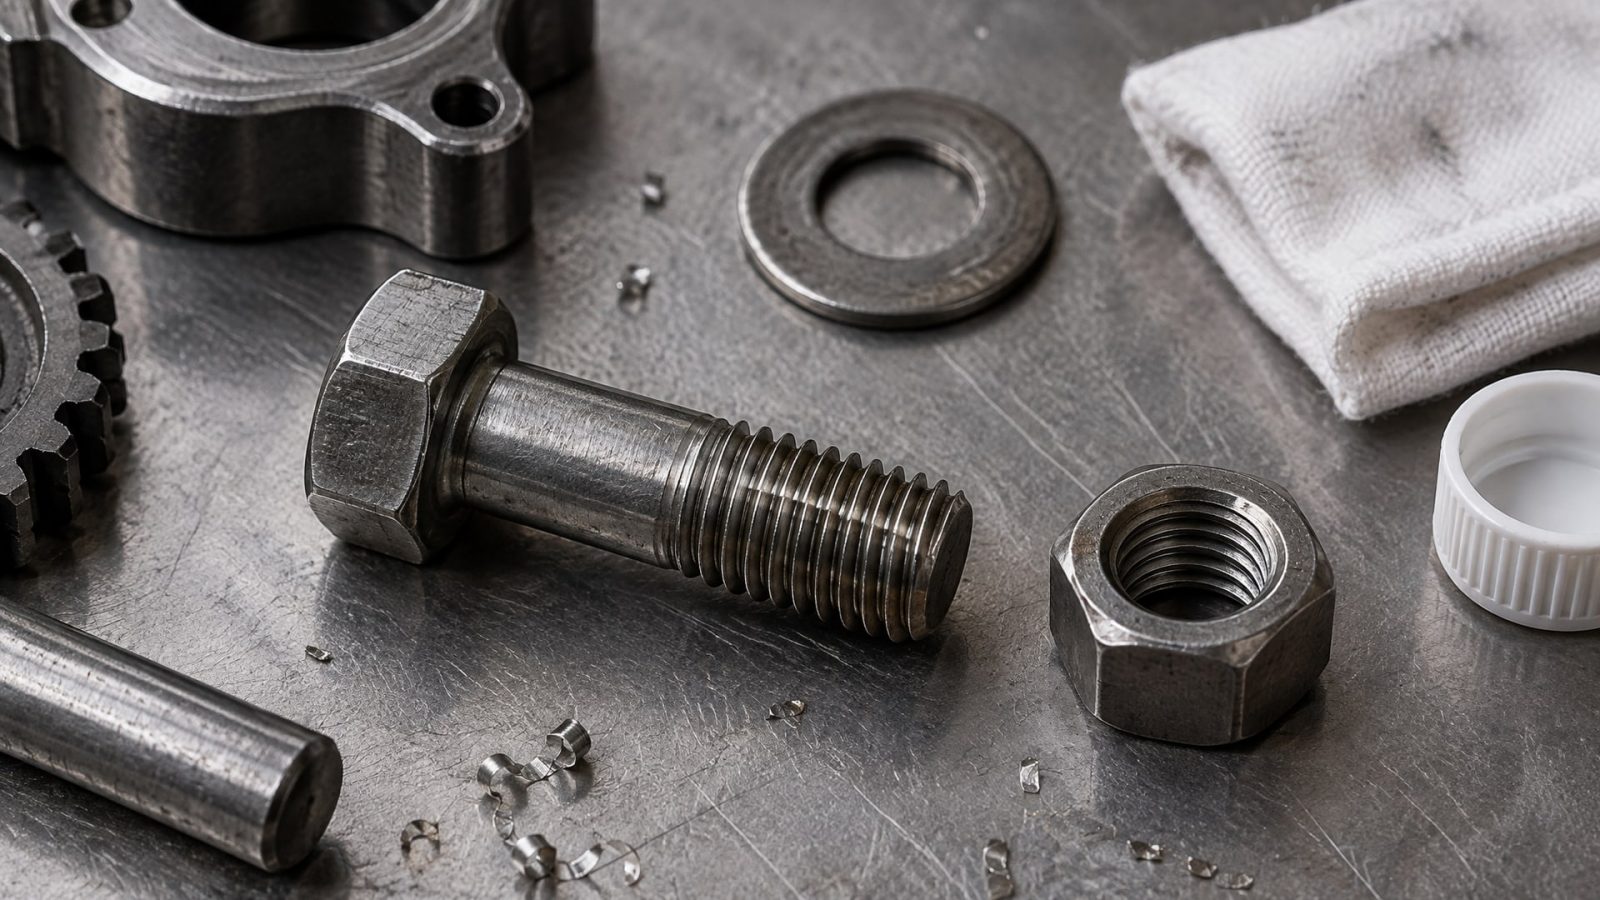
Резьба должна быть чистой и обезжиренной. Даже тонкий слой масла или грязи существенно ухудшает отверждение состава, так как загрязнения образуют барьер между клеем и металлом. В технических материалах прямо указано, что масло и жир мешают работе фиксатора, поэтому перед нанесением резьбовую пару следует протереть чистой тряпкой или промыть растворителем.
Состав наносят тонким слоем непосредственно на выступающую часть резьбы болта или винта, перед сборкой с гайкой или отверстием. Наносить нужно ровно столько, чтобы он заполнил резьбовой зазор и полости витков, но не образовал избыток, который будет выдавливаться наружу при затяжке. Избыточный объем не только неэстетичен, но и может попасть на другие детали и затвердеть там, создав нежелательные спайки.
После нанесения крепежный элемент собирают и затягивают до установленного момента. Здесь нельзя игнорировать нормативные требования: анаэробный фиксатор не заменяет правильную сборку и не компенсирует недостаточную или избыточную затяжку. Момент должен соответствовать техническому регламенту или рекомендациям производителя оборудования.
Отверждение происходит в течение нескольких часов (обычно 4–24 часа в зависимости от состава и условий окружающей среды). В это время крепежное соединение нельзя нагружать. После полной полимеризации соединение готово к эксплуатации и способно выдержать вибрационные и динамические нагрузки.
Для узлов, где требуется защита от вибрации и последующий демонтаж ручным инструментом, уместно применять среднепрочный фиксатор. Если соединение работает в агрессивных средах или под экстремальными нагрузками, и разборка не планируется длительный срок, следует рассмотреть высокопрочные составы, имея в виду, что их разборка потребует нагрева.
Типичные ошибки и заблуждения при использовании фиксаторов
Первое и наиболее распространенное заблуждение - представление о том, что любой синий фиксатор универсален и подходит для всех задач.
На практике класс прочности зависит от диаметра крепежа, требуемого момента разборки и условий обслуживания узла. Одна и та же цветовая маркировка у разных производителей может означать разный уровень прочности, поэтому при закупке необходимо проверять техническую спецификацию.
Второе заблуждение - уверенность в том, что фиксатор заменяет правильную затяжку. Это не так. Состав дополняет и усиливает крепежное соединение, но не компенсирует технологические ошибки. Болт должен быть затянут до правильного момента независимо от применения фиксатора.
Третье ошибочное убеждение - чем сильнее прочность фиксатора, тем лучше. Избыточно высокий класс может осложнить последующее обслуживание, привести к необходимости нагрева при разборке и даже повредить резьбу при демонтаже. Для вибронагруженных узлов, где планируется периодическое обслуживание, оптимальна средняя прочность.
Четвертая ошибка - пренебрежение чистотой поверхности. Жир, окислы, грязь или краска на резьбе значительно снижают эффективность фиксатора. Некоторые производители рекомендуют использовать специальные праймеры для подготовки поверхности, особенно если резьба загрязнена или подверглась коррозии.
Пятая распространенная ошибка - нанесение чрезмерного количества состава. Излишек не только не улучшает результат, но может привести к вытеканию клея на соседние детали и образованию нежелательных спаек. Правило: наносить тонкий слой, достаточный для заполнения резьбового зазора.
Шестое заблуждение - применение высокопрочного неразъемного фиксатора там, где требуется разъемное соединение. Если узел планируется разбирать и собирать повторно, использование высокопрочного состава без должной подготовки (нагрева при разборке) приведет к повреждению резьбы или крепежа.
Выбор между низкой, средней и высокой прочностью
Для выбора оптимального класса прочности нужно ответить на три вопроса: какой диаметр и материал крепежа, как часто планируется разборка, и какие нагрузки испытывает соединение.
Для малых болтов (М3–М6) и соединений, которые разбираются часто, подходит низкая прочность. Момент разборки составляет 20–50 in-lb, что позволяет отвернуть крепеж вручную без специального инструмента.
Для стандартных вибронагруженных узлов (М8–М16), которые обслуживаются периодически, универсален выбор среднепрочного фиксатора. Значения breakaway torque в диапазоне 95–140 in-lb гарантируют надежную фиксацию при вибрации, но разборка остается возможна обычным гаечным ключом или отверткой. Именно эта категория предотвращает самоотвинчивание на большинстве промышленного оборудования.
Для больших болтов, постоянных соединений и узлов, работающих в экстремальных условиях, применяется высокая прочность. Breakaway torque может быть 225 in-lb и выше. Разборка такого соединения требует локального нагрева до 180–254 °C. Этот класс выбирают, когда обслуживание редко или ожидается, что соединение останется неразборным длительный срок.
При затруднениях с подбором полезно опираться на два параметра: требуемый класс фиксации и возможность будущего обслуживания узла. Для большинства производственных линий рекомендуемый вариант - среднепрочный разъемный фиксатор, который обеспечивает защиту от вибрации и ударов, но не затрудняет плановое обслуживание.
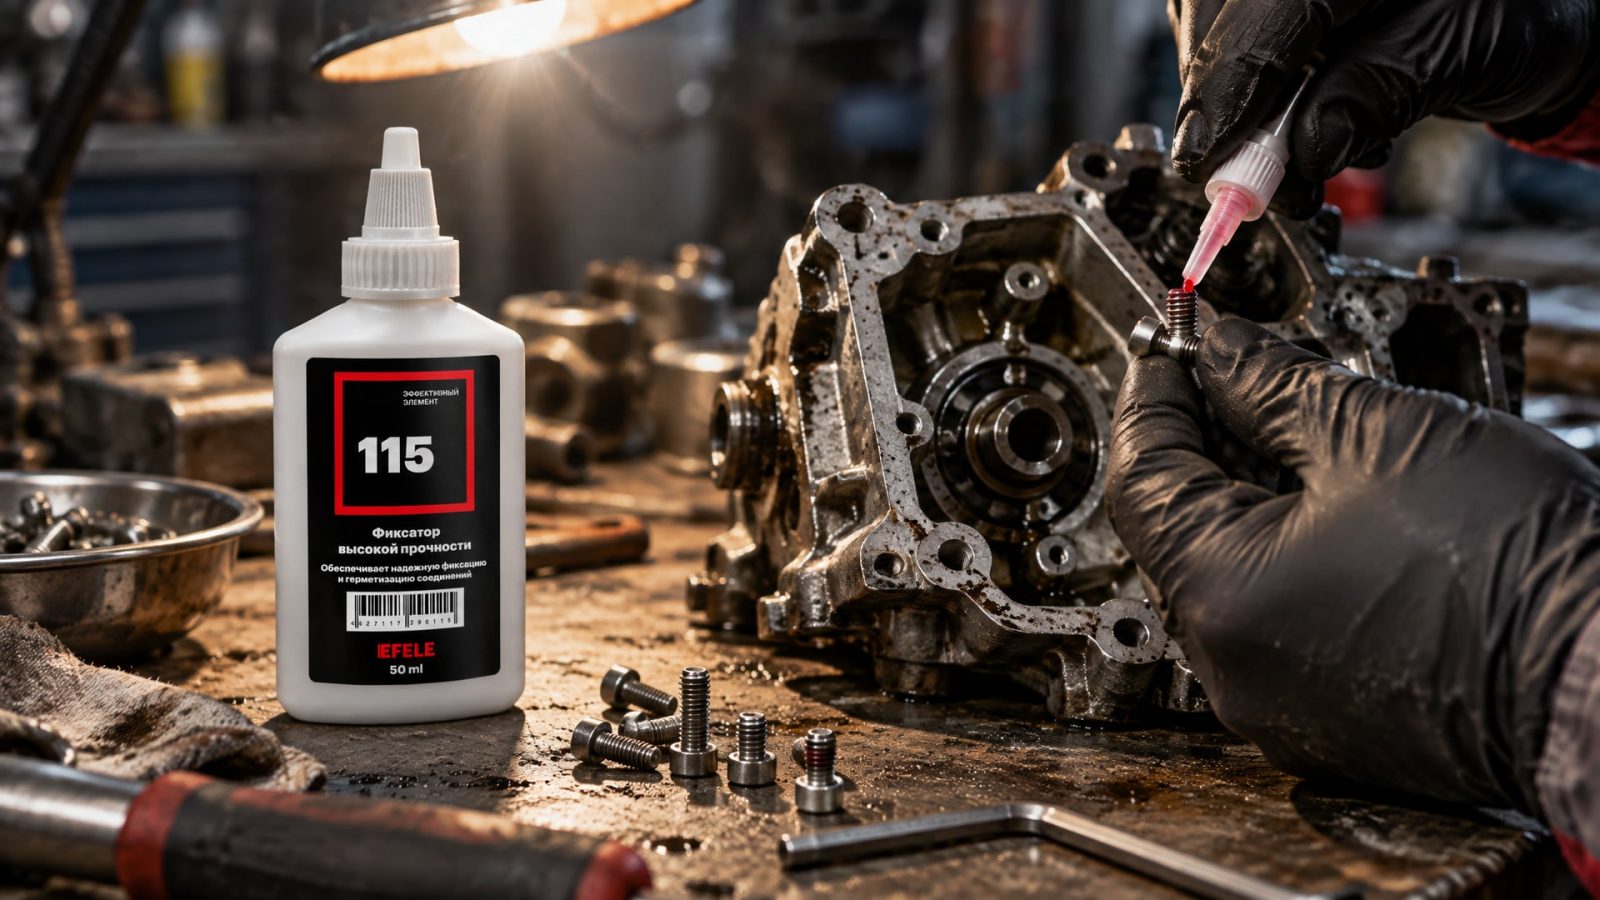
В случаях, когда требуется высокая прочность фиксации и соединение редко разбирается, подойдет термостойкий анаэробный клей EFELE 115, который характеризуется надежной полимеризацией в узких резьбовых зазорах и стабильностью при циклических нагрузках.
Герметизация резьбы и защита от коррозии
Анаэробные фиксаторы одновременно решают две задачи: фиксируют соединение и герметизируют его.
Благодаря полимеризации в зазорах резьбы состав препятствует проникновению влаги, кислорода и агрессивных веществ внутрь соединения. Это особенно важно для оборудования, работающего во влажных помещениях, в системах с технологическими жидкостями или в атмосфере содержащей соль (морские суда, прибрежные установки).
Герметизирующая функция также помогает предотвратить гальваническую коррозию, которая возникает при контакте разнородных металлов (например, стальной болт в алюминиевом отверстии). Полимеризованный слой изолирует металлы друг от друга, создавая барьер против электрохимических процессов.
Важно отметить, что герметизирующие свойства зависят от корректного подбора состава, величины зазора, материала деталей и качества подготовки поверхности. Если резьба загрязнена или повреждена, герметизация может быть неполной. В спорных случаях производители рекомендуют применять праймеры для подготовки, особенно если поверхность покрыта окислами или краской.
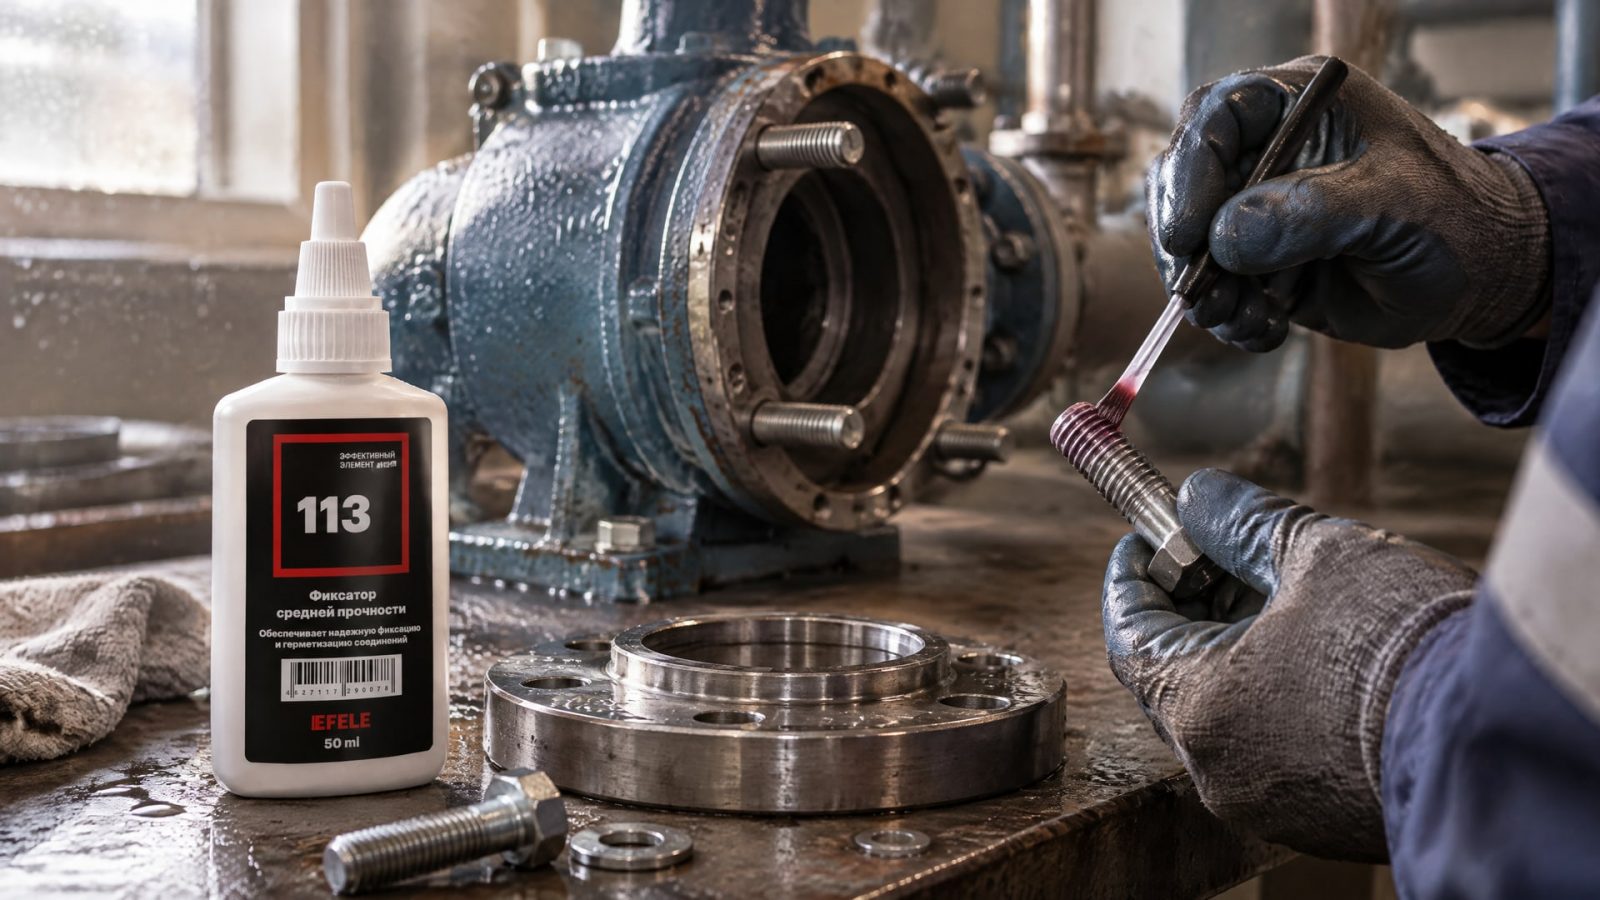
Для фиксации резьбовых соединений средней прочности, которые могут быть разобраны, рекомендуется использовать анаэробный фиксатор EFELE 113. Состав обеспечивает надежную герметизацию и защиту от фреттинга при сохранении возможности разборки обычным инструментом.
Часто задаваемые вопросы
Чем отличается анаэробный герметик от фиксатора резьбы?
Анаэробный герметик и фиксатор резьбы - это один и тот же класс материалов. В технической литературе оба термина применяются к однокомпонентным анаэробным клеям, которые отверждаются в зазорах резьбовых соединений. Различие в терминологии носит условный характер: герметик акцентирует внимание на герметизирующей функции, фиксатор - на фиксирующей. На практике продукт выполняет обе роли одновременно.
Какой анаэробный фиксатор выбрать: синий разъемный или красный неразъемный?
Выбор зависит от условий обслуживания. Синий (среднепрочный, разъемный) подходит для узлов, которые разбираются периодически и работают под вибрацией. Красный (высокопрочный, неразъемный) применяют для постоянных соединений. Для типовой промышленной практики синий разъемный фиксатор - оптимальный выбор.
Можно ли наносить фиксатор на грязную или жирную резьбу?
Нет. Чистота поверхности - критический фактор отверждения. Масло, грязь и загрязнения образуют барьер между клеем и металлом, препятствуя полимеризации. Перед нанесением резьба должна быть протерта или промыта растворителем и полностью высушена.
На сколько часов высыхает анаэробный фиксатор?
Полная полимеризация обычно происходит за 4–24 часа в зависимости от конкретного состава, температуры окружающей среды и материала поверхности. В это время крепежное соединение нельзя нагружать. После полного отверждения соединение готово к эксплуатации.
Какую температуру выдерживает анаэробный фиксатор при работе?
Среднепрочные составы обычно выдерживают температуры до 70–100 °C при непрерывной работе. Высокопрочные фиксаторы могут работать при более высоких температурах (до 150 °C и выше). Точный диапазон необходимо уточнять в техническом паспорте конкретного продукта. Для высокопрочных соединений при разборке требуется нагрев до 180–254 °C.
Заключение
Анаэробный фиксатор резьбы - это проверенный и надежный способ защиты болтов от самоотвинчивания при вибрации. Механизм работы прост: жидкий состав заполняет резьбовой зазор, отверждается в условиях отсутствия кислорода и контакта с металлом, и создает полимеризованный барьер, препятствующий микросдвигам и ослаблению крепежа. Одновременно фиксатор герметизирует соединение, защищая его от коррозии и фреттинга.
Ключ к успеху - правильный подбор класса прочности (низкая, средняя или высокая), чистая подготовка поверхности, тонкое нанесение и соблюдение установленного момента затяжки. Для большинства вибронагруженных узлов промышленного оборудования оптимален выбор среднепрочного разъемного фиксатора синего цвета, который обеспечивает надежную фиксацию и при этом позволяет разбирать соединение обычным инструментом. При наличии специфических условий (высокие температуры, редкая разборка, экстремальные нагрузки) следует рассмотреть высокопрочные составы, помня о необходимости нагрева при демонтаже.
Следующий шаг - оценить требования вашего оборудования (диаметр и материал крепежа, условия работы, график обслуживания) и выбрать фиксатор с подходящей спецификацией. Консультация с поставщиком или производителем оборудования поможет избежать ошибок и выбрать наиболее экономичное решение для конкретного производственного процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать пищевое масло для редуктора на пищевом производстве, чтобы обеспечить надежную работу оборудования и соответствие стандартам.
Узнайте, как определить СОЖ по внешним признакам, чтобы избежать ошибок при выборе и использовании смазочно-охлаждающих жидкостей.
Узнайте, как технологу пищевого производства снизить риски попадания смазки H1 в продукт, применяя практические советы и контролируя каждый этап.