
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Работа технологом пищевого производства требует внимания к сотням деталей, но защита продукта от загрязнения смазкой стоит в первых рядах. Допуск H1 означает, что смазка одобрена для зон с потенциальным случайным контактом с пищей, но это не универсальное разрешение - это ограниченный допуск с жесткими рамками. На практике технолог должен понимать, что сама по себе маркировка H1 не исключает риск: все зависит от того, как смазка подобрана по составу, как дозирована, как применена и как контролируется ее миграция в продукт. В этой статье разберем, какие конкретные шаги помогают минимизировать это загрязнение и что именно нужно контролировать на каждом этапе работы оборудования.
Статья адресована тем, кто отвечает за качество и безопасность на пищевых производствах: технологам, инженерам, закупщикам оборудования и снабженцам. Вы узнаете, почему 10 ppm - это не просто число в стандарте, а реальный ориентир для ваших решений, какие ошибки допускают даже опытные специалисты, и как выстроить систему контроля смазочных материалов, которая не даст сбой.
Что такое допуск H1 и как его правильно интерпретировать
Допуск H1 - это категория смазок, одобренных для зон, где возможен случайный контакт с пищей.
Ключевое слово здесь - «случайный» и «контакт», а не «содержание в пищевом продукте». Допуск предполагает, что смазка может попасть в продукт из-за разбрызгивания, каплепадения, перетекания или ошибки обслуживания, но не как часть рецептуры или производственного процесса.
Все смазки H1 должны соответствовать нормативу FDA 21 CFR 178.3570, в котором перечислены разрешенные базовые масла, загустители и присадки. Это означает, что не каждая смазка с надписью «H1» на канистре действительно соответствует требованиям: нужно проверить регистрацию и убедиться, что компоненты входят в положительные списки FDA.
Параллельно с H1 часто упоминается стандарт ISO 21469:2006, который определяет гигиенические требования к производству смазочных материалов для пищевой промышленности. Это не одно и то же: ISO 21469 - это стандарт процесса производства смазки (чистота, отсутствие патогенов, контроль), а H1 - это категория допуска по составу. На практике надежная смазка для пищевого оборудования должна иметь обе характеристики.
Ограничение по загрязнению для H1 составляет не более 10 ppm (10 мг/кг) для большинства минеральных и синтетических смазок. Для силиконовых смазок лимит строже -1 ppm. Эти цифры означают, что в одну тонну готового продукта может попасть максимум 10 граммов смазки без нарушения норматива. Это малое количество, но оно поддается контролю и требует серьезного подхода к дозированию и системе защиты.
Когда H1 нужна, а когда можно обойтись без нее
Вторая частая ошибка технологов - применять H1 везде или, наоборот, игнорировать ее там, где она нужна.
Правильный подход: смазка H1 требуется только в зонах, где конструктивно или режимно возможен контакт с продуктом.
Приведем примеры: на пищевой линии необходимо использовать H1 для всех подвижных узлов над конвейерной сеткой, на направляющих горячего пресса, на скольжениях машин фасовки, где работают открытые зазоры и нет герметичного кожуха. Если же узел находится в закрытом редукторе, защищенный уплотнениями и расположенный ниже уровня продукта, то контроль загрязнения достаточно ослабить - здесь допустимы обычные промышленные смазки без H1.
На практике риск часто связан не с заводской конструкцией, а с ошибками обслуживания: переизбыток смазки, случайное пролитие, нанесение смазки без защитных перчаток. Поэтому классификация зон должна быть документирована, и персонал должен знать, где и сколько смазки нужно применять. HACCP-программа производства обязана включать смазочные материалы в реестр потенциальных источников химического загрязнения.
Очень важно понимать: выбор H1 не заменяет гигиеничный дизайн оборудования и конструктивную защиту. Если узел конструктивно не защищен от попадания смазки в продукт, никакая маркировка H1 не решит проблему. Нужны барьеры: защитные экраны, наклонные плоскости, герметичные крышки, система сбора излишков смазки.
Как правильно подобрать смазку H1 по составу и регистрации
Качество H1 определяется не маркировкой, а составом и регистрацией.
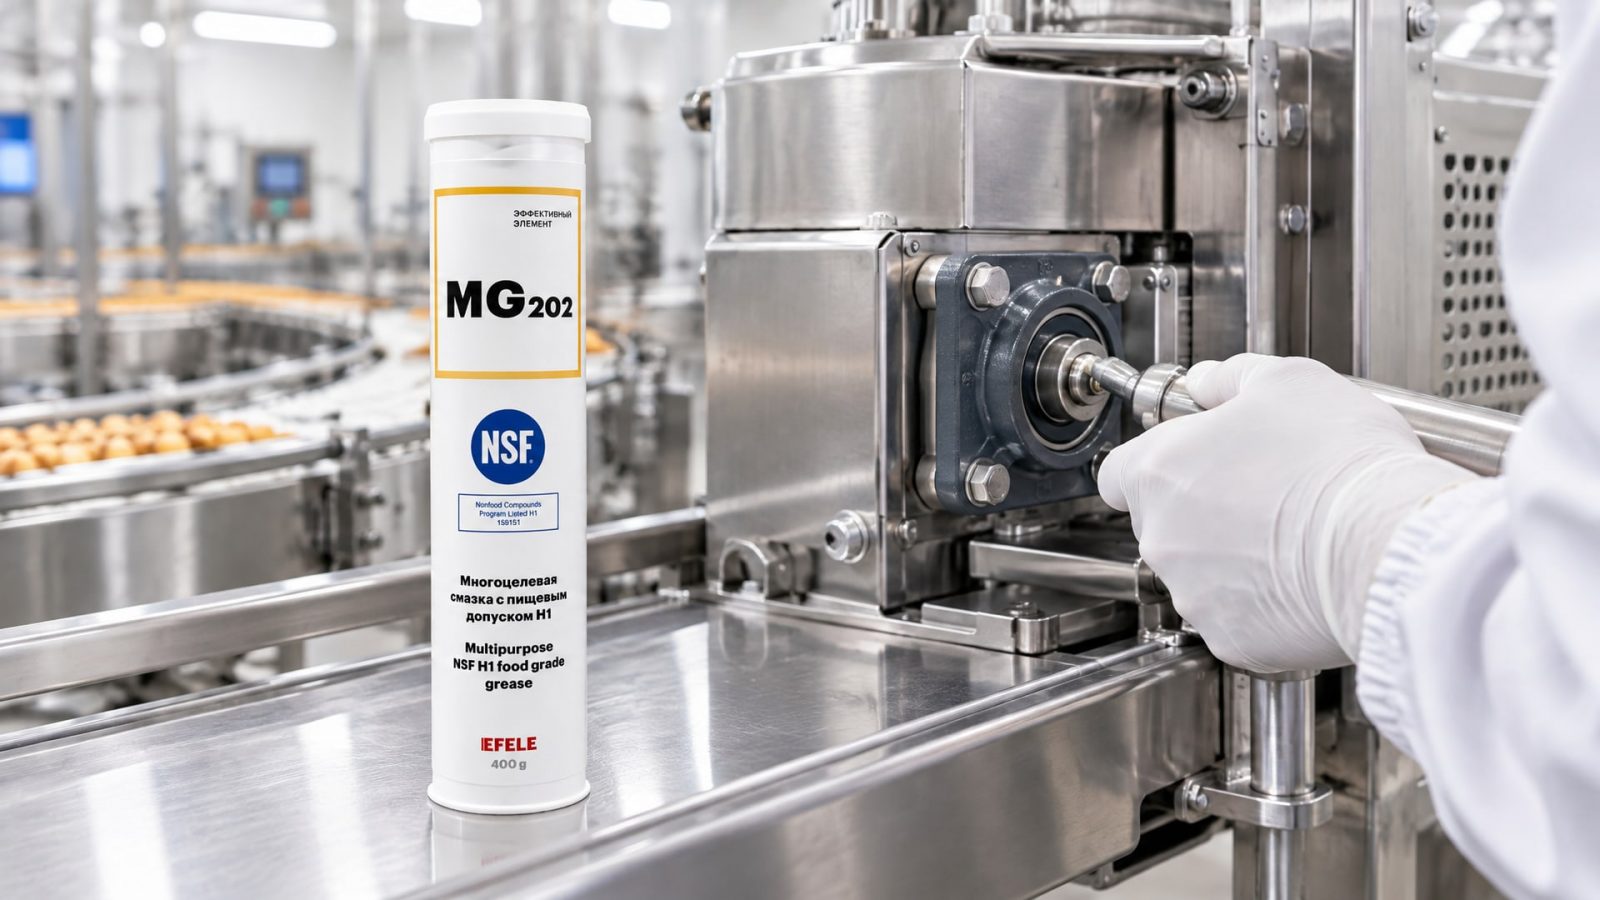
Когда вы выбираете смазку для пищевого оборудования, нужно проверить несколько параметров.
Первое - база смазки. Базовое минеральное масло должно быть одобрено в FDA 21 CFR 178.3750. Это означает, что масло получено из нефти и не содержит вредных примесей. Синтетические базы (полиальфаолефины, сложные эфиры) также допускаются, если они зарегистрированы. Базовое масло должно быть безвкусным и без запаха, потому что даже следы смазки не должны менять органолептику продукта.
Второе - загуститель. Для пластичной смазки используются литиевые, кальциевые или полиуретановые загустители, входящие в список разрешенных компонентов. Информация о загустителе часто скрыта в техническом листе данных (TDS) продукта, и ее нужно затребовать у поставщика или уточнить в регистрационных документах NSF.
Третье - присадки. Антиокислители, антиржавейные вещества, противозадирные добавки - все они должны быть из одобренного набора. Вот почему нельзя просто взять обычную смазку и сказать: "Она же не токсична, значит сойдет". Состав важен ровно потому, что малые следы попадут в продукт, и организм их накопит.
На практике закупщик должен требовать от поставщика: - копию регистрационного сертификата NSF категории H1; - выписку из FDA 21 CFR о разрешенности компонентов; - информацию о гигиенических стандартах производства (ISO 21469); - заявление производителя о том, что смазка одобрена для incidental contact.
Эти документы не маркетинговые, а технические, и их наличие - первый сигнал, что поставщик серьезно подходит к продукту. Если поставщик затрудняется предоставить регистрацию, это повод пересмотреть выбор.
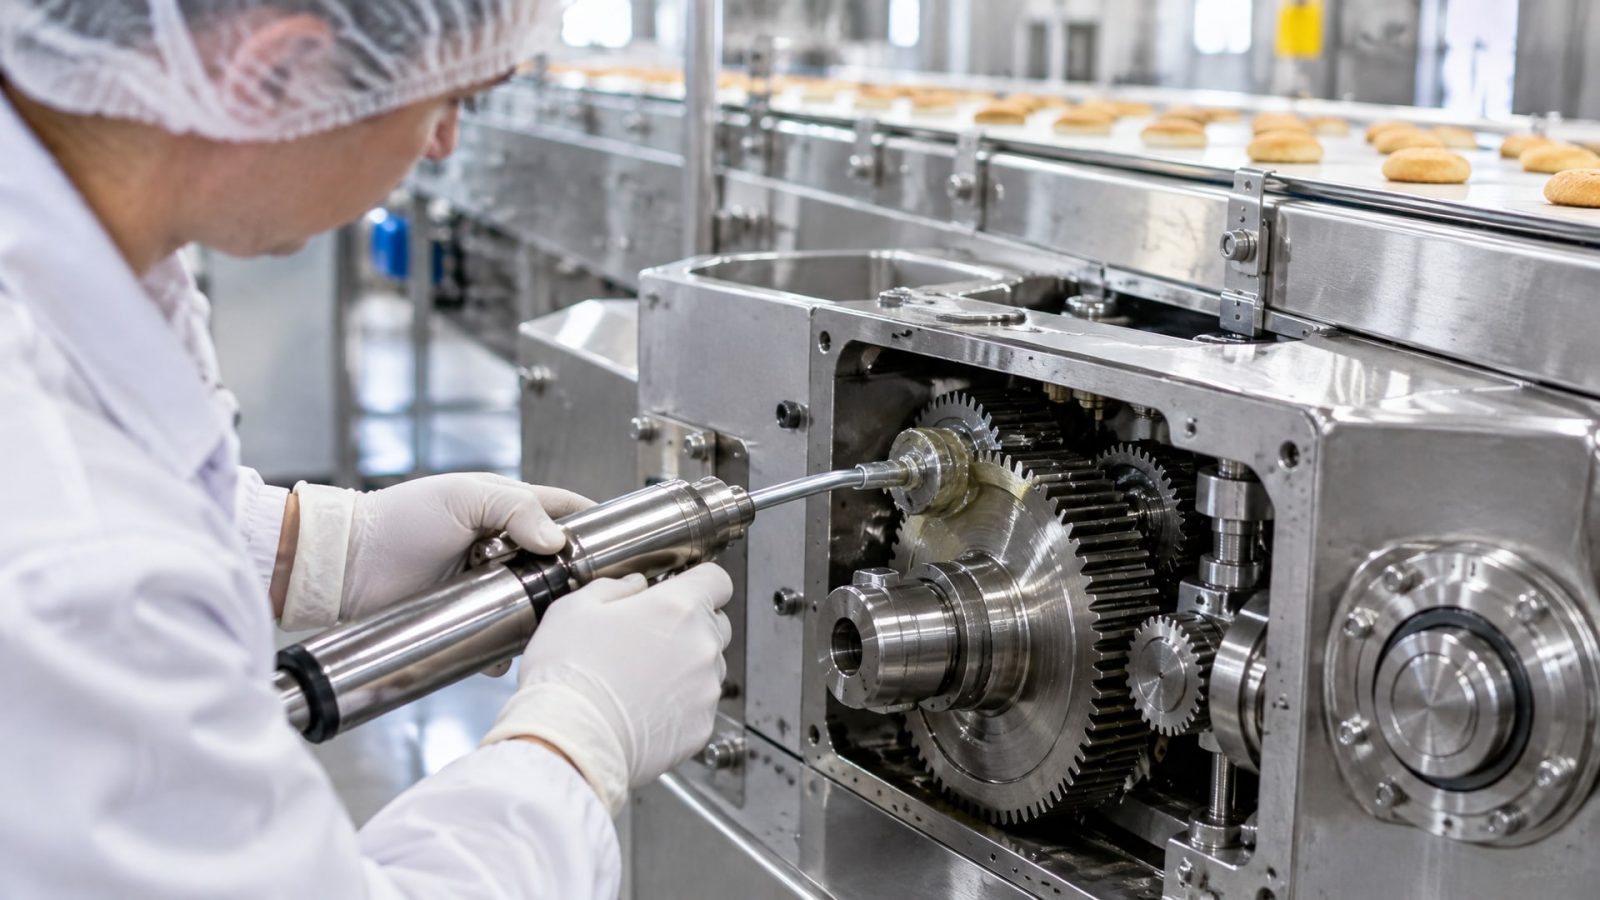
Когда дело доходит до минимизации рисков, важно не только выбрать правильную смазку, но и убедиться в ее совместимости с материалами оборудования. Для направляющих из нержавеющей стали и уплотнений из различных полимеров нужно проверить, не разбухнут ли они от смазки. На многих пищевых линиях применяют многоцелевую пластичную смазку EFELE MG-202 (NSF H1), которая разработана с расчетом на использование в условиях пищевого производства: она не размягчает уплотнения, не вызывает коррозию на нержавеющей стали и обеспечивает длительное время работы узлов при соблюдении режима дозирования.
Минимальное количество смазки и контроль дозирования
Одно из главных открытий для новичков в пищевой промышленности: чем меньше смазки, тем лучше.
На обычном промышленном оборудовании избыток смазки - это страховка от износа; на пищевом оборудовании избыток - это риск загрязнения продукта.
NSF прямо указывает, что смазку нужно наносить в минимально необходимом количестве, достаточном только для достижения технического эффекта (защиты от фрикции и коррозии). На направляющих это тонкая пленка, едва различимая глазом; на шарнирах - несколько капель; на подшипниках - мизерные порции. Если на узле остается видимая лужица смазки или она капает, - это переизбыток.
Практический метод контроля: нанесите смазку согласно техническому листу оборудования, дайте узлу поработать 10-15 минут, затем протрите излишки чистой тканью. Оставляется только то, что удалить невозможно. Этот принцип - фундамент для снижения риска.
Для линий с централизованной системой смазки (масло через трубопроводы) контроль дозирования еще критичнее. Каждый дозатор должен быть откалиброван так, чтобы подавать ровно столько смазки, сколько нужно на данный участок в за единицу времени. Если система подает в два раза больше нормы, риск скачет экспоненциально. Проверку расхода смазки нужно проводить не реже одного раза в квартал.
Также важно помнить, что смазку при нанесении нельзя оставлять на открытых поверхностях: она должна быть втерта или забита в щели подшипника. Если смазка остается пудрой на поверхности, она будет вымываться моющими растворами или разноситься воздушным потоком. После сборки узла и запуска оборудования все неудаленные остатки должны быть удалены в ходе первого цикла прогонки (холостой ход) до начала обработки продукта.
HACCP-контроль и включение смазок в программу безопасности
Любая современная пищевая линия работает по принципам HACCP (Hazard Analysis and Critical Control Points) - анализа рисков и контроля критических точек.
Смазочные материалы обязаны быть включены в реестр потенциальных источников химического загрязнения.
Это означает следующее: в документации производства должен быть пункт, где перечислены: - какие смазки используются на каждой линии и участке; - какой допуск (H1 или иной) они имеют; - где и сколько смазки применяется; - кто отвечает за нанесение и контроль; - как часто проводится проверка на предмет переноса в продукт.
Критическая контрольная точка (ККТ) в отношении смазок обычно находится на этапе упаковки или отпуска готового продукта: если есть подозрение на загрязнение, партия должна быть проверена. Методика проверки - это анализ продукта на предмет посторонних липидов или частиц смазки. Если обнаружено превышение 10 ppm, партия идет в брак.
На практике HACCP-контроль за смазками включает: - ежедневный визуальный осмотр узлов и линий (нет ли пятен, капель, потеков смазки); - еженедельный контроль остатков смазки на защитных экранах и в системах сбора; - ежемесячную переоценку адекватности количества наносимой смазки; - регулярное обучение персонала (минимум раз в полугодие) правилам нанесения и безопасности; - документирование всех процедур в журналах обслуживания.
Если на линии происходит авария, пролив или попадание неправильной смазки в узел, это событие должно быть зафиксировано, и продукт, изготовленный после этого, должен быть проверен на загрязнение. Это может потребовать временной остановки производства, но это лучше, чем отправить загрязненный товар потребителю.
Обучение персонала и регламенты нанесения смазки
Даже самая правильная смазка H1 не поможет, если персонал не знает, как ее применять.
На многих пищевых предприятиях рабочие наносят смазку по принципу "чем больше, тем лучше", потому что это знакомый им подход с обычных механизмов.
Обучение должно включать:
Почему нужна тонкая пленка. Объясните, что в пищевом производстве избыток смазки - это не запас на случай сухого хода, а прямой риск загрязнения товара, штрафов и отзыва партии.
Как выглядит правильное количество. Покажите примеры: на направляющей - едва видимый блеск, на подшипнике - несколько капель, которые втираются рукой в перчатке.
Какую смазку использовать где. Часто рабочие берут первый попавшийся баллончик или канистру, не разбирая, что в нем. Нужны четкие маркировки, ярлычки, наклейки на каждой емкости с указанием назначения и зоны применения.
Как проверить сертификат. Научите закупщиков и ответственных лиц требовать у поставщика документы о допуске H1 и регистрации в NSF. Это простой, но мощный фильтр.
Процедуры при разливе и ошибке. Если смазка пролита на продукт или оборудование, нужна четкая инструкция: остановить линию, убрать загрязненный материал, промыть узел, обработать бумажным полотенцем, проверить продукт.
Регламент должен быть письменным и вывешен в цехе. Обновление регламента проводится минимум раз в год или при внедрении нового оборудования. Новые рабочие проходят инструктаж перед допуском к работе с пищевым оборудованием.
Контроль состояния узлов и система предупреждения переноса смазки
Визуальный и инструментальный контроль - ключевой элемент профилактики.
Технолог или инженер должны проводить еженедельный (минимум) осмотр зон применения смазки.
Что проверяется: - Нет ли на внутренней стороне защитного экрана капель смазки, которые могли бы упасть на продукт. - Нет ли видимых следов смазки на боках направляющих или скольжений. - Работают ли дозирующие системы корректно (не капает ли смазка между циклами). - Нет ли разбухания или деформации уплотнений (признак, что смазка не совместима с материалом).
Если обнаружены признаки переноса смазки (пятна на конвейерной сетке, запах масла в воздухе цеха), нужно: 1. Остановить линию. 2. Определить источник и причину (переизбыток, неправильная смазка, износ уплотнения). 3. Убрать загрязнение. 4. Проверить продукт, выпущенный за последний цикл. 5. Адаптировать режим дозирования или заменить смазку.
На критичных участках (например, на машинах фасовки, где велик риск попадания смазки прямо на упаковку) рекомендуется использовать одноразовые защитные экраны, которые заменяются после каждой смены. Это небольшие затраты, которые окупаются снижением риска брака.
Также полезна установка самых простых видеокамер над зонами с высоким риском: неподвижная запись смены позволяет выявить моменты, когда рабочий нарушает регламент или не замечает протечку.
Часто задаваемые вопросы
Если смазка H1, можно ли не беспокоиться о количестве?
Нет. Допуск H1 ограничивает загрязнение 10 ppm, что эквивалентно 10 граммам смазки на одну тонну продукта. Это не разрешение на щедрое количество, а максимальный порог. Избыток смазки почти гарантирует превышение этого лимита и делает партию непригодной для продажи.
Различаются ли требования к H1 для разных типов пищи?
Основные ограничения (FDA 21 CFR 178.3570 и 10 ppm) едины для всех пищевых продуктов. Однако для некоторых продуктов (молочные, хлебобулочные, сладости) могут быть дополнительные органолептические требования: смазка не должна иметь запаха или вкуса, так как даже мизерные следы будут заметны потребителю.
Нужно ли использовать H1, если мы уже установили герметичные кожухи?
Если узел полностью герметичен и защищен, требование к H1 смягчается, но не исчезает. Герметизация снижает риск, но не исключает его полностью (возможны микротрещины, разгерметизация при обслуживании). На практике для уверенности технологи все равно используют H1 даже под кожухом - это дополнительная страховка.
Как понять, что смазка действительно H1?
Проверьте: 1) регистрацию в NSF (сертификат категории H1); 2) соответствие FDA 21 CFR 178.3570 (список разрешенных компонентов); 3) наличие ISO 21469 (стандарт гигиенического производства). Если поставщик не может предоставить эти документы, это не H1, а обычная смазка с маркировкой.
Что делать, если обнаружена смазка в готовом продукте?
Партия признается браком. Нужно: остановить производство; провести расследование (найти источник загрязнения); доработать регламент; проверить все партии, выпущенные в этот период; подать уведомление потребителям, если товар уже вышел. На это уходят деньги и репутация, поэтому профилактика стоит в разы дешевле.
Заключение
Риск попадания смазки H1 в пищевой продукт - не абстрактная угроза, а вполне измеримая опасность, которую можно и нужно контролировать. Допуск H1 означает, что смазка одобрена для случайного контакта, но это не разрешение действовать халатно. Главное, что нужно усвоить технологу и инженеру: безопасность обеспечивается не маркировкой на канистре, а совокупностью мер - правильной подборкой смазки по составу и регистрации, минимально необходимым количеством при нанесении, гигиеничным дизайном оборудования, регламентами обслуживания, обучением персонала и постоянным контролем.
Начните с документирования: пройдитесь по каждой линии, определите зоны риска, выберите смазку с полным пакетом сертификатов, установите четкие процедуры дозирования и включите смазки в HACCP-программу. Обучите персонал и организуйте еженедельный визуальный контроль. Эти шаги не требуют больших инвестиций, но резко снижают вероятность загрязнения и защищают ваше предприятие от штрафов, отзыва товара и потери доверия клиентов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию оборудования и стойкость инструмента, и какой диапазон pH является оптимальным для вашего производства.
Аналоги пищевых смазок H1: узнайте, как выбрать оптимальный вариант по цене и качеству, избегая типичных ошибок и рисков.
Узнайте, как обеспечить надежную защиту от ржавчины для садового инструмента, используя проверенные методы и материалы.