
Защита продукта при смазке упаковочного оборудования: как избежать попадания в товар
На упаковочных линиях смазка попадает в продукт чаще всего не из-за утечек, а из-за неправильного выбора типа лубриканта. Обычная промышленная смазка недопустима в зонах, где возможен даже случайный контакт упаковочного материала или самого товара с деталями оборудования - конвейерами, направляющими, редукторами и узлами запайки. Для таких участков специально разработаны смазки класса H1, которые сертифицированы на соответствие стандартам пищевой безопасности. В этой статье разберем, как правильно выбрать и применить пищевую смазку на упаковочном оборудовании, чтобы защитить продукт и соответствовать требованиям HACCP и других нормативов.
Статья полезна технических специалистам, инженерам и закупщикам, которые отвечают за надежность упаковочных машин и гарантию безопасности конечного товара.
Что такое смазка класса H1 и почему она необходима на упаковке
Смазка класса H1 разработана специально для узлов, где возможен непреднамеренный контакт смазочного материала с пищевым продуктом или упаковкой.
Это не означает, что смазку наносят прямо на товар - напротив, H1 используется в местах, где риск попадания минимален, но теоретически существует: на направляющих конвейера, роликах, цепях редуктора или элементах формования и запайки.
Ключевое отличие H1 от остальных классов в том, что все компоненты смазки одобрены для incidental contact (случайного контакта) и должны отвечать стандартам FDA 21 CFR 178.3570. Это означает, что каждый ингредиент - базовое масло, загущающее вещество и присадки - внесен в перечень разрешенных для пищевых производств компонентов.
На упаковочном оборудовании H1 требуется именно потому, что линии часто работают при высокой влажности, частой санитарной мойке и в условиях, когда упаковочный материал или сам продукт могут касаться смазанных деталей. Игнорирование этого требования создает риск загрязнения товара и нарушения пищевой безопасности, что грозит отзывом с полок и репутационным ущербом.
Нормативная база и стандарты
Выбор H1-смазки регулируется несколькими стандартами. Главный из них - FDA 21 CFR 178.3570, которое определяет перечень компонентов, допускаемых в смазки для пищевых машин. Дополнительно смазка может сертифицироваться по ISO 21469, подтверждающему санитарные требования к производству и упаковке смазочного материала. Когда смазка маркирована как H1, это означает, что она прошла сертификацию NSF International или аналогичного органа на соответствие всем этим требованиям.
Предельный уровень возможного содержания смазки в продукте установлен на 10 mg/kg (10 ppm) - это исторически сложившийся и научно обоснованный порог, при котором риск для здоровья потребителя исключен. На практике это означает, что если на упаковочной линии используется H1-смазка и соблюдены правила дозирования, вероятность достижения этого уровня минимальна.
Зоны применения H1-смазки на упаковочном оборудовании
На фасовочно-упаковочных машинах существуют четкие границы между «чистыми» зонами, где нужна H1, и «грязными», где можно использовать обычные смазки.
Ошибка в разделении приводит либо к загрязнению продукта, либо к избыточным затратам.
Конвейеры и транспортирующие элементы
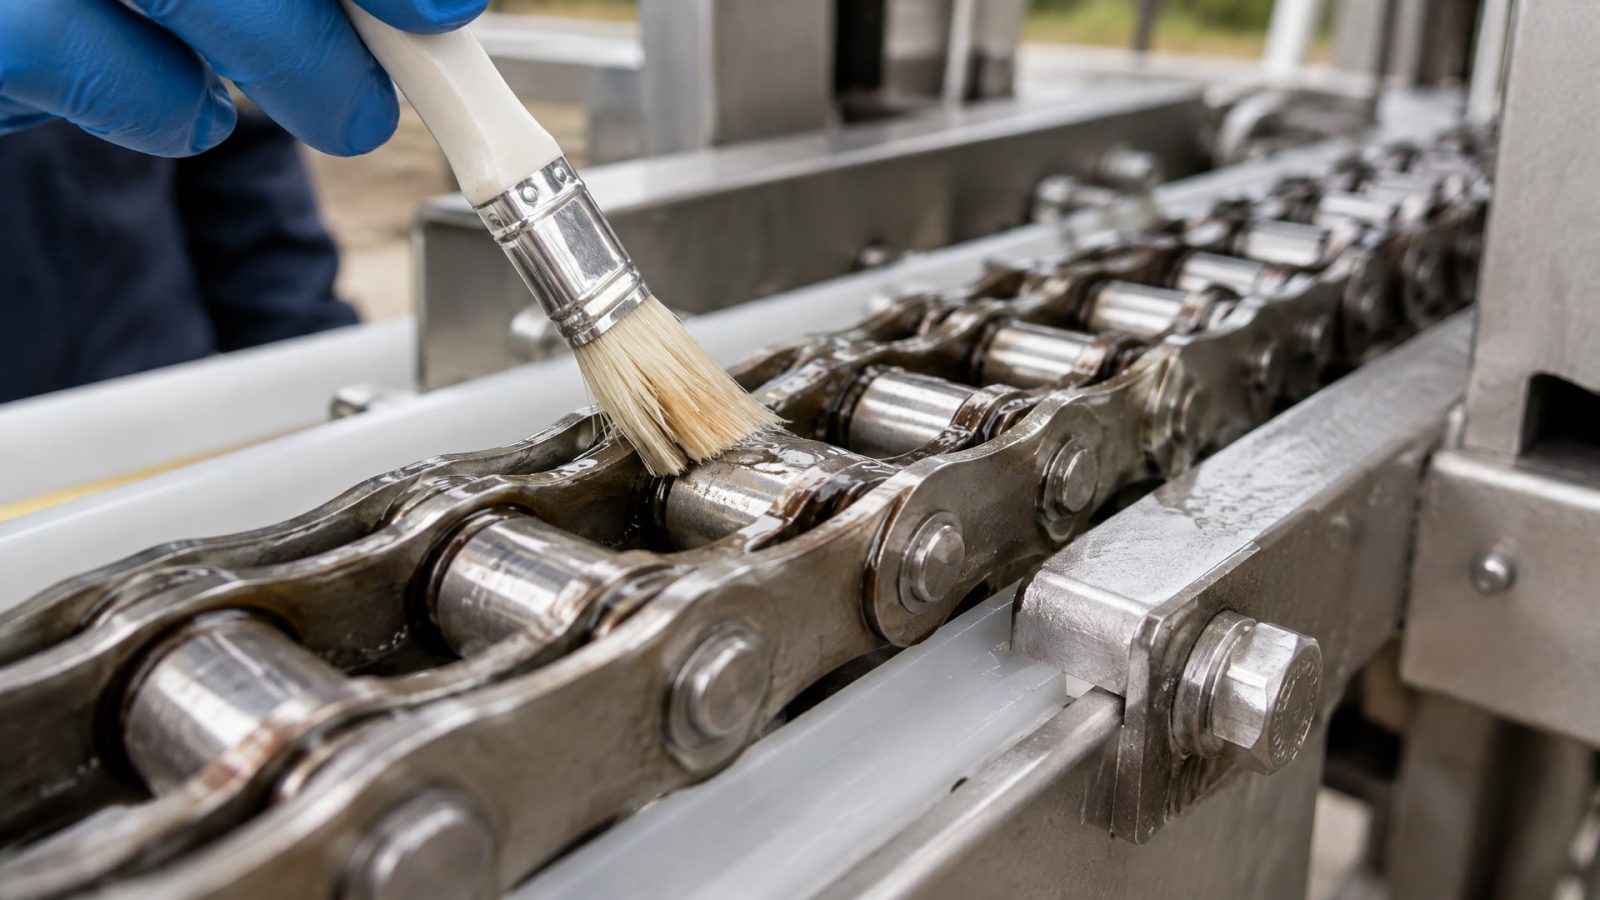
Конвейеры - одна из главных зон риска. Если лента или цепь работают над открытым продуктом или упаковкой без защиты, смазка из подшипников и звездочек может капать или разбрызгиваться. В этом случае обязателен H1. Если же конвейер расположен ниже уровня товара или отделен защитой, требование может быть менее строгим, но на практике большинство закупщиков предпочитают единообразный подход для упрощения контроля.
Для цепных приводов конвейеров выбирают H1-смазку вязкости, соответствующей скорости цепи. Для низкоскоростных приводов часто подходит смазка консистенции NLGI 2; для высокоскоростных - более мягкие NLGI 1 или даже NLGI 00. Переспецифицировать вязкость - значит создать условия для вытекания и забрызгивания.
Подшипники и направляющие
Подшипники скольжения и качения в упаковочных машинах часто размещены вблизи формовочных и фасовочных узлов, откуда смазка может перенестись на продукт воздушным потоком, вибрацией или прямым контактом. Здесь использование H1 критично, особенно если подшипник «открыт» и не защищен кожухом.
Направляющие линейного перемещения, которые встречаются в узлах дозирования и позиционирования упаковки, часто работают при интенсивных нагрузках и требуют частого смазывания. Если направляющая расположена вблизи зоны продукта, смазка должна быть H1. При выборе консистенции NLGI предпочитают более густые варианты (NLGI 2), чтобы избежать выдавливания смазки за пределы рабочего зазора.
Узлы запайки, формования и фасовки
Это самые критичные участки с точки зрения пищевой безопасности. Ролики запайки упаковки, толкатели формовочных головок и направляющие позиционирования напрямую или косвенно контактируют с упаковкой и товаром. Любая смазка, не имеющая статуса H1, представляет прямую угрозу для продукта.
На этих узлах обычно применяют тонкие пленки смазки вязкостью NLGI 2, нанесенные капельным методом или с помощью специализированного оборудования подачи. Избыток смазки здесь категорически недопустим - смазка не должна выходить за пределы рабочего зазора и попадать на упаковочный материал или продукт.
Редукторы и приводы
Редукторы, установленные в средней и нижней части упаковочной машины, часто работают в условиях повышенной влажности и попадания остатков продукта. Выходной вал редуктора может приводить в движение упаковочные узлы, которые находятся вблизи зоны продукта. В этом случае масло или смазка редуктора должны быть H1.
Для редукторов выбирают H1-масла средней вязкости (ISO 46–68) или H1-смазки NLGI 2, в зависимости от типа редуктора и способа подачи. Если редуктор полностью изолирован от зоны продукта (например, привод расположен в отдельном корпусе), требование ослабляется, но сертификационный документ должен это подтверждать.
Как выбрать правильную вязкость и консистенцию
Ошибка в выборе вязкости H1-смазки приводит либо к ее вытеканию и загрязнению продукта, либо к недостаточной защите от фрикционного износа.
Выбор зависит от четырех факторов: типа узла, скорости движения деталей, нагрузки и наличия влаги.
Консистенция NLGI и методика подбора
Консистенция смазки обозначается классом NLGI (0–6 по возрастанию твердости). На упаковочном оборудовании чаще всего встречаются три класса:
NLGI 00 и 0 - очень мягкие, текучие смазки, подходящие для высокоскоростных узлов, центральной подачи и узлов с малыми зазорами; склонны к выдавливанию при недостаточном контролировании дозирования.
NLGI 1 - промежуточная консистенция, компромисс между текучестью и удержанием; применяется на средних скоростях и при комбинированных нагрузках.
NLGI 2 - стандартная консистенция для большинства узлов упаковочного оборудования; хорошо удерживается в зазорах, нужна правильная дозировка.
Подбирайте консистенцию исходя из скорости движения и уровня нагрузки. Для центральных систем подачи смазки обычно нужна более мягкая NLGI; для точечного ручного или механического смазывания подходит NLGI 2.
Вязкость базового масла и температурный диапазон
Вязкость базового масла, входящего в состав смазки, обозначается по классификации ISO (15, 22, 32, 46, 68 и т. д.). Для упаковочного оборудования, работающего при температурах 20–60 °C, типичная вязкость составляет ISO 32–46. При экстремальных температурах (близко к 0 °C на холодных складах или выше 80 °C рядом с печами запайки) требуется специальная смазка с улучшенными свойствами при низких и высоких температурах.
Совет инженера: Если упаковочная машина работает в условиях переменной температуры или требует быстрого запуска при холоде, отдайте предпочтение H1-смазке с индексом вязкости не ниже 95–100. Это обеспечит текучесть при старте и достаточную пленку при нагреве.
Защита от вымывания и попадания смазки на продукт
Попадание смазки на упакованный товар происходит не только из-за неправильного выбора, но и из-за ошибок в применении.
Вот практические меры, которые инженеры и операторы должны соблюдать.
Минимальное дозирование и избежание переполива
Главное правило: наносить смазку в минимально достаточном количестве. Нанесение избытка приводит к вытеканию, разбрызгиванию и попаданию на продукт, несмотря на наличие H1-допуска.
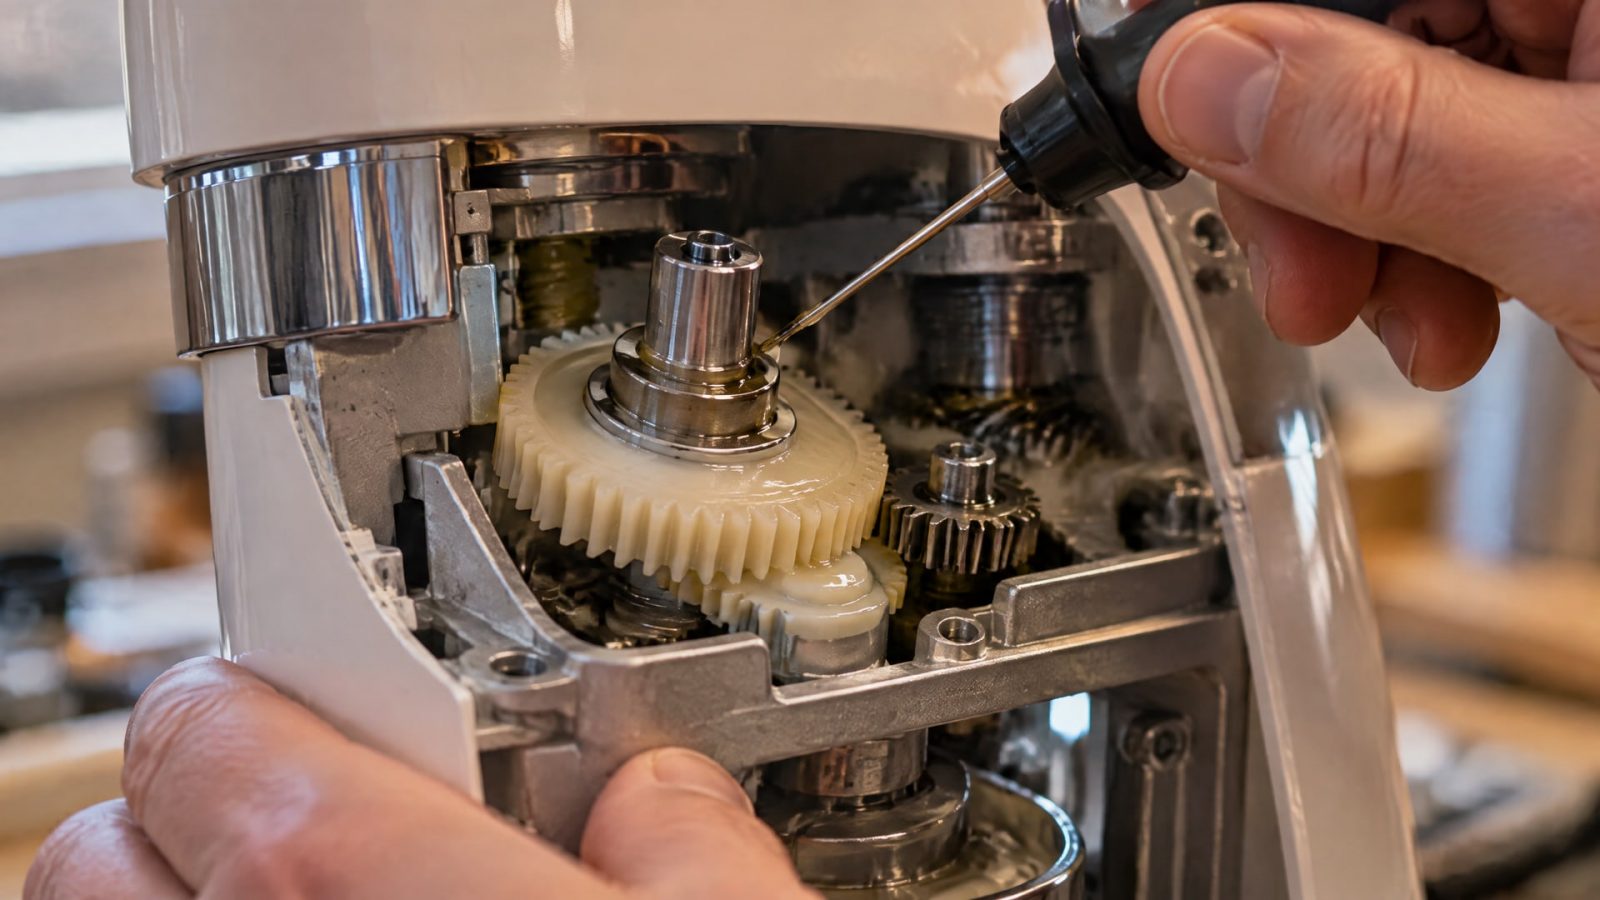
Практический подход: для подшипников и направляющих наносите смазку так, чтобы она образовала тонкую пленку на трущихся поверхностях. После сборки узла удаляйте механически или впитывающим материалом все видимые избытки на внешней поверхности. Если используется центральная система подачи, настраивайте дозирующие клапаны так, чтобы выход смазки был минимальным, но достаточным для предотвращения сухого трения.
При переходе с обычной смазки на H1 часто возникает желание использовать те же объемы, что и раньше, - не делайте этого. H1-смазки обычно имеют лучшие смазывающие свойства благодаря специальным присадкам, поэтому того же эффекта смазки можно добиться при меньшем количестве.
Совместимость уплотнений и контроль герметизации
Если узел неплотен и уплотнения изношены, даже H1-смазка будет вытекать. Перед внедрением смазочной программы проверьте герметизацию всех подшипников, редукторов и узлов направляющих. Замените поврежденные уплотнения.
Важный момент: некоторые H1-смазки содержат присадки, которые могут вызвать разбухание резины при неправильной совместимости. Перед использованием нового H1-продукта убедитесь, что производитель подтвердил совместимость со стандартными эластомерами (NBR, FKM, EPDM), используемыми на вашем оборудовании.
Контроль влажности и частой мойки
На упаковочных линиях, особенно в молочной, мясной и овощной промышленности, проводится регулярная санитарная мойка оборудования. Водяные струи и гидравлические удары могут вымывать смазку, нарушая защиту от износа. Для таких условий выбирайте H1-смазки с повышенной водостойкостью и устойчивостью к вымыванию. Эти свойства указываются в технических описаниях и обычно подтверждаются испытаниями на стойкость при воздействии воды.
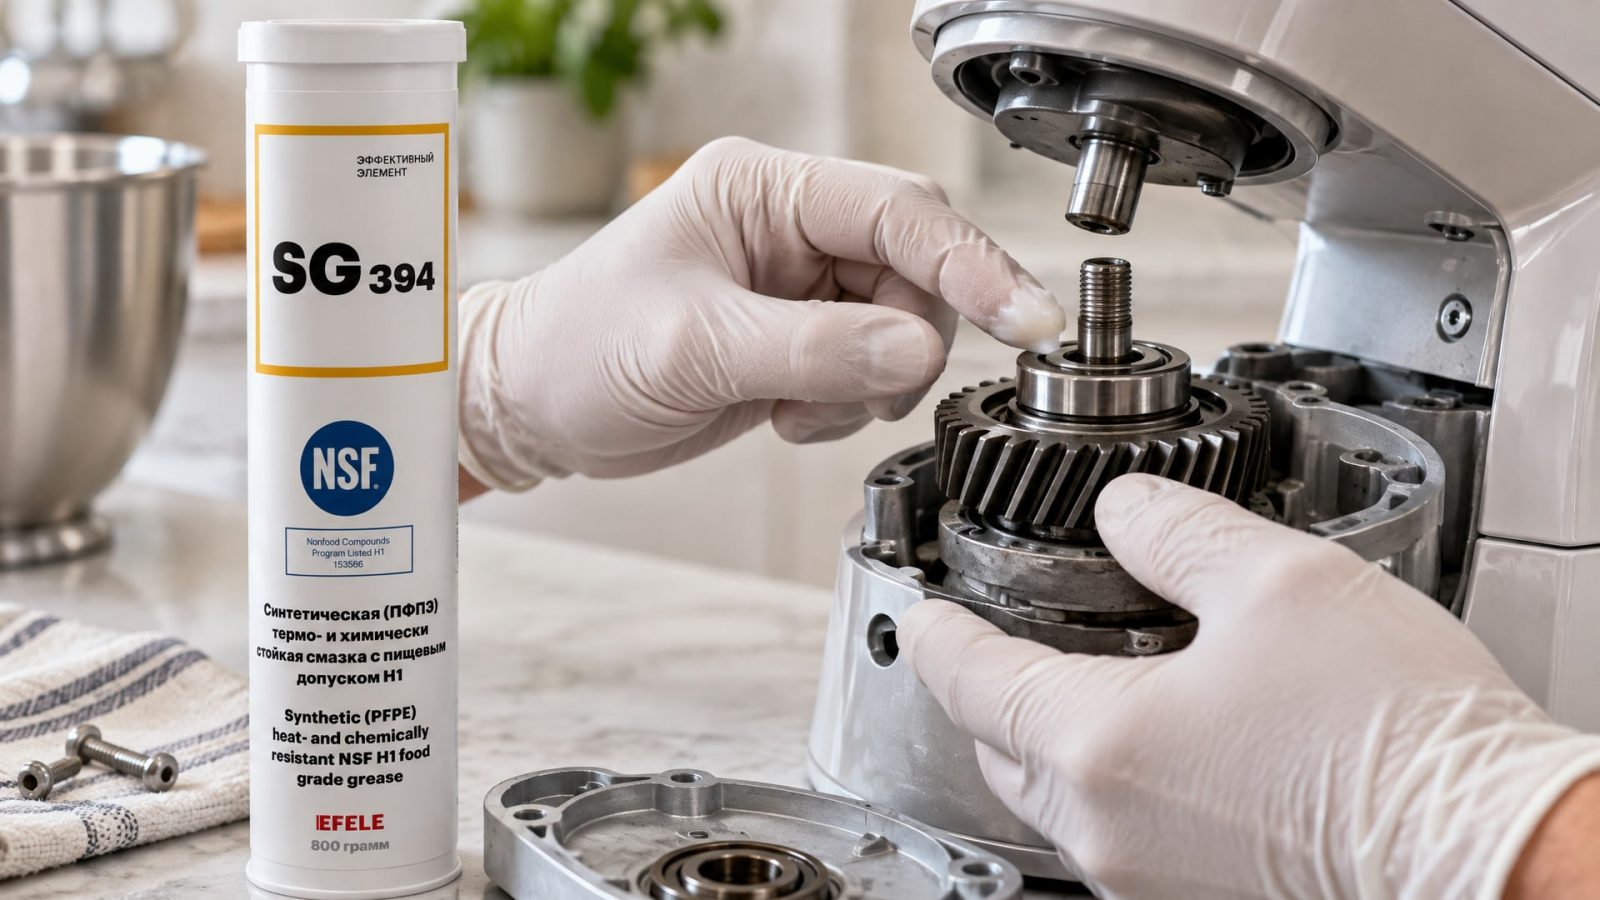
EFELE SG-394 - это H1-смазка, разработанная для подшипников и направляющих упаковочного оборудования, работающего при высоких температурах и воздействии санитарных растворов. Благодаря специальному составу базового масла и пакету присадок, смазка сохраняет эффективность при частой мойке, предотвращая как вымывание, так и попадание излишков на упаковку.
Правила применения H1-смазки и профилактика ошибок
Правильное применение смазки требует не только выбора нужного продукта, но и обучения персонала и внедрения контрольных процедур.
Обучение операторов и инженеров
Персонал, занимающийся смазкой оборудования, должен знать, почему на этом участке требуется именно H1, а не обычная смазка. Разместите таблички около узлов, указывающие тип требуемой смазки, интервал смазывания и максимально допустимый объем. Это предотвратит случайное применение неправильного продукта и переполив.
Проводите ежеквартальные инструктажи, особенно при смене персонала. Основные пункты: - H1 - это не гарантия безопасности, а дополнительный уровень защиты; - минимальное дозирование - правило, а не исключение; - если смазка попала на упаковку, это не означает загрязнение товара, но указывает на ошибку дозирования, которую нужно исправить.
Интеграция с программой HACCP
Выбор и применение H1-смазки - часть системы управления опасностями на производстве. В плане HACCP следует указать: - на каких узлах обязательна H1-смазка и почему; - как часто нужно проверять целостность уплотнений и герметизацию узлов; - процедуру контроля дозирования и документирования смазывания; - действия в случае попадания смазки на упаковку или продукт (вывод партии из обращения, анализ причины, корректирующие меры).
Например, для конвейерной системы, работающей над открытым товаром, можно установить еженедельный визуальный контроль подшипников и звездочек редуктора, которые должны находиться в состоянии без видимых избытков смазки. При обнаружении вытекания - остановка линии и замена уплотнения.
Документирование и отслеживание
Ведите журнал смазывания для каждого критичного узла. Записывайте дату, тип использованной смазки (название и номер партии), объем и инициалы оператора. Это необходимо для отслеживания, если в продукте обнаружится загрязнение и потребуется расследование.
Один раз в полугодие проверяйте остатки смазки на складе и убедитесь, что истек срок годности, указанный на упаковке. H1-смазки, как правило, хранятся 3–4 года в герметичной таре при комнатной температуре.
Частые ошибки и как их избежать
Ошибка 1: использование обычной промышленной смазки на упаковочных участках
Причина: сэкономить на покупке более дорогой H1-смазки или незнание требований. Следствие: может произойти загрязнение продукта, отзыв партии, штрафы от надзорных органов, потеря клиентов.
Решение: внесите в закупочный регламент обязательное условие: все смазочные материалы для упаковочного оборудования должны быть сертифицированы как NSF H1. Согласуйте перечень допустимых продуктов с инженерно-техническим отделом и проведите обучение закупщиков.
Ошибка 2: переполив смазкой и игнорирование избытков
Причина: старые привычки (на других машинах было видно, что смазки «не жалели») или отсутствие контроля. Следствие: смазка вытекает, попадает на упаковку, создает риск загрязнения товара.
Решение: установите норму максимального объема смазки для каждого узла, исходя из размеров подшипника, типа узла и теплового баланса. Обучите персонал удалять видимые избытки впитывающей тряпкой сразу после нанесения смазки (но не во время работы машины).
Ошибка 3: неверный выбор консистенции (NLGI)
Причина: одна смазка на все узлы, без учета скорости и нагрузки. Следствие: либо вытекание (если выбрана мягкая консистенция), либо недостаточная защита (если выбрана твердая консистенция для узла с высокой скоростью).
Решение: для каждого узла упаковочного оборудования согласуйте с производителем машины необходимую консистенцию NLGI. Ведите карточку смазочных материалов, где указана вязкость, NLGI и интервал смазывания для конвейера, подшипников, редуктора, направляющих и фасовочного узла.
Ошибка 4: отказ от контроля уплотнений
Причина: контроль требует времени и затрат; предполагается, что уплотнения служат дольше, чем есть на самом деле. Следствие: смазка вытекает из изношенного подшипника, независимо от того, H1 это или обычная смазка.
Решение: включите визуальный осмотр герметизации в еженедельный план профилактического обслуживания. Проверяйте, нет ли следов вытекания смазки вокруг уплотнений и подшипников. При обнаружении замените уплотнения.
Интеграция систем централизованной подачи смазки
На крупных упаковочных линиях с множеством узлов установливаются системы централизованной подачи смазки (ЦПС), которые дозируют и подают смазку автоматически.
Для таких систем требуется специальный подход.
Выбор смазки для ЦПС
Для центральных систем обычно требуется смазка мягче консистенции NLGI 2 (часто NLGI 1 или даже текучие составы), чтобы она могла прокачиваться по магистралям и капельницам без засорения. Убедитесь, что выбранная H1-смазка совместима с материалами трубопроводов и клапанов системы ЦПС. Некоторые присадки H1-смазок могут реагировать с пластиковыми трубками или резиновыми уплотнениями.
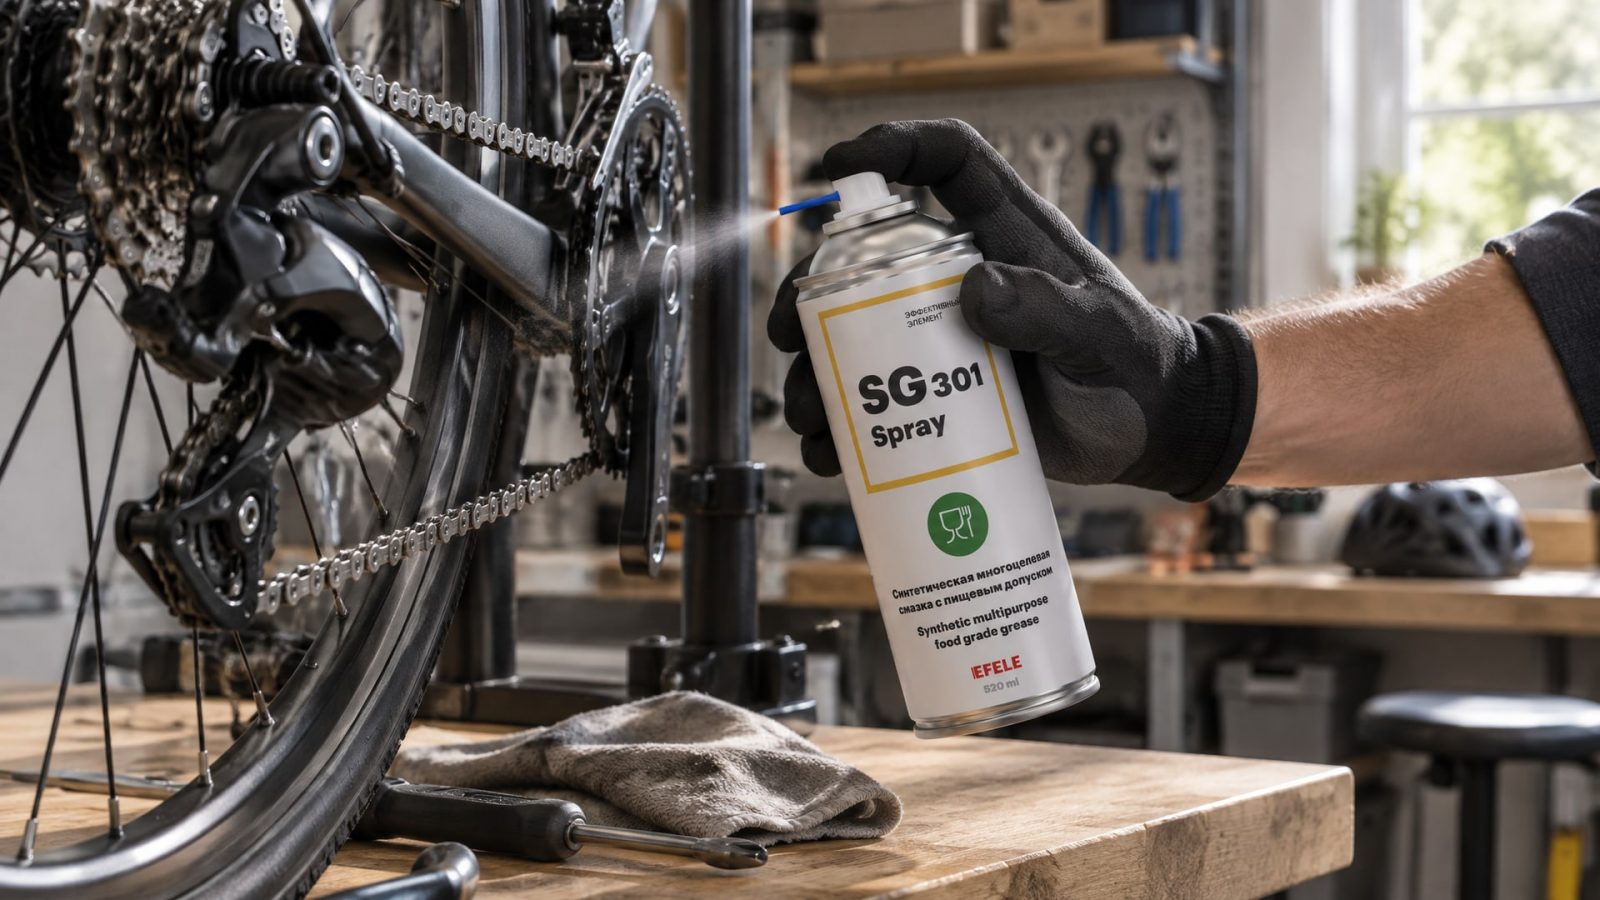
EFELE SG-301 Spray - H1-смазка в аэрозольной форме, предназначена для узлов фасовочного оборудования, где требуется минимизировать попадание смазки на упаковку и продукт. Благодаря контролируемой подаче из баллончика, оператор может нанести ровно столько смазки, сколько необходимо, избежав переполива. Аэрозоль удобен для точечного смазывания направляющих, ролей и других открытых узлов упаковочной машины.
Контроль качества поступаемой смазки
При закупке смазки для ЦПС проверьте физико-химические показатели: вязкость (ISO), консистенцию (NLGI), кислотное число, воду и механические примеси. Эти параметры должны соответствовать технической спецификации продукта. Если система ЦПС разбрызгивает смазку неправильно или происходят засоры, первым делом проверьте соответствие смазки требуемым параметрам.
Отслеживание расхода смазки
На системах ЦПС рекомендуется устанавливать счетчики объема или мониторить падение уровня смазки в резервуаре. Резкое увеличение расхода может указывать на утечку в системе или ошибку дозирования, требующую проверки.
Часто задаваемые вопросы
Может ли H1-смазка попасть в продукт, если соблюдены все правила?
При правильном выборе, дозировании и техническом обслуживании риск попадания H1-смазки в продукт минимален. Однако полностью исключить его невозможно - существует теоретический риск при поломке уплотнения или неконтролируемом вытекании. Именно поэтому H1 разработана как безопасная при incidental contact, а не для прямого контакта с товаром.
Чем H1 отличается от H2 и других классов?
H1 предназначена для случайного контакта с пищей, H2 - для зон, где контакта не происходит (редукторы, удаленные от зоны продукта). H3 используется для прямого контакта с пищей и допущена далеко не везде. Различие в составе: H1 требует компонентов из перечня FDA 21 CFR 178.3570, H2 - нет. Для упаковки H1 - правильный выбор для зон риска, H2 - для удаленных механизмов.
Как проверить, что смазка действительно H1, а не маркирована ошибочно?
Запросите у поставщика сертификат соответствия NSF H1 или свидетельство о регистрации в реестре FDA. На этикетке продукта должна быть отметка NSF H1 или ссылка на сертификацию. Если документов нет или они вызывают сомнения, не используйте этот продукт на критичных узлах.
Нужна ли специальная смазка для щеток и подпружинивающих элементов в узлах фасовки?
Если эти элементы находятся вблизи зоны продукта, да - нужна H1. Щетки скольжения и подпружинивающие контакты требуют смазки с хорошей адгезией (прилипаемостью) к металлу, чтобы пленка не смывалась при вибрации. H1-смазки специального состава обеспечивают нужную адгезию без избыточного переноса на упаковку.
Как долго можно хранить H1-смазку после вскрытия упаковки?
H1-смазку в герметичной таре можно хранить 3–4 года при комнатной температуре без доступа влаги. После вскрытия контейнера рекомендуется использовать содержимое в течение 12 месяцев, особенно если тара находилась в условиях высокой влажности. Кислород и вода способствуют окислению смазки, что ухудшает ее защитные свойства.
Заключение
Защита упаковочного оборудования смазкой, которая не попадает в продукт, - это результат трех факторов: правильного выбора смазки класса H1, соблюдения правил минимального дозирования и регулярного контроля герметизации узлов. Класс H1 гарантирует, что при случайном контакте смазка безопасна для товара, но сама по себе не исключает ее попадание - это задача инженеров и операторов.
Приступите к составлению карточки смазочных материалов для вашей упаковочной линии: определите критичные узлы, согласуйте с производителем машины типы требуемых смазок (NLGI, вязкость, H1-статус), установите интервалы смазывания и нормы объема. Обучите персонал и документируйте каждое смазывание. Так вы достигнете баланса между надежностью оборудования и гарантией безопасности продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы, используя проверенные методы демонтажа и очистки.
Узнайте, чем смазать секатор для защиты от коррозии и продления срока службы садового инструмента.
Узнайте, как систематический контроль СОЖ и правильная корректировка помогают снизить расход и продлить срок службы смазочно-охлаждающих жидкостей на 30-50%.