
Смазка пищевая NSF H1 для фасовочных и упаковочных машин
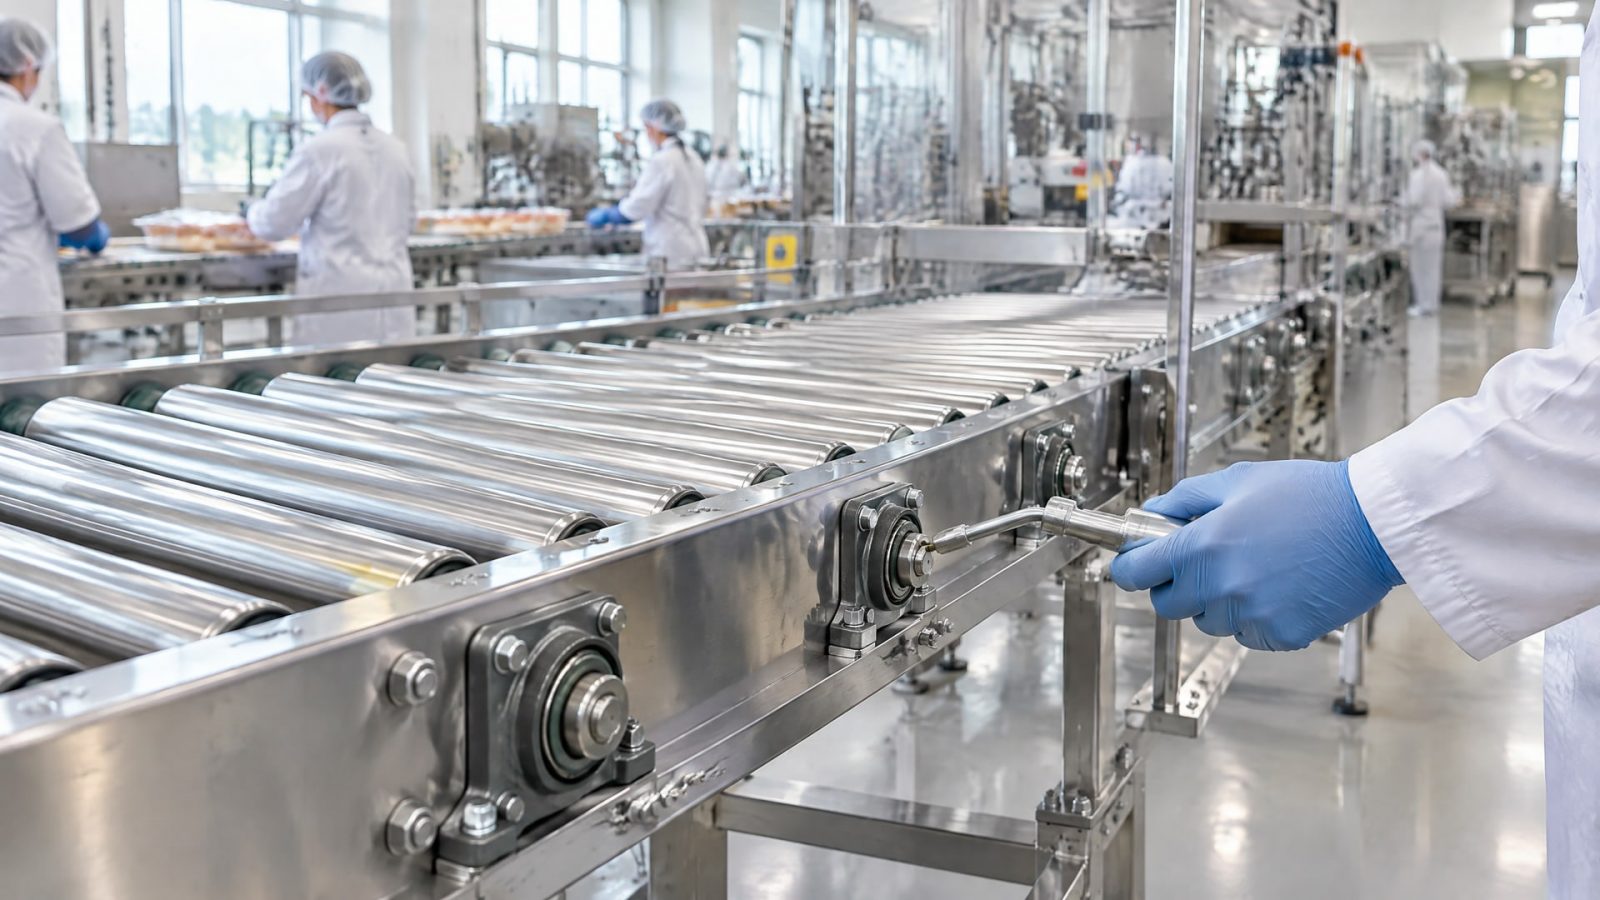
На фасовочных и упаковочных линиях пищевой промышленности смазка неизбежно контактирует с продуктом или его первичной упаковкой. Именно поэтому выбор материала, допущенного к такому взаимодействию, становится вопросом не только экономики, но и безопасности. NSF H1 - это признаваемая в мире классификация смазок, которая допускает непреднамеренный контакт с пищей в пределах 10 ppm. Ее отличие от других категорий принципиально: H1 разработана специально для зон, где случайное попадание смазки на продукт или упаковочный материал возможно, но не является целевым.
Правильно подобранная H1-смазка защищает оборудование от изнашивания, коррозии и окисления, при этом гарантируя, что даже при непредвиденном контакте жидкость не нанесет вреда потребителю. На практике это означает: нужно понимать, где именно на линии допустим пищевой класс, чем смазка отличается по вязкости и консистенции для разных узлов, и как учитывать условия работы - температуру, влагу, режим мойки. В этом разделе разберемся, как выбрать и применить пищевую смазку так, чтобы оборудование работало надежно, а продукция оставалась безопасной.
Где применяют NSF H1 на упаковочных линиях
На фасовочной или упаковочной машине контакт смазки с пищей происходит в нескольких критических точках.
Прежде всего это подшипники, установленные в узлах дозирования, направляющих и герметизирующих блоках - именно там, где расстояние до продукта или упаковочного материала минимально. Кроме того, смазка может попасть на поверхность через цепи и ремни привода, которые расположены рядом с зоной упаковки, или через уплотнения редукторов, если они установлены над линией движения продукта.
Для цепей и открытых редукторов, работающих под брызгами воды и средств дезинфекции, применяют H1-масла средней вязкости: ISO VG 220–460 выбирают в зависимости от скорости вращения и нагрузки на зубья. Узлы механизма дозирования - калибровочные втулки, поршневые направляющие и микрощелевые уплотнения - требуют специальной H1-смазки, которая не вытекает при вибрации, но остается текучей при −30 °C.
Важно различать: H1 назначена для возможного непреднамеренного контакта, а не для защиты производства в целом. Если в технологической документации или на машине указано, что смазка может касаться продукта или упаковки, выбирают H1. Если контакт исключен конструкцией (например, смазка находится внутри герметичного редуктора, отделенного от линии сплошной стенкой и уплотнениями), допускаются другие классы, хотя на практике многие предприятия унифицируют H1 для упрощения логистики и обучения персонала.
Отличие NSF H1 от H2 и других классов
Классификация NSF разделяет пищевые смазки по назначению, и здесь часто возникает путаница.
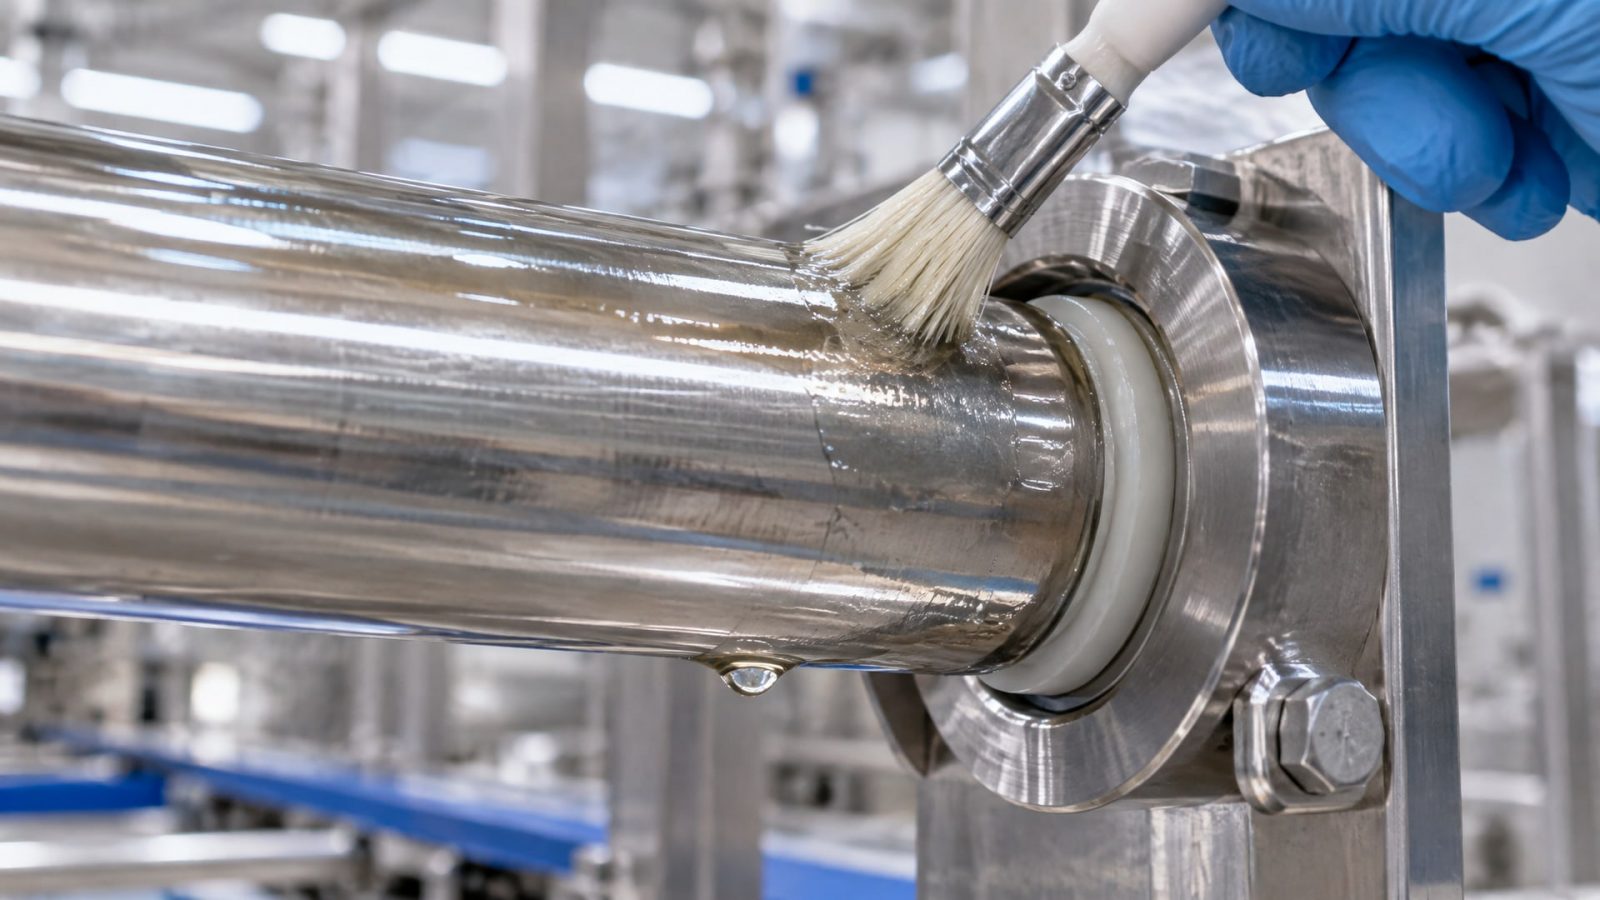
NSF H1 - это смазка для случайного, непреднамеренного контакта с пищей: несколько микрограммов вещества на килограмм продукта считаются приемлемыми и не создают риска при условии, что смазка сама по себе нетоксична и разрешена для пищевого применения. Допуск ограничен 10 ppm по содержанию смазки в готовом продукте.
NSF H2 - это принципиально другой класс. Смазки H2 не предназначены для контакта с пищей вообще. Они применяются в машинах пищевой промышленности, но только в зонах, полностью изолированных от продукта и упаковки. Например, смазка может находиться во внутренних полостях редуктора, если стенки герметичны и уплотнения исключают утечку. Путать H1 и H2 нельзя: использование H2 в зоне возможного контакта нарушает требования безопасности пищевых продуктов.
Существуют также категории H3 (разделительные агенты с прямым контактом) и3H (смазки для оборудования в фармацевтике и с очень строгими гигиеническими требованиями), но для типичных упаковочных машин они используются редко. Ошибка покупателя - заказать H2 вместо H1 или наоборот - приводит либо к нарушению безопасности, либо к ненужным затратам и переполнению тары. Проверяй в технической карточке товара именно буквы и цифры: NSF H1, NSF H2 или просто H1/H2.
Температурный диапазон и водостойкость
На упаковочных линиях смазка испытывает экстремальные условия: морозильные камеры для упаковки мороженого требуют текучести при −30 °C, тогда как узлы запаечного оборудования нагреваются до +120 °C.
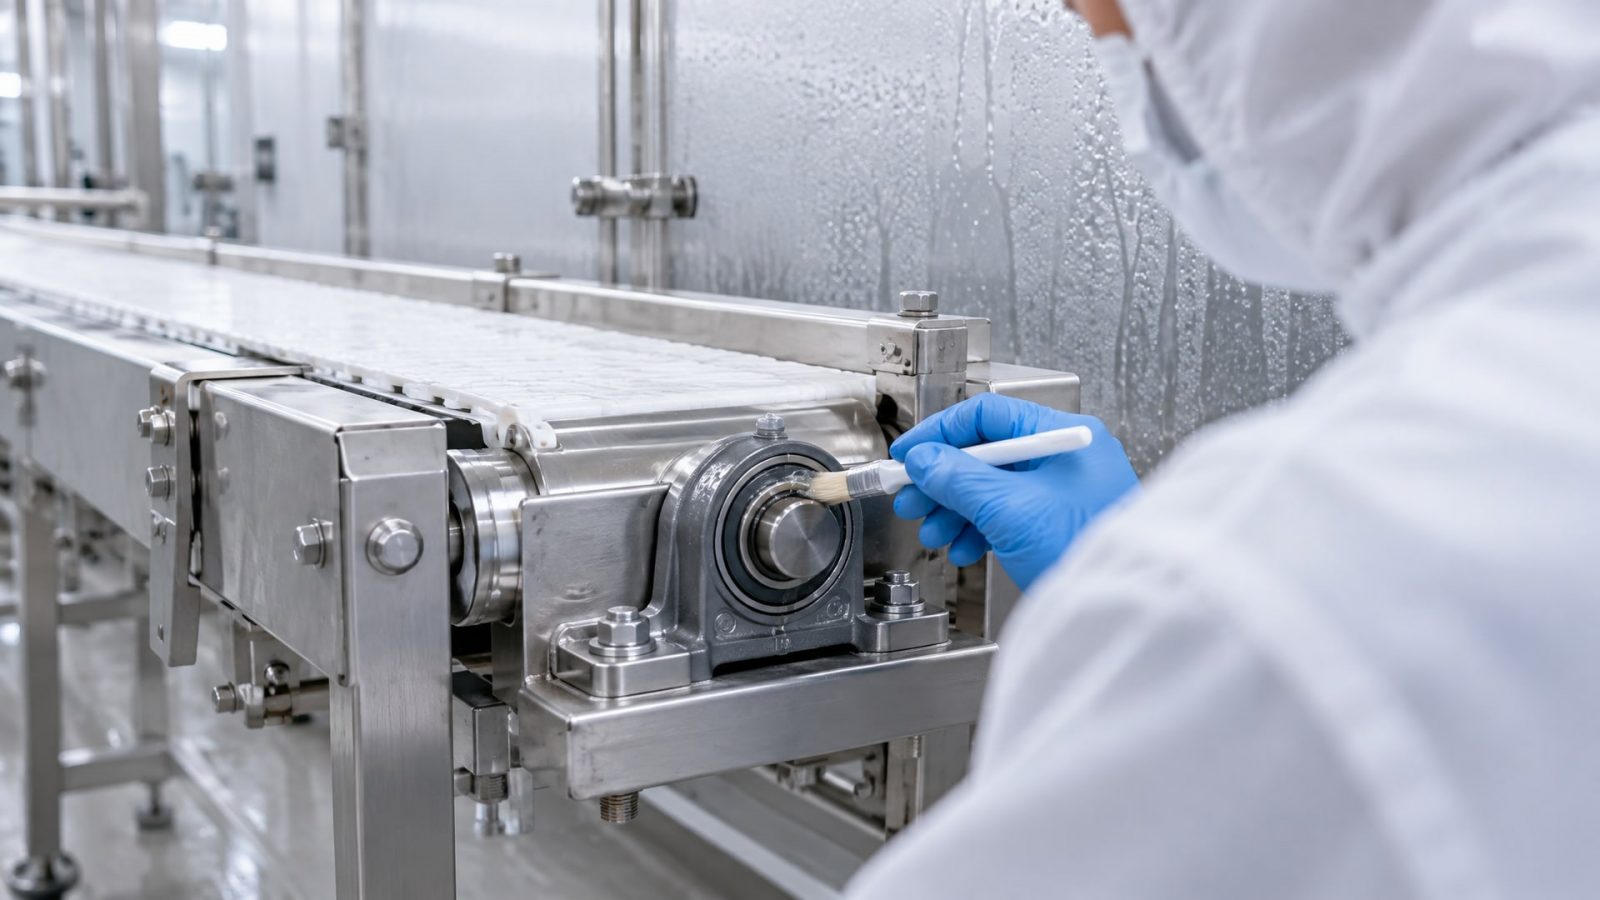
Типовой рабочий диапазон пищевой H1-смазки составляет −30…+120 °C, но это верхний предел. При выборе смотри именно на нижнюю границу: если оборудование работает на морозе, смазка при холодном пуске должна оставаться подвижной и не затвердевать в щелях механизма.
Водостойкость - второй ключевой параметр. Большинство упаковочных линий подвергаются регулярной влажной санитарной обработке: моют водой под давлением, применяют щелочные или кислые дезинфекторы. Если выбрать смазку без водостойкости, она начнет расслаиваться, отделяясь от сухожилий и выпадая в виде масла. Результат - повышение трения, коррозия стали и выход из строя подшипников за несколько месяцев. Поэтому для фасовочного оборудования, которое часто моют, применяют водостойкую H1-смазку NLGI 2, в которой используются загустители и ингибиторы, препятствующие проникновению влаги.
Вязкость базового масла (обычно ISO VG 100–320) тоже зависит от узла. Для быстровращающихся подшипников, работающих на конвейерной ленте фасовочной машины, подходит более текучее масло; для редукторов с высокой нагрузкой - более вязкое. При подборе консультируйся со спецификацией производителя оборудования и проверяй в технической документации допустимые границы вязкости и консистенции.
Различие между пластичной смазкой и маслом для пищевого оборудования
На практике закупщики часто сталкиваются с выбором: взять пластичную смазку (консистентную, как мазь) или жидкое масло.
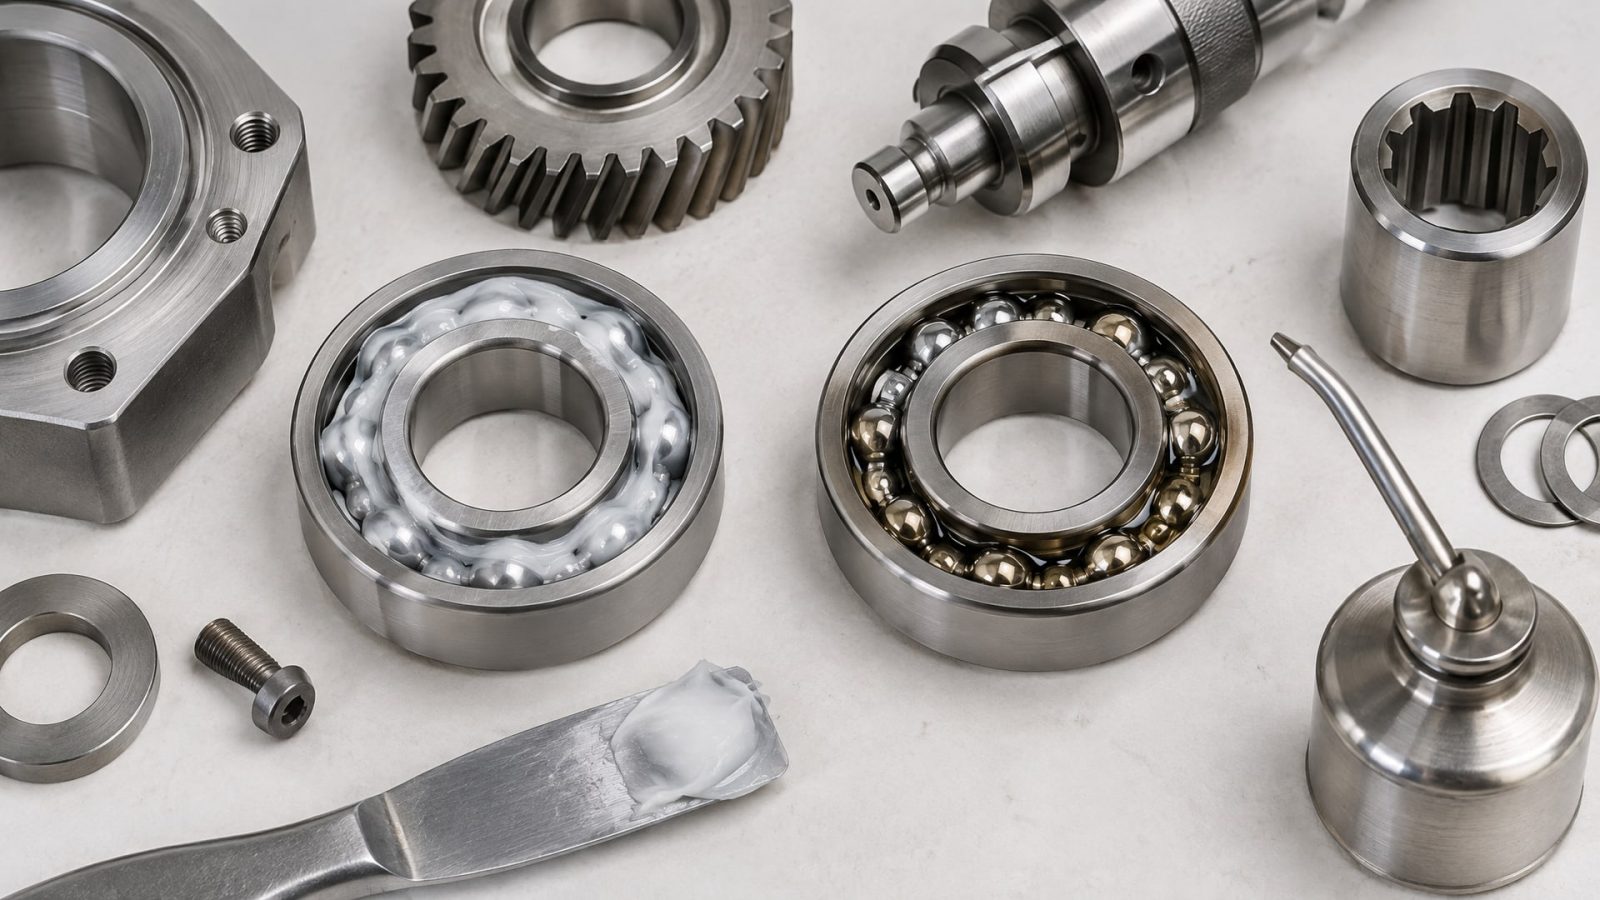
Это не вопрос "одно лучше", а вопрос конструкции узла. Для герметичных подшипников используют пластичную смазку NLGI 2 или NLGI 3 - ее наносят один раз, она не вытекает при вибрации и сохраняет стабильность в течение года или двух лет непрерывной работы. Для цепей, открытых редукторов и направляющих скольжения применяют жидкие H1-масла: они распределяются равномерно по поверхности трения, охлаждают механизм и легко пополняются через маслораспределители.
На некоторых линиях используют комбо: в редукторе - масло, в подшипниках боковых направляющих - пластичная смазка. Это повышает эффективность, потому что каждый узел получает оптимальный для себя тип смазки. Однако если бюджет ограничен и логистика требует унификации, многие предприятия останавливаются на H1 NLGI 2 для всех приложений - ее можно наносить и на цепь через дозатор, и в подшипник через прессовку.
Силиконовые H1-смазки (часто упоминаемые в поисках как "пищевая силиконовая смазка nsf h1") - это отдельный класс. Силиконовое базовое масло дает лучшую водоотталкивающность и стойкость к широкому температурному диапазону, но стоит дороже. Ее применяют в особо влажных или холодных условиях, например, на упаковочных линиях в климатических камерах или на предприятиях с интенсивной мойкой.
Подбор смазки для разных узлов упаковочной машины
На упаковочной машине каждый узел имеет свои требования, и универсальной смазки, которая идеально подходила бы везде, нет.
Рассмотрим типовые сценарии.
Подшипники качения (в приводных валах, направляющих ленты): выбирают водостойкую H1-смазку NLGI 2 с температурным диапазоном не ниже −20…+100 °C. Важно, чтобы смазка не вытекала при работе и хорошо держалась между роликами и обойной дорожкой.
Цепи (в трансмиссии, если есть): применяют H1-масло ISO VG 220–320. Оно должно проникать в щели цепи, смазывая шарниры, но одновременно держаться на металле, не разбрызгиваться при высокой скорости. Здесь водостойкость особенно критична, если цепь работает в сыром окружении.
Редукторы (под приводом): используют H1-масло ISO VG 460 (для медленных редукторов) или ISO VG 220–320 (для быстрых). Вязкость подбирают так, чтобы масло достаточно охлаждало зубья и не проскальзывалось между ними, но при этом не создавало излишнего сопротивления при холодном пуске.
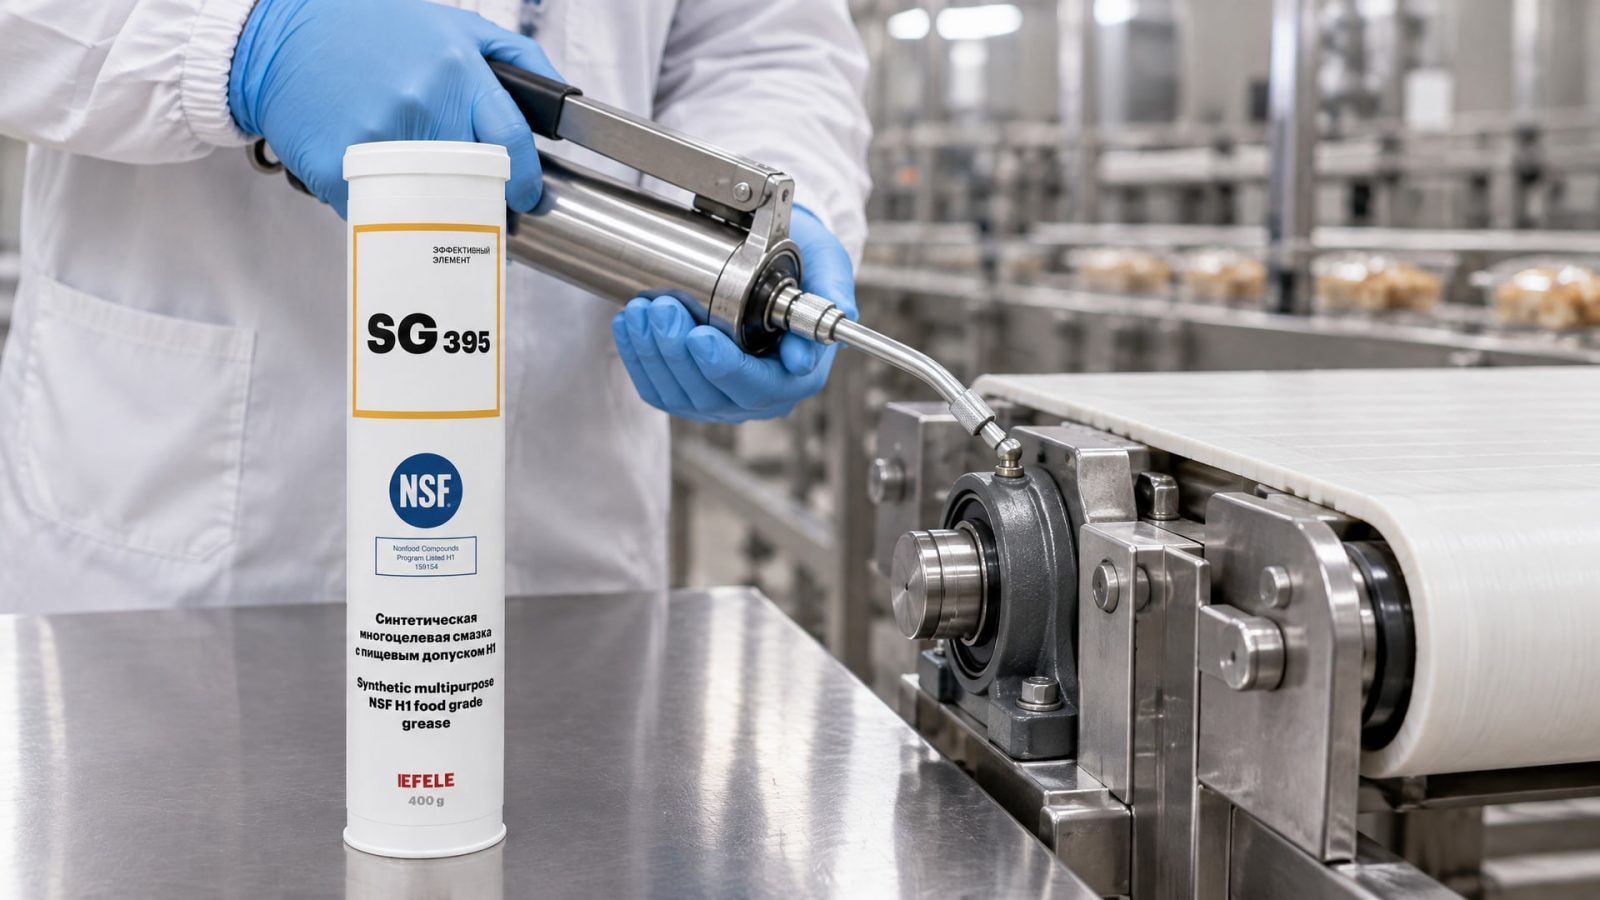
Узлы дозирования и герметизации: здесь часто требуется H1-смазка с высокой адгезией - то есть с хорошей способностью оставаться на поверхности и не стекать при вибрации. EFELE SG-395 (NSF H1) демонстрирует такие свойства: тонкий слой смазки держится на механизме дозирования при температурных перепадах и влаге, снижая риск вымывания и фреттинг-коррозии между втулкой и поршнем.
Запаечные блоки и нагревательные элементы: если есть узлы, где смазка подвергается высокой температуре (свыше +100 °C), нужна H1-смазка с повышенной термостойкостью. EFELE SG-394 разработана как термо-химстойкая H1-смазка, сохраняющая консистенцию и адгезию при нагреве выше +100 °C, что особенно полезно в узлах упаковочного или запаечного оборудования, подверженных локальному нагреву.
ISO 21469 и гигиенические требования
Многие предприятия, особенно те, что сертифицируются по FSSC 22000 или BRC, требуют не только NSF H1, но и сертификата по ISO 21469.
Это создает путаницу: закупщики думают, что ISO 21469 - это "более строгая H1". На самом деле это два разных документа, в разных аспектах.
NSF H1 говорит о составе и потенциальной безопасности смазки для непреднамеренного пищевого контакта. ISO 21469 регулирует гигиену производства, хранения и упаковки самой смазки: на каком оборудовании ее делали, в каких условиях хранили, соответствуют ли контейнеры гигиеническим нормам и нет ли риска микробиологического загрязнения.
Проще говоря: H1 означает "смазка безопасна при контакте", ISO 21469 означает "смазка была произведена чистым способом". Для фасовочного оборудования логично требовать обе сертификации, чтобы гарантировать безопасность с обеих сторон. Но это не два уровня одного стандарта, а два разных требования. Если закупщик просит "H1 с ISO 21469", проверь, чтобы оба документа были приложены к карточке товара или были указаны в техпаспорте поставщика.
Часто задаваемые вопросы
Что означает допуск H1 и чем он отличается от H2?
NSF H1 допускает непреднамеренный контакт смазки с пищей в пределах 10 ppm. Это означает, что несколько микрограммов вещества на килограмм продукта считаются приемлемыми. H2 - это смазки для зон без контакта с пищей. Путать их нельзя: H2 в зоне возможного контакта нарушает безопасность, а H1 в полностью закрытом узле - избыточна и дорогá.
Можно ли использовать одну H1-смазку для всех узлов упаковочной машины?
На практике это возможно, но не оптимально. Для герметичных подшипников лучше подходит пластичная смазка NLGI 2, для цепей и редукторов - жидкие масла с подбором вязкости. Однако многие предприятия унифицируют H1 NLGI 2 для упрощения логистики и обучения персонала, хотя это может снизить ресурс редукторов.
Что важнее: NSF H1 или водостойкость смазки?
Оба параметра одинаково важны. H1 обеспечивает безопасность при контакте с продуктом, а водостойкость гарантирует, что смазка не расслоится и не выпадет в осадок при влажной уборке. На упаковочных линиях, которые часто моют, водостойкая H1-смазка - обязательна.
Нужна ли сертификация ISO 21469, если уже есть NSF H1?
Нет, это два разных стандарта. H1 говорит о составе, ISO 21469 - о гигиене производства смазки. Для крупных пищевых производств с высокими требованиями безопасности рекомендуется требовать обе сертификации, но это не автоматическое условие.
Какой температурный диапазон выбрать для упаковочного оборудования?
Типовой диапазон −30…+120 °C подходит для большинства линий. Если оборудование работает в морозильнике или климатической камере, проверь нижний предел: смазка должна оставаться подвижной при наиболее низкой рабочей температуре. Для узлов с высокой температурой (запайка, тепловая обработка) требуется смазка с повышенной термостойкостью выше +100 °C.
Заключение
Выбор пищевой смазки NSF H1 для фасовочного и упаковочного оборудования - это баланс между безопасностью продукта, надежностью машины и удобством операций. NSF H1 разрешает непреднамеренный контакт смазки с пищей и гарантирует, что даже при таком контакте вещество не создаст риска для потребителя. Главное - правильно определить точки применения, подобрать консистенцию и вязкость под конкретный узел, и убедиться, что смазка устойчива к влаге и температурным перепадам, которые неизбежны на производстве.
Путь к надежной смазке оборудования простой: 1) найди в документации машины спецификацию требуемых типов смазки (подшипники, цепи, редукторы); 2) потребуй у поставщика сертификат NSF H1 и, если нужно, ISO 21469; 3) сверь с рабочим диапазоном температуры и проверь водостойкость; 4) протестируй смазку на опытном участке перед полным внедрением. Это займет день-два, но защитит оборудование от преждевременного износа и гарантирует, что сертификация безопасности пищевого производства останется чистой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Контроль концентрации СОЖ без рефрактометра: практические методы для стабильности эмульсии и продления срока службы оборудования.
Узнайте, почему сож пенится, как быстро определить причину и эффективно устранить проблему пенообразования в системе.
Узнайте, чем смазать дверные петли автомобиля, чтобы избавиться от скрипа, и как правильно провести процедуру смазки.