
Пищевые смазки для мойки: выбор и применение для оборудования с частой обработкой
Оборудование в пищевой промышленности подвергается интенсивной мойке, в том числе циклам CIP, воздействию высокого давления и горячего пара. В таких условиях обычная пищевая смазка быстро теряет защитные свойства, оставляя узлы без защиты от коррозии и износа. Правильный выбор смазки с допуском NSF H1 и устойчивостью к мойке становится не просто требованием безопасности, а залогом надежности всей производственной линии. Статья разберет, чем отличаются пищевые смазки H1 для оборудования CIP, какие свойства критичны при частых мойках, и как избежать типичных ошибок при закупке.
Что означает NSF H1 и чем это отличается от других пищевых стандартов
NSF H1 - это регистрация смазки для допуска к случайному (непреднамеренному) контакту с пищевыми продуктами.
Это не означает, что смазка применяется в прямом контакте с едой; напротив, H1 предусматривает только очень малые остаточные количества, не превышающие 10 ppm при попадании в продукт. Такие смазки должны соответствовать требованиям FDA 21 CFR 178.3570 и быть бесцветными, без запаха и без вкуса.
Часто возникает путаница между NSF H1 и ISO 21469. H1 подтверждает пригодность состава смазки по критериям пищевой безопасности. ISO 21469 - это отдельный стандарт гигиенических требований к формулированию, производству и использованию смазок, которые могут иметь непреднамеренный контакт с продуктом. Смазка, сертифицированная по ISO 21469, охватывает и аспекты производства, и условия применения, что делает ее оценку более комплексной.
Важно также понимать, что маркировка «food grade» без указания конкретного регистрационного номера NSF H1 или сертификата ISO 21469 не гарантирует соответствие международным требованиям. Перед закупкой необходимо запросить копию регистрации NSF или сертификат ISO 21469 и убедиться, что продукт внесен в официальный реестр.
Различие между H1 и другими пищевыми допусками
| Допуск / Стандарт | Применение | Контакт с пищей | Ключевое требование |
|---|---|---|---|
| H1 | Направляющие, цепи, подшипники | Только случайный | До 10 ppm в продукте |
| H2 | Отсутствует контакт с пищей | Запрещен | Применяется вне зон обработки |
| ISO 21469 | Узлы с риском incidental contact | Случайный | Гигиенический контроль производства |
Водостойкость и стойкость к мойке: почему маркировка H1 недостаточна
Часто закупщики полагают, что смазка с допуском H1 автоматически подходит для оборудования с частой мойкой.
На деле H1 говорит только о пищевой безопасности состава, но ничего не гарантирует относительно устойчивости к воде, пару и моющим средствам. Именно это и является источником проблем: смазка может быть пищевой, но быстро вымыться, оставляя металл без защиты.
Для оборудования CIP и washdown-систем критичны другие свойства: смазка должна противостоять воде и горячему пару, сохранять адгезию к поверхности, не разжижаться от моющих и дезинфицирующих средств, и одновременно обеспечивать защиту от коррозии и износа. Эти свойства зависят от типа базового масла (минеральное, синтетическое), загустителя (литиевое мыло, полиуретан, комплексные загустители) и пакета присадок.
При выборе смазки для частой мойки необходимо проверить в техдокументации:
Устойчивость к вымыванию: производитель должен указать, как смазка ведет себя после многократных циклов мойки водой, паром и щелочными растворами.
Температурный диапазон: смазка должна работать как в холодных, так и в горячих условиях, сохраняя консистенцию и защитные свойства.
Совместимость с химией: важно узнать, какие моющие и дезинфицирующие средства использованы на объекте, и проверить совместимость.
Адгезия и пленкообразование: после сборки и перед пуском смазка должна образовать прочную пленку, способную выдержать нагрузку и контакт с водой.
Эксперты пищевой промышленности отмечают, что для высоконагруженных узлов, подверженных частой мойке, рекомендуется использовать смазки, которые демонстрируют повышенную термо- и водостойкость. Такие материалы обладают специальными присадками, препятствующими вымыванию и сохраняющими защитные свойства в экстремальных условиях.
Применение H1-смазок на конвейерах и цепях: практический выбор
На конвейерных системах и цепях в пищевой зоне смазка должна одновременно решать несколько задач: обеспечивать смазывание при высокой скорости, противостоять коррозии, не вымываться при мойке и оставаться в допуске по пищевой безопасности.
Это более сложное требование, чем просто выбрать пластичную смазку с маркировкой H1.
Производители оборудования и закупщики часто указывают в спецификации термин «washdown resistant» - это прикладное свойство, означающее способность смазки сохранять защиту после контакта с водой и моющими средствами. Однако это не стандартное обозначение, а описание рабочего поведения. Для проверки необходимо запросить у поставщика смазки протоколы испытаний, показывающие, как продукт ведет себя на цепях и конвейерах после циклов мойки.
При выборе смазки для конвейеров и цепей закупщик должен уточнить:
Класс консистенции NLGI (обычно 1 или 2 для цепей).
Тип загустителя (литиевое мыло подходит для умеренных нагрузок; комплексные загустители и полиуретаны лучше сопротивляются воде).
Наличие противокоррозионных присадок.
Результаты испытаний на вымывание водой под давлением (если доступны в TDS).
Для оборудования, где мойка происходит несколько раз в смену, важно проверять состояние смазки после мойки и при необходимости перенаносить ее. Это требует стандартизации точек смазки и маркировки на оборудовании. Если на объекте используется несколько типов смазок, риск ошибки (применение не-H1 продукта в пищевой зоне) значительно возрастает. Специалисты рекомендуют стандартизировать линейку смазок и точки нанесения, чтобы минимизировать такие ошибки.
Как отличить по техдокументации правильную смазку от неправильной
Многие закупщики ориентируются только на этикетку упаковки или на слова продавца.
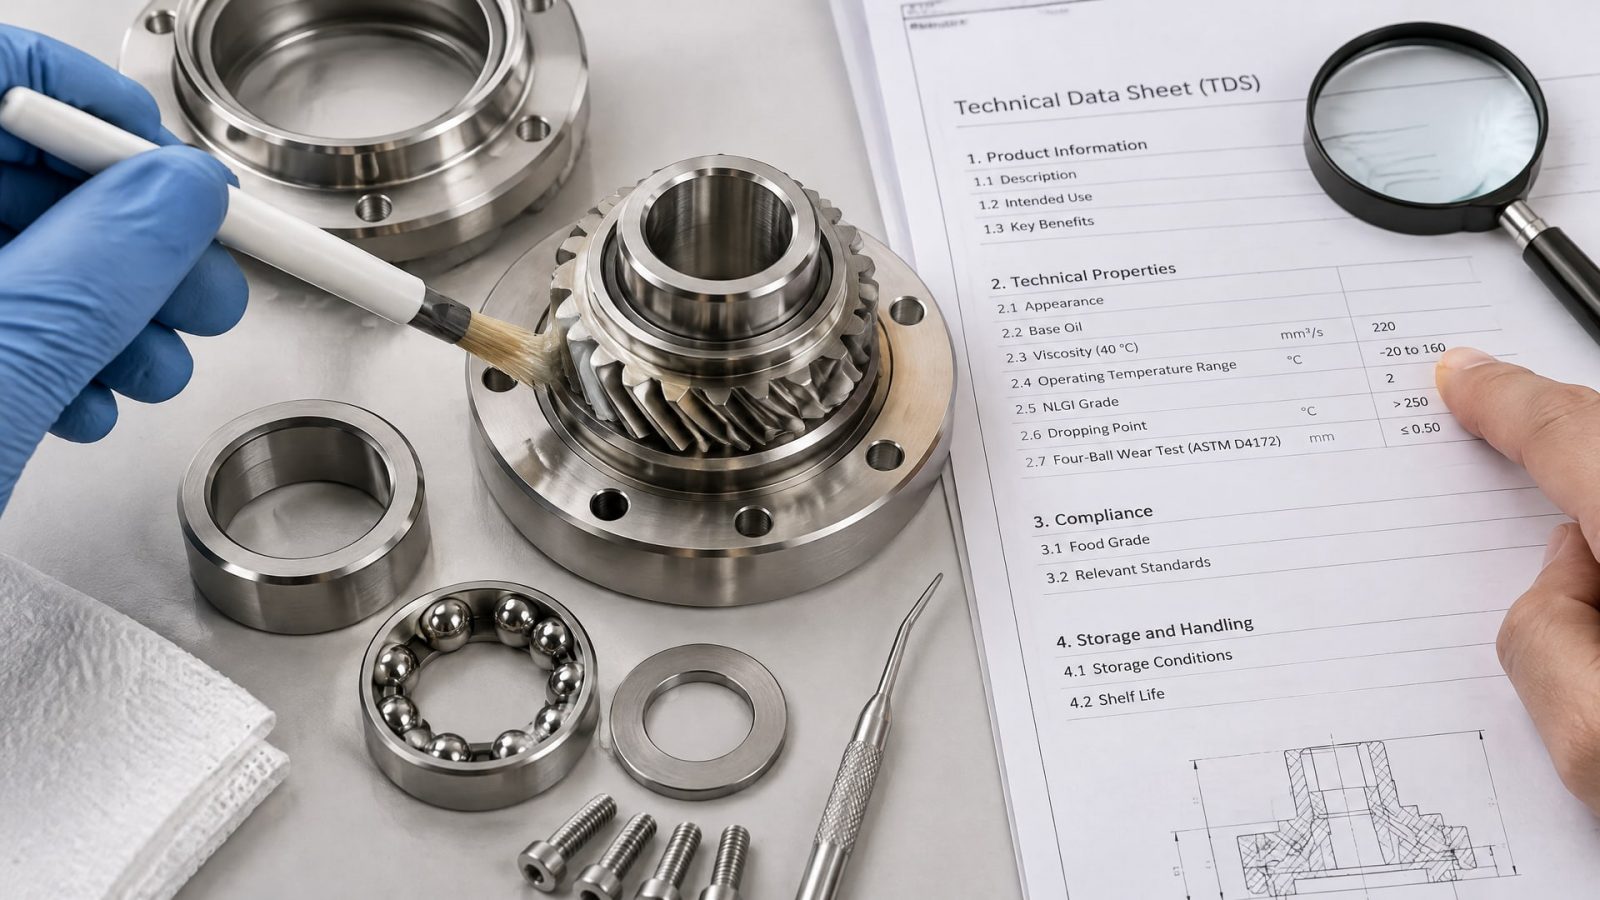
Это приводит к выбору смазок, которые официально имеют H1, но не подходят для конкретных условий мойки. Правильный подход - изучить техдокументацию (TDS / Technical Data Sheet) и сертификаты.
В TDS необходимо найти следующие параметры:
Регистрационный номер NSF H1 или ссылка на реестр NSF. Если номера нет - это признак того, что смазка не имеет официального допуска.
Температурный диапазон: для мойки обычно требуется диапазон от -10 °C до +80 °C или шире.
NLGI класс: описывает консистенцию, но не решает вопрос пищевой безопасности или водостойкости.
Тип базового масла и загустителя: минеральные масла с литиевым мылом - базовый уровень; синтетические масла с комплексными загустителями - более водостойкие.
Испытания на вымывание: должны быть указаны методы и результаты (например, потеря консистенции после контакта с водой не более 5-10%).
Совместимость с резиной и пластиками: важно, если уплотнения и манжеты изготовлены из этих материалов.
Допуски и соответствия: ISO 21469, FDA 21 CFR 178.3570, USDA (если применимо).
Если в техдокументации отсутствуют конкретные цифры испытаний на вымывание, стойкость к паре или совместимость с щелочными средствами, рекомендуется запросить эту информацию у производителя или дистрибьютора перед закупкой крупной партии.
Часто возникающие ошибки при выборе смазок для частой мойки
Опыт работы с объектами пищевого производства показывает типичные ошибки при закупке и применении H1-смазок.
Ошибка первая: закупщик выбирает смазку только по наличию маркировки H1 и классу NLGI, не проверив водостойкость. Результат - смазка вымывается на первых же циклах мойки, и узлы остаются без защиты. На этапе выбора необходимо запросить данные о поведении смазки при контакте с водой и паром.
Ошибка вторая: применение одной смазки для всех узлов, включая те, где нет риска попадания в продукт. Это приводит к перерасходу дорогостоящих H1-материалов. Правильнее использовать H1 только в пищевых зонах, а остальные узлы смазывать обычными пластичными смазками.
Ошибка третья: путаница между H1 и ISO 21469. Закупщик может полагать, что H1 автоматически означает соответствие ISO 21469, но это разные регистрации. H1 подтверждает состав, а ISO 21469 требует также гигиенического контроля производства. Для максимальной надежности лучше выбирать продукты с обеими регистрациями.
Ошибка четвертая: нанесение смазки избыточным количеством перед мойкой. Норма для H1-смазок - минимально необходимое количество, особенно на узлах над линией производства. Избыток может попасть в продукт или смыться в канализацию, что увеличивает затраты и риск загрязнения.
Ошибка пятая: отсутствие контроля за состоянием смазки после мойки. Даже водостойкие смазки со временем истираются и вымываются. На оборудовании с частой мойкой рекомендуется проверять состояние смазки после каждого CIP-цикла и при необходимости перенаносить ее.
Критерии выбора смазки для CIP-оборудования
Система CIP (Clean-In-Place) предусматривает автоматическую мойку оборудования горячей водой, паром, щелочными и кислотными растворами без разборки.
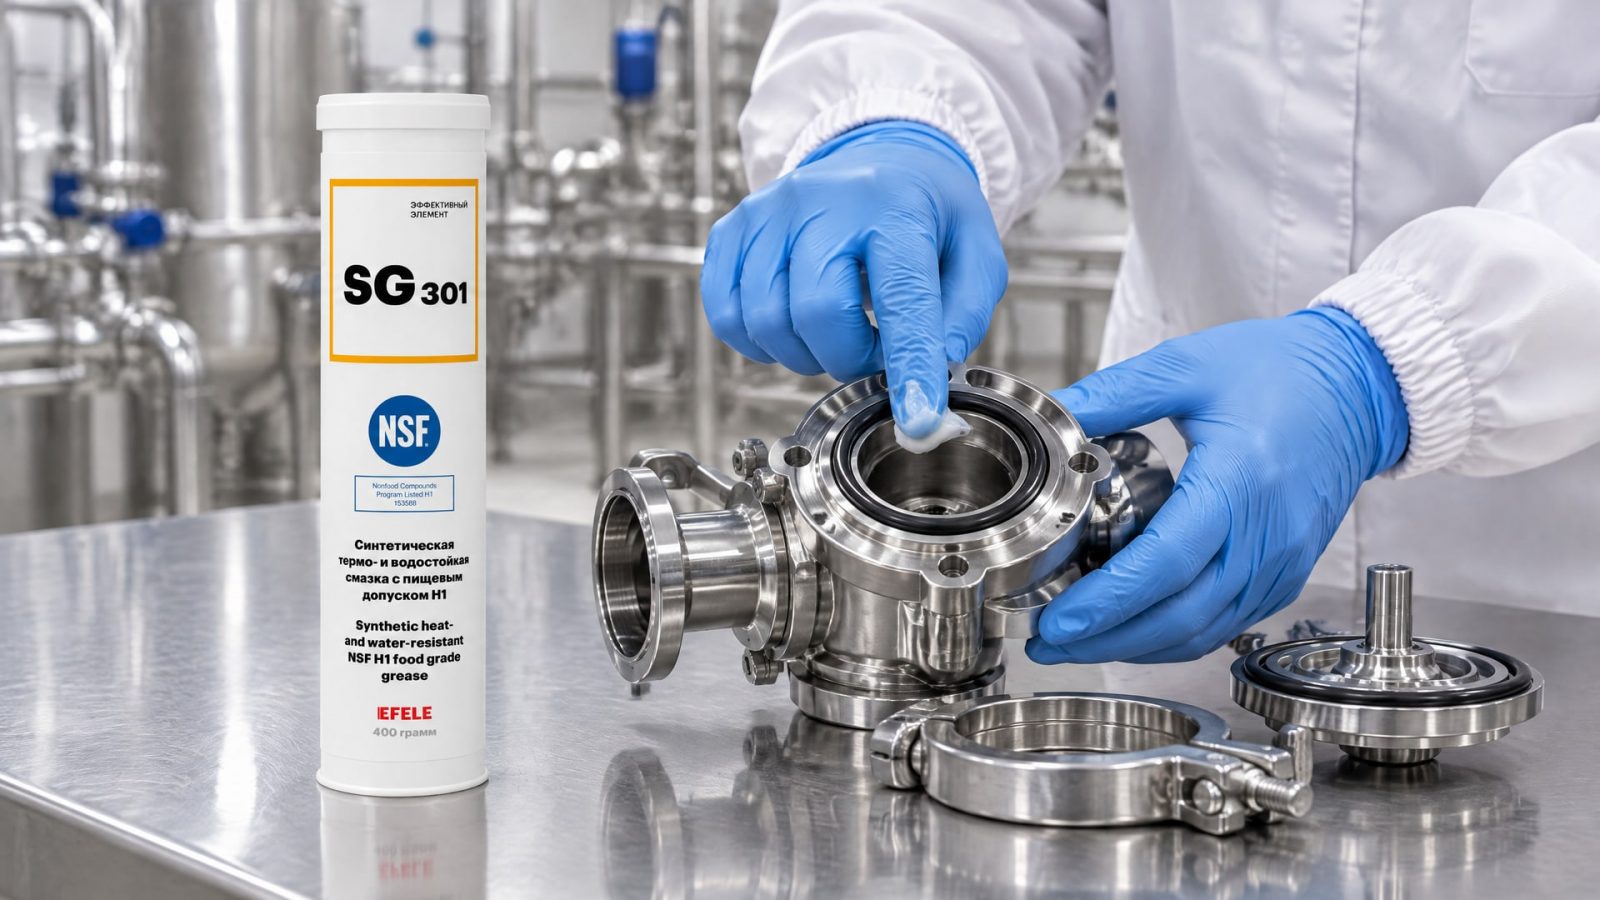
В таких условиях смазка должна пережить экстремальные воздействия и вернуться в работоспособное состояние.
При выборе смазки для CIP необходимо учитывать:
Температура мойки: обычно 60-80 °C, иногда выше. Смазка должна выдержать такой нагрев без потери консистенции или адгезии.
Химический состав моющих средств: щелочные растворы (pH 11-13) и кислотные (pH 2-3). Смазка не должна разлагаться при контакте с этой химией.
Давление и скорость мойки: часто применяется высокое давление (5-10 бар), что требует прочного пленкообразования.
Частота циклов: система CIP может работать несколько раз в день. Смазка должна выдержать многократное воздействие.
Время выдержки после мойки: если мойка происходит ночью, а производство начинается с утра, смазка должна восстановить защитные свойства за несколько часов.
Эксперты рекомендуют проводить полный цикл испытаний выбранной смазки на реальном оборудовании перед внедрением. Это может включать контрольные мойки, проверку вымывания, измерение толщины пленки после высыхания и оценку коррозионной защиты. Такой подход дороже, чем простая закупка, но позволяет избежать проблем при полномасштабном использовании.
Для высоконагруженных узлов в системах CIP, где требуется максимальная надежность, закупщики обращают внимание на смазки, прошедшие расширенные испытания на термо- и водостойкость. EFELE SG-301 служит примером такого материала - термо-водостойкая пластичная смазка с допуском NSF H1, которая демонстрирует стойкость к вымыванию и сохраняет защитные свойства даже при частых циклах горячей мойки и воздействии щелочных растворов.
Часто задаваемые вопросы
Чем отличается H1 от ISO 21469?
H1 - это регистрация смазки в реестре NSF, подтверждающая, что состав материала безопасен при случайном контакте с пищей (до 10 ppm). ISO 21469 - это стандарт, охватывающий не только состав, но и гигиенические требования к производству, упаковке, хранению и использованию. Смазка с ISO 21469 обычно также имеет H1, но обратное не всегда верно. Для оборудования CIP в пищевой промышленности желательно выбирать смазки с обеими регистрациями.
Может ли H1-смазка вымыться полностью при горячей мойке?
Да, обычная H1-смазка без специальной водостойкой формулировки вымывается частично при контакте с горячей водой и паром. Это особенно выражено при давлении выше 5 бар. После мойки необходимо перенести смазку на узлы, чтобы восстановить защиту. Водостойкие H1-смазки теряют консистенцию медленнее и сохраняют более прочную пленку, но полностью не исключают вымывание при многократных циклах CIP.
Нужна ли H1-смазка для всех узлов оборудования в пищевом цехе?
Нет, H1 требуется только для узлов, где есть риск случайного контакта смазки с пищевым продуктом. Это направляющие над линией, цепи конвейеров, открытые подшипники. Закрытые редукторы, гидравлические системы и другие узлы, где контакт исключен, могут смазываться обычными материалами. Это снижает затраты и упрощает логистику смазок.
Как часто нужно перенаносить смазку на оборудовании с частой мойкой?
Частота зависит от интенсивности мойки, температуры и давления. На оборудовании CIP с циклами несколько раз в день смазку рекомендуется проверять после каждого цикла и перенаносить при необходимости. На оборудовании с мойкой один-два раза в день достаточно проверять перед каждым производством. Точный график должен быть разработан на основе наблюдений и согласован с техническим отделом.
Как убедиться, что выбранная смазка подходит для CIP?
Запросите у производителя или дистрибьютора техдокументацию (TDS) с указанием: номер регистрации NSF H1, температурный диапазон, результаты испытаний на вымывание при 80 °C с горячей водой, совместимость с щелочными и кислотными растворами (pH 2-13), и рекомендации по нанесению. Если этих данных нет в открытом доступе, запросите их отдельно. Также полезно узнать, используется ли эта смазка на других объектах с аналогичным оборудованием.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой требует понимания разницы между пищевым допуском (NSF H1, ISO 21469) и практическими требованиями к водостойкости, совместимости с химией и сохранению защитных свойств. Маркировка H1 подтверждает только безопасность состава при случайном контакте (до 10 ppm), но ничего не говорит о способности смазки противостоять воде, пару и щелочным растворам. Для CIP и washdown-оборудования нужно проверять в техдокументации устойчивость к вымыванию, совместимость с используемыми моющими средствами, рабочий температурный диапазон и тип загустителя.
Начните с определения реальных точек и условий мойки вашего оборудования, запросите техдокументацию у поставщика смазки с данными об испытаниях на вымывание, и при возможности проведите контрольный цикл мойки с выбранным материалом перед внедрением. Это поможет избежать типичных ошибок, спланировать график переноса смазки и обеспечить надежную защиту оборудования от коррозии и износа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку для петель автомобиля, чтобы избавиться от скрипа и продлить срок службы механизмов.
Замена прокладки фланца анаэробным формирователем: устранение течей, оптимальное применение и избежание ошибок при нанесении.
Узнайте, какая смазка для замков авто эффективно защитит механизмы от замерзания и как ее правильно наносить.