
Пищевая смазка высокие температуры: как правильно выбрать для условий выше 180°C
Выбор смазки для пищевого оборудования, работающего при высоких температурах, требует понимания одного важного различия: допуск NSF H1 гарантирует только безопасность при случайном контакте с пищей, а вовсе не термостойкость. На практике техник или закупщик часто сталкивается с ошибкой - ищет «пищевую смазку» и предполагает, что она автоматически выдержит печь, конвейер или упаковочную машину при 200–250°C. Статья разберет, какие параметры действительно важны для высокотемпературных режимов, как читать техданные и какие характеристики смотреть в первую очередь при подборе состава для пекарного оборудования, печных механизмов и цепных приводов, где температура становится критичным фактором.
Информация полезна инженерам, ремонтным техникам и снабженцам, которые отвечают за надежность оборудования в пищевых цехах, пекарнях и на линиях упаковки.
Разница между H1-допуском и высокотемпературными свойствами
NSF H1 означает, что смазка одобрена для использования в зонах пищевого производства, где возможен случайный контакт с продуктом.
Это стандарт безопасности, а не свойство материала. Многие смазки получают H1-статус, работая лишь при температурах 80–120°C, что совершенно недостаточно для печей или линий герметизации.
Истинная высокотемпературность определяется четырьмя параметрами одновременно: базовым маслом (минеральное, синтетическое, PFPE), загустителем, окислительной стабильностью и точкой каплепадения (dropping point). В техничных карточках продуктов всегда указывается рабочий температурный диапазон - например, от -4°C до +177°C или от -30°C до +240°C. Это не одно число, а интервал, в котором смазка сохраняет смазывающие свойства.
Ошибка закупщика состоит в том, чтобы брать смазку только по H1-сертификату, забыв про температуру. На практике нужно проверить оба документа: допуск NSF H1 или регистрацию 21 CFR 178.3570 (пищевой стандарт США) И рабочий диапазон от минус к плюсу.
Какие температурные диапазоны существуют и как их читать
Производители указывают три вида температурных ограничений.
Первая - нижняя граница (холодная текучесть), вторая - диапазон непрерывной работы, третья - пиковая температура на короткий срок. Путаница возникает потому, что люди видят «до 250°C» и думают, что смазка гарантирует эту температуру каждый час. На самом деле 250°C может быть пиковым значением или верхней границей с оговоркой «не более 30 минут в сутки».
Для пищевого оборудования, которое работает многие часы подряд (конвейер, печь, упаковочная машина), нужно смотреть именно на непрерывный диапазон. Если техлист говорит: «-20°C до +177°C непрерывно, пик до +240°C», это означает, что при 177°C смазка проработает весь рабочий день без деградации, а при 240°C ее хватит разве что на аварийный режим.
Синтетические базовые масла держат высокие температуры лучше минеральных. Синтетика может работать при 200–270°C непрерывно, тогда как минеральное масло начинает быстро окисляться уже при 150–160°C. Для печей с температурой 230–260°C закупщик должен требовать именно синтетическую основу, иначе срок службы смазки сократится с 6–12 месяцев до 4–6 недель.
Базовое масло, загуститель и dropping point - реальные маркеры качества
Dropping point - это температура, при которой смазка теряет консистенцию и начинает вытекать.
Это не главный, но очень информативный параметр. Типичная минеральная смазка имеет dropping point около 160–180°C, синтетические смазки доходят до 220–260°C и выше.
Для высокотемпературных применений в пищевом секторе нужны либо синтетические составы на полиальфаолефиновой основе (PAO), либо специальные PFPE-компоненты для экстремальных режимов. Загуститель тоже играет роль: кальций-сульфонатные (Ca-сульфонаты) загустители обычно работают до 150–180°C, литиевые - до 180–200°C, полиуретановые и комплексные загустители - до 230–270°C.
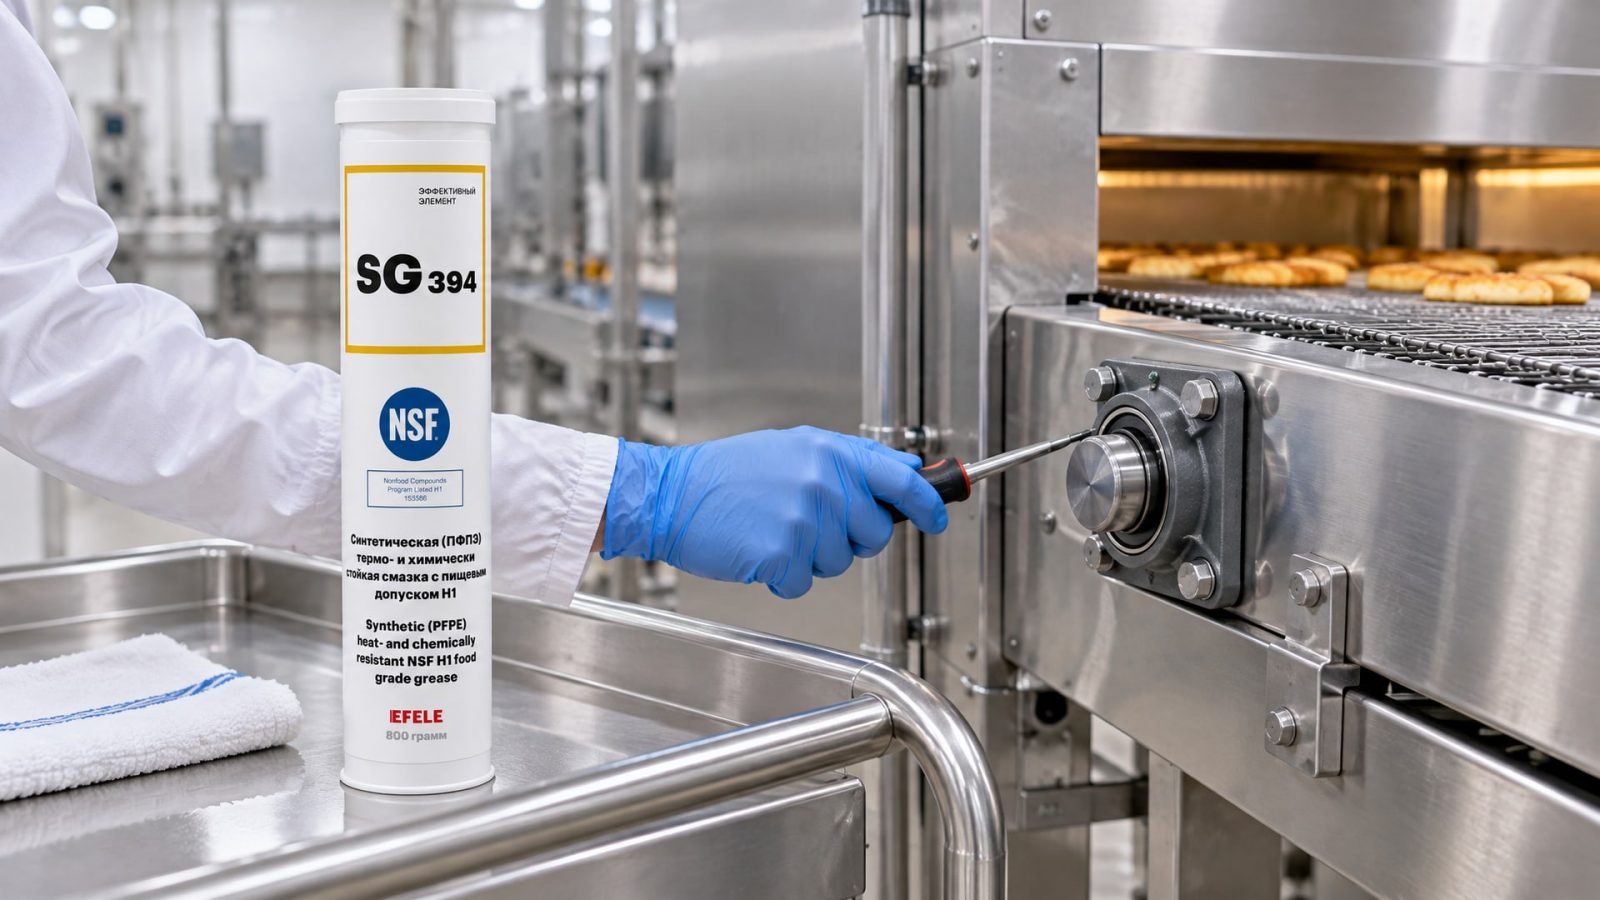
Пример конкретного решения: для подшипников и направляющих печей, запаечного оборудования, работающего при температурах до +260°C, на производстве часто используют составы с синтетической основой и полиуретановым загустителем, которые обеспечивают надежность без частых доливок. EFELE SG-394 - термо-химстойкая пищевая смазка NLGI 2, рабочий диапазон -30°C до +260°C, NSF H1 - применяется именно в таких задачах: она держит температуру, не стекает с механизма и сохраняет допуск к контакту с пищей.
При выборе смазки сверься со спецификацией оборудования: что требует производитель? Иногда указывают даже конкретный тип загустителя или требование к NLGI-классу. Никогда не смешивай смазки разных типов - это может резко снизить температурный запас и срок службы состава.
Стойкость к влаге, мойкам и химической агрессии
В пищевом производстве оборудование часто моют горячей водой под давлением или щелочными дезинфицирующими растворами.
Обычная смазка, даже H1-сертифицированная, может потерять смазывающие свойства, если вода попадет в узел. Потому для пекарного оборудования и линий упаковки нужна не просто высокотемпературная смазка, а ее комбинация: H1 + стойкость к воде + стойкость к щелочам.
В техдокументации это часто обозначают как «water resistant» или «wash-down compatible». Смазки на основе синтетических углеводородов держат воду лучше минеральных, потому что молекулы синтетики плотнее упакованы и не адсорбируют влагу.
Высоконагруженные узлы трения пищевого оборудования (тестомесы, термоформовочные машины, высокоскоростные цепные приводы) требуют комбинированного решения: температура + нагрузка + вода. Для таких случаев подходят синтетические H1-смазки с антиоксидантами и противоизносными присадками, которые одновременно отталкивают влагу. Например, состав с заявленным диапазоном -30°C до +240°C и специальной формулировкой для EP (экстремальной нагрузки) выдержит как пиковые температуры, так и периодические wash-down.
NLGI-класс и тип узла: почему одна смазка не подходит для всего
NLGI (National Lubricating Grease Institute) определяет консистенцию пластичной смазки по шкале от 000 (почти жидкое) до 6 (твердое).
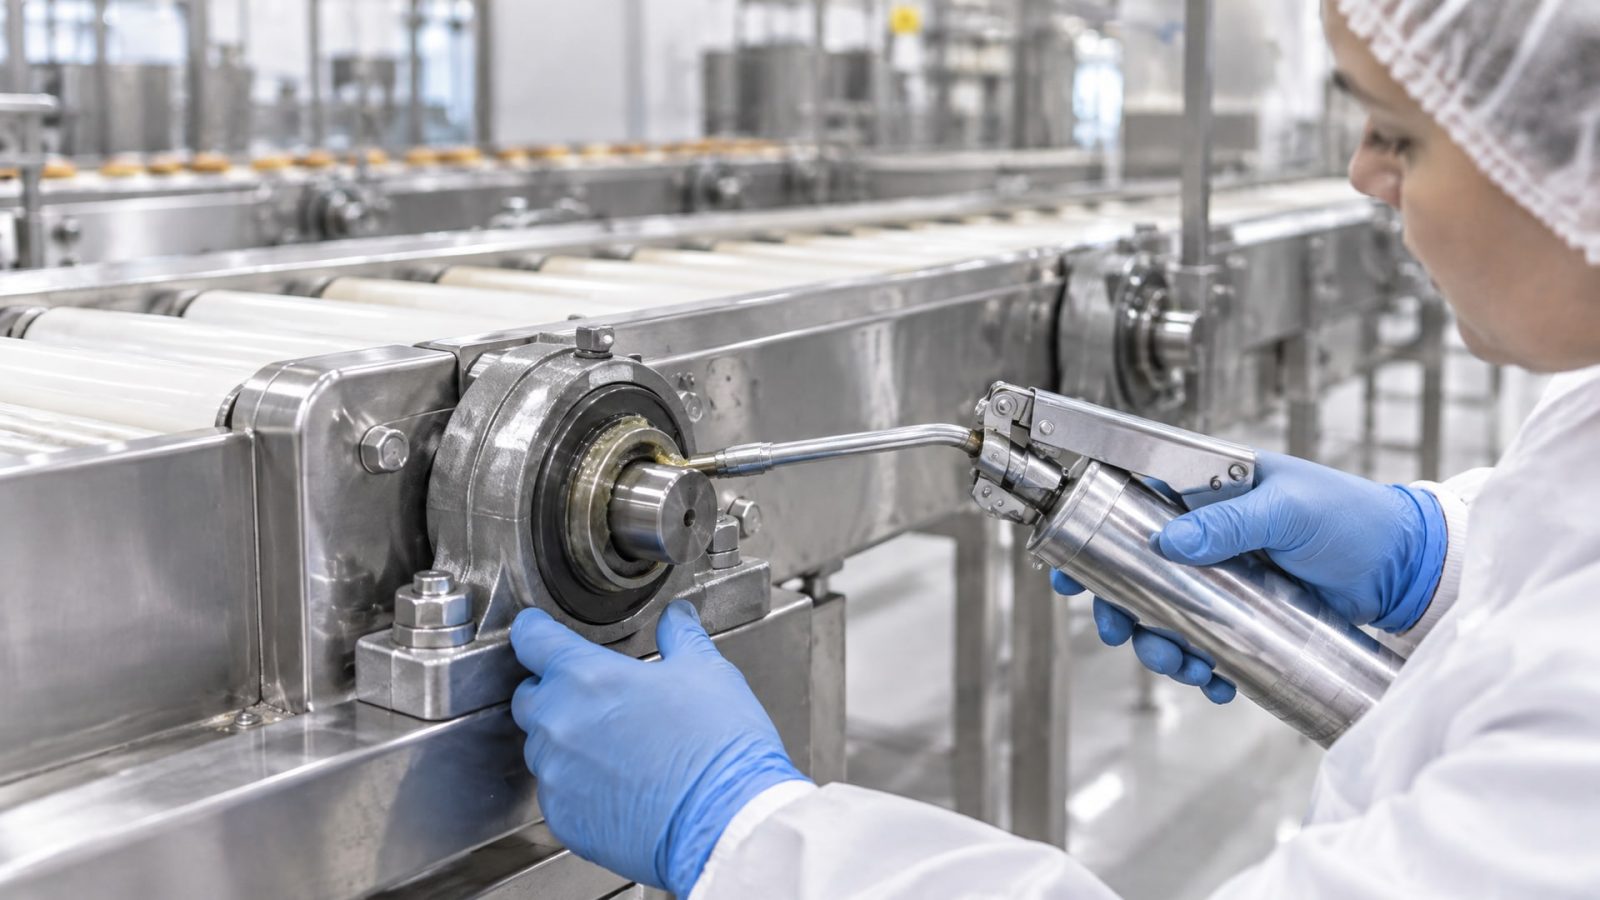
Типовой класс - NLGI 2, который работает для большинства подшипников, цепей и направляющих при нормальных режимах. Но при высокой температуре картина меняется.
Чем выше температура, тем быстрее смазка теряет вязкость. Поэтому для высокотемпературных применений иногда берут смазку более высокого NLGI-класса (например, NLGI 3), чтобы компенсировать разжижение при нагреве. Но для цепных приводов это может быть контрпродуктивно - загущенная смазка не будет хорошо растекаться по звеньям цепи, и трение возрастет.
Вывод: нельзя выбирать смазку только по температуре и H1-статусу. Нужно знать, какой узел смазывается - подшипник, цепь, направляющая, печной механизм, тестомеситель. Каждому типу узла соответствует свой рекомендуемый NLGI-класс и своя текучесть. Производитель оборудования всегда указывает это в техдокументации. Если документации нет, нужно консультироваться с техподдержкой производителя, а не полагаться на догадки.
Как проверить совместимость с уже используемой смазкой
Частая ошибка: закупщик решил перейти на новую высокотемпературную H1-смазку, но не очистил узел от старого состава.
Если в подшипнике остается минеральная смазка, а вы заливаете синтетическую, они могут плохо смешиваться. Результат: загуститель распадается, вязкость скачет, температурный запас пропадает.
Перед переходом на новый состав нужно вымыть узел. Если это печной механизм и прямая мойка невозможна, то снимите деталь, протрите ее ветошью без ворса, удалите остатки старой смазки вручную и только потом закладывайте новую. Это занимает 15–30 минут, зато гарантирует надежность.
На техе производителя (TDS - Technical Data Sheet) всегда указывают совместимость нового продукта с известными смазками. Если совместимость не упомянута, это сигнал: запросить дополнительную информацию у техподдержки. Никогда не смешивай смазки разных производителей без явного разрешения.
Реальный сценарий подбора для пекарни или упаковочной линии
Давайте разберем типичный кейс.
На линии упаковки работает цепной привод, подшипники и направляющие. Оборудование работает 16 часов в сутки, температура окружающей среды 30°C, но локально у привода поднимается до 180–200°C. Раз в смену - горячий wash-down щелочным раствором.
Шаг 1: смотрим в техдокументацию оборудования, какую смазку рекомендует производитель. Если написано «NSF H1, NLGI 2, рабочая температура до 180°C минимум» - нам нужно ищем именно такую.
Шаг 2: проверяем dropping point - он должен быть минимум на 40–50°C выше верхней рабочей температуры узла. Если узел работает при 180°C, dropping point не должен быть ниже 220°C.
Шаг 3: убеждаемся, что смазка имеет NSF H1 или 21 CFR 178.3570 регистрацию.
Шаг 4: проверяем стойкость к воде (water resistance) и щелочам - для wash-down это критично.
Шаг 5: готовим узел - очищаем от старой смазки, если используется новый состав.
Шаг 6: закладываем смазку тонким слоем (не горсть), собираем узел, даем осесть 10–15 минут перед пуском.
Шаг 7: контролируем температуру в течение первого часа работы. Если станция перегревается, это может означать, что смазка недостаточно текучая для данного скоростного режима, и нужно скорректировать выбор или консультироваться с техподдержкой.
Для высоконагруженных узлов трения пищевого оборудования, таких как тестомесы, работающие под значительными механическими нагрузками и контактирующие с влагой, применяются синтетические H1-смазки с антиоксидантами и EP-присадками. Такие составы одновременно решают задачу высокой температуры (240°C), нагрузки и влаги. Выбор правильного продукта избавляет от переделок и аварийных остановок.
Частые ошибки при выборе пищевых смазок для высоких температур
Ошибка 1: ориентироваться только на название «high temperature» без проверки цифр.
Многие поставщики используют маркетинговый термин, но в техдокументации указывают скромный диапазон 80–160°C. Всегда требуй конкретные цифры верхнего предела.
Ошибка 2: путать dropping point с рабочей температурой. Dropping point - это «предел каплепадения», то есть когда смазка вдруг становится жидкой. Но намного раньше этого момента, при 70–80% от dropping point, смазка начинает деградировать. Реальная рабочая температура на 40–50°C ниже dropping point.
Ошибка 3: забывать про совместимость со старой смазкой. Это не просто удобство, а вопрос физической стабильности состава. Несовместимые смазки разрушают друг друга.
Ошибка 4: выбирать смазку только по H1-статусу, игнорируя воду и щелочи. Для пищевого оборудования с wash-down это приводит к преждевременному выходу из строя узлов.
Ошибка 5: брать одну смазку для подшипника, цепи и печного механизма. Даже если они работают при одинаковой температуре, требования по NLGI-классу и вязкости различаются, и универсальной смазки часто нет.
Часто задаваемые вопросы
Можно ли использовать обычную H1-смазку в печи, работающей при 220°C?
Нет. Обычная H1-смазка часто рассчитана на 80–150°C. При 220°C она окислится за несколько недель, потеряет адгезию и начнет вытекать из узла. Для печи нужна смазка с явно указанным диапазоном минимум до 240°C и синтетической основой.
Что такое dropping point и почему он важен?
Dropping point - температура, при которой смазка из пластичной становится жидкой. Высокий dropping point (230–260°C и выше) указывает на хорошую термостойкость. Для высокотемпературных применений dropping point должен быть на 40–50°C выше максимальной рабочей температуры узла.
Почему нельзя смешивать две разные H1-смазки?
Разные производители используют разные загустители, базовые масла и присадки. При смешивании они могут несовместиться: загуститель распадется, вязкость изменится, температурный запас упадет. Всегда очищай узел от старой смазки перед переходом на новый продукт.
Есть ли разница между NLGI 2 и NLGI 3 для высоких температур?
Да. NLGI 3 гуще и лучше держится на механизме при нагреве, но может быть слишком вязкой для быстрых подшипников и цепей. NLGI 2 - универсальный класс. Выбор зависит от типа узла, скорости и рекомендации производителя оборудования.
Как часто нужно переносить высокотемпературную H1-смазку?
Это зависит от температуры, нагрузки и типа узла. При непрерывной работе на верхней границе рабочего диапазона (например, 240°C) интервал может быть 2–4 месяца. При среднепиковых температурах (180–200°C) -6–12 месяцев. Производитель оборудования и техподдержка смазки должны рекомендовать график обслуживания.
Заключение
Выбор пищевой смазки для высокотемпературных условий - это не одна характеристика, а сочетание: NSF H1 допуск, рабочий диапазон (непрерывный, не пиковый), dropping point, синтетическое базовое масло, комплексный загуститель, стойкость к воде и совместимость с узлом. Ошибка в одном из этих пунктов приводит к преждевременному отказу смазки и простою оборудования.
Практический следующий шаг: возьми техдокументацию своего оборудования (печь, конвейер, упаковочная машина), найди в ней рекомендуемые параметры смазки, затем запроси у поставщика техлист (TDS) кандидата на замену. Сверь параметры: диапазон температур, NLGI-класс, dropping point, NSF H1 и стойкость к воде. Если все пункты совпадают - это надежный выбор. Если что-то не совпадает, не рискуй: консультируйся с техподдержкой производителя оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов, используя эффективные методы демонтажа и очистки.
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и соблюсти законодательные требования.
Цепное масло пищевое: выбираем смазку для конвейеров, учитывая вязкость, термостойкость и допуск NSF H1, чтобы снизить износ и предотвратить поломки.