
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
При фрезеровании титановых сплавов стойкость инструмента повышают за счет управляемого теплового режима, стабильной подачи СОЖ в зону резания и своевременного удаления стружки. Один из рабочих вариантов - подача жидкости через инструмент под высоким давлением: в опубликованных исследованиях такой подход давал более чем двукратный ресурс по сравнению с сухой обработкой. Однако результат зависит от состава СОЖ, направления подачи и параметров операции.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают СОЖ для обработки титана и настраивают фрезерование. Разберем, как организовать подачу жидкости, какие режимы и стратегии снижают износ, чем отличаются flood, MQL и криогенное охлаждение и как контролировать рабочее состояние водосмешиваемой СОЖ.
Почему при фрезеровании титана быстро изнашивается инструмент
Титановые сплавы создают высокую тепловую нагрузку в зоне резания.
Если тепло отводится недостаточно эффективно, а стружка остается в пазу или кармане, инструмент повторно режет ее и быстрее изнашивается. Поэтому стойкость инструмента при обработке титана зависит не только от твердосплавной основы и геометрии фрезы, но и от способа охлаждения и удаления стружки.
Сухое фрезерование часто уступает обработке с правильно организованной подачей СОЖ: в обзорной работе по обрабатываемости титана сухой метод назван непрактичным для многих задач из-за высокой температуры и быстрого износа. Это не означает, что любая жидкость автоматически улучшит результат. В одном эксперименте при обработке Ti6Al4V обычная подача flood дала примерно на 50% меньший ресурс инструмента, чем сухая обработка и MQL. Такой результат показывает, насколько важны свойства жидкости, направление струи и условия опыта.
Как тепло и стружка влияют на стойкость инструмента
Когда СОЖ не достигает зоны контакта, она может слабо влиять на температуру и трение. Если стружка повторно попадает под кромку, тепловая нагрузка растет, а режущая кромка изнашивается быстрее. Поэтому оценивайте не только расход жидкости, но и то, попадает ли она к режущей зоне и помогает ли выносить стружку из паза.
При настройке операции учитывайте несколько факторов одновременно:
скорость резания и подачу;
глубину резания;
тип фрезы;
состав и способ подачи СОЖ;
направление эвакуации стружки.
Остановка инструмента в материале также нежелательна: она способствует нагреву, наклепу и адгезионному износу. Планируйте траекторию и переходы так, чтобы инструмент не простаивал под нагрузкой. Если станок позволяет, отдельно проверьте, как изменяются износ и качество поверхности при разных направлениях подачи жидкости.
Как подавать СОЖ для обработки титана
Для фрезерования титана важен не просто объем жидкости, а ее попадание в зону резания.
В обзоре по обрабатываемости сплавов подача через инструмент под давлением 70-80 бар и выше обеспечивала более чем двукратный ресурс относительно сухой обработки. В практическом руководстве также приводится ориентир около 70 бар для высоконапорной подачи через шпиндель.
Сравнение с flood-подачей требует осторожности. В одном обзоре flood-охлаждение показало более чем трехкратный ресурс относительно сухой обработки и наименьший износ по задней поверхности среди рассмотренных схем. Но результаты другого исследования, где flood уступила сухому методу и MQL, подтверждают: одной лишь подачи большого количества жидкости недостаточно. Важны доступ к зоне резания, смазывающие свойства и вынос стружки.
Что проверить при настройке подачи
Сначала убедитесь, что струя действительно достигает режущей кромки, а не уходит на внешнюю поверхность заготовки. Для глубоких пазов и карманов особенно важны подача через инструмент и удаление стружки из зоны резания. Если стружка задерживается в полости, проверьте направление струи и траекторию фрезы.
Для СОЖ фрезерования титана оценивайте комплекс условий, а не только давление:
Доходит ли жидкость до зоны контакта инструмента и заготовки.
Удаляется ли стружка, не попадая повторно под режущую кромку.
Сохраняется ли стабильная подача во время всей операции.
Подходят ли смазывающие свойства жидкости для выбранного режима.
В исследованиях высокоскоростной обработки титана корректно выбранная СОЖ, включая высоконапорную подачу, снижала трение, силы резания и температуру. Сообщалось о снижении износа инструмента на 20-50% в зависимости от условий. Эти значения нельзя напрямую переносить на любую операцию: проверяйте результат на конкретном сплаве, инструменте и траектории.
Фрезерование титана: режимы и стабильность резания
Универсального набора режимов для всех титановых сплавов нет.
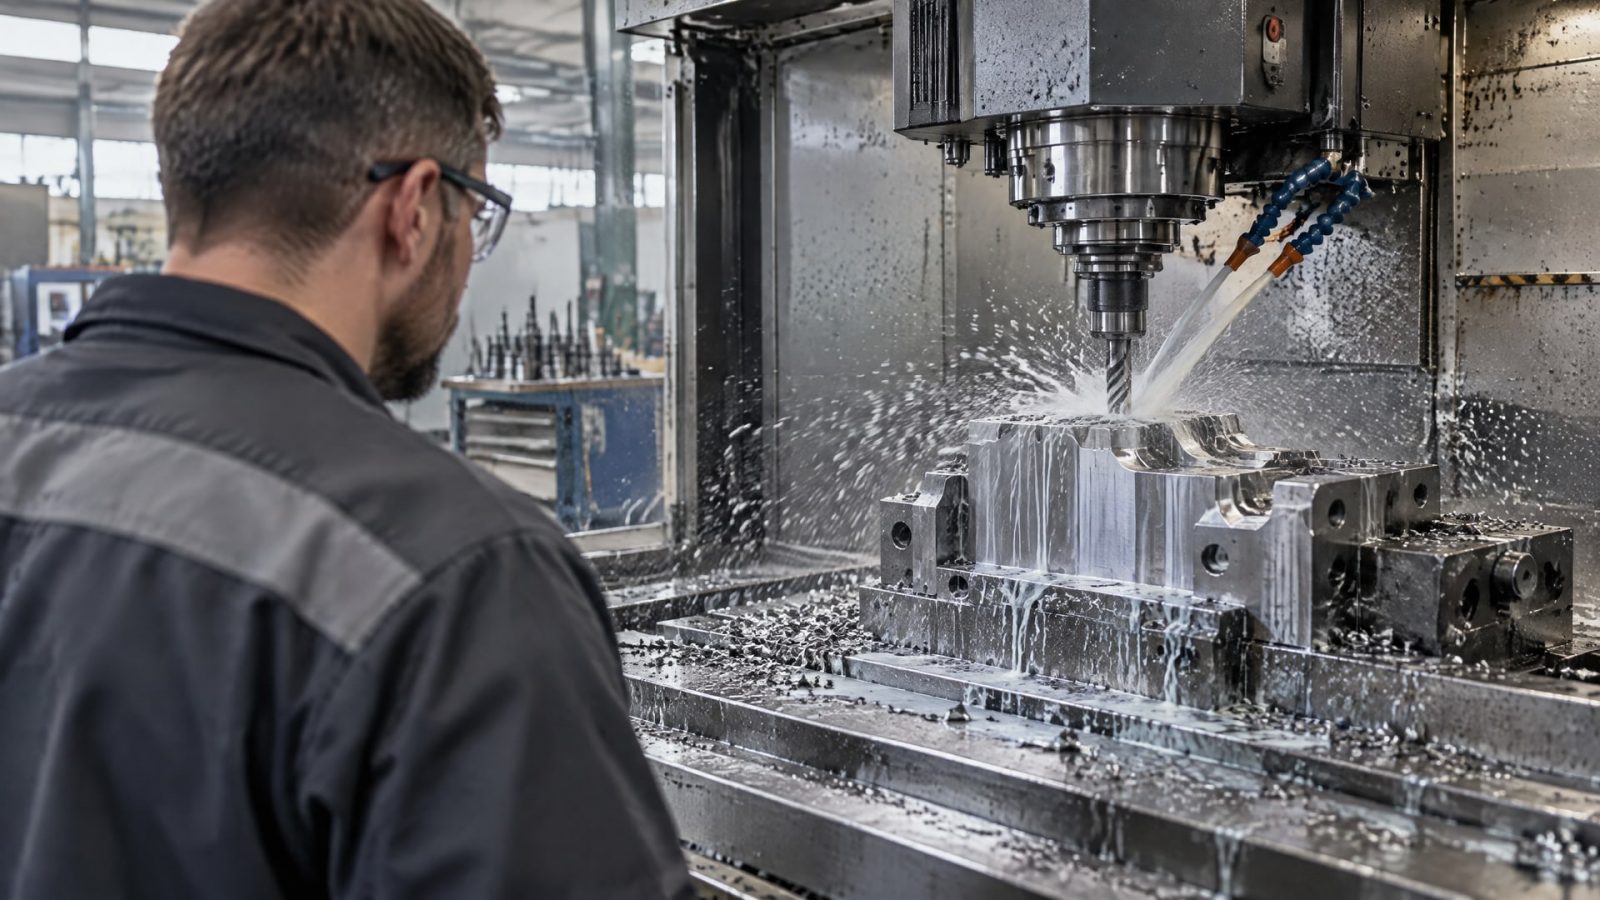
На стойкость влияют скорость резания, подача, глубина резания, тип фрезы и способ подачи СОЖ. Поэтому при подборе фрезерования титана и режимов корректируйте параметры по результатам обработки, а не меняйте сразу несколько условий: иначе будет сложно определить причину изменения износа.
В рекомендациях по обработке титана подчеркивается значение снижения нагрева. Для этого применяют более низкие скорости резания и поддерживают уверенную подачу, не допуская простоя инструмента в резе. Конкретные численные режимы зависят от марки сплава, инструмента и операции; универсальных значений скорости, подачи и глубины резания приведенные материалы не устанавливают.
Практический порядок настройки
Начните с проверки траектории и удаления стружки. Затем настройте подачу СОЖ так, чтобы она стабильно поступала к режущей зоне. После этого подбирайте скорость, подачу и глубину резания, фиксируя состояние кромки и качество поверхности после обработки.
Если инструмент часто останавливается в материале, пересмотрите переходы и стратегию фрезерования. Для титана такие остановки усиливают нагрев и наклеп, что ускоряет износ. При сравнении результатов сохраняйте одинаковыми марку заготовки, инструмент и условия подачи СОЖ, меняя только один параметр за раз.
MQL и криогенное охлаждение: когда проверять альтернативы
MQL и криогенное охлаждение могут быть полезны, если стандартная подача flood не дает стабильного результата или ограничена условиями процесса.
Однако данные по MQL неоднозначны: в одном эксперименте метод с растительным маслом показал стойкость, сопоставимую с сухой обработкой, а в другом исследовании MQL заметно улучшал стойкость инструмента и снижал силы резания. Поэтому нельзя заранее считать этот способ ни заведомо лучшим, ни заведомо худшим.
Криогенное охлаждение в отдельных исследованиях увеличивало стойкость инструмента до 5 раз относительно стандартной эмульсионной СОЖ и до 6 раз в некоторых режимах по сравнению с flood-подачей. Это результаты конкретных экспериментов, а не гарантия такого же прироста на производственной операции. Для сочетания сверхкритического CO2 и MQL в отдельных режимах сообщался прирост стойкости до 245% относительно flood coolant.
Как сравнивать методы на производстве
Сравнивайте варианты на одной операции и одной марке титана, фиксируя способ подачи СОЖ и состояние инструмента. Учитывайте не только время до предельного износа, но и качество поверхности, силы резания и устойчивость процесса. Если на участке есть ограничения по обычной подаче жидкости, MQL или криогенный метод можно включить в программу испытаний, но решение принимайте по итогам теста.
Такой подход помогает избежать типичной ошибки: переносить результат отдельной публикации на другую фрезу или условия обработки без проверки. Высокое давление, MQL и криогенное охлаждение - варианты организации процесса, а не универсальные настройки для любого титанового сплава.
Контроль СОЖ: концентрация и стабильность процесса
Даже правильно выбранная водосмешиваемая жидкость требует контроля рабочего состояния.
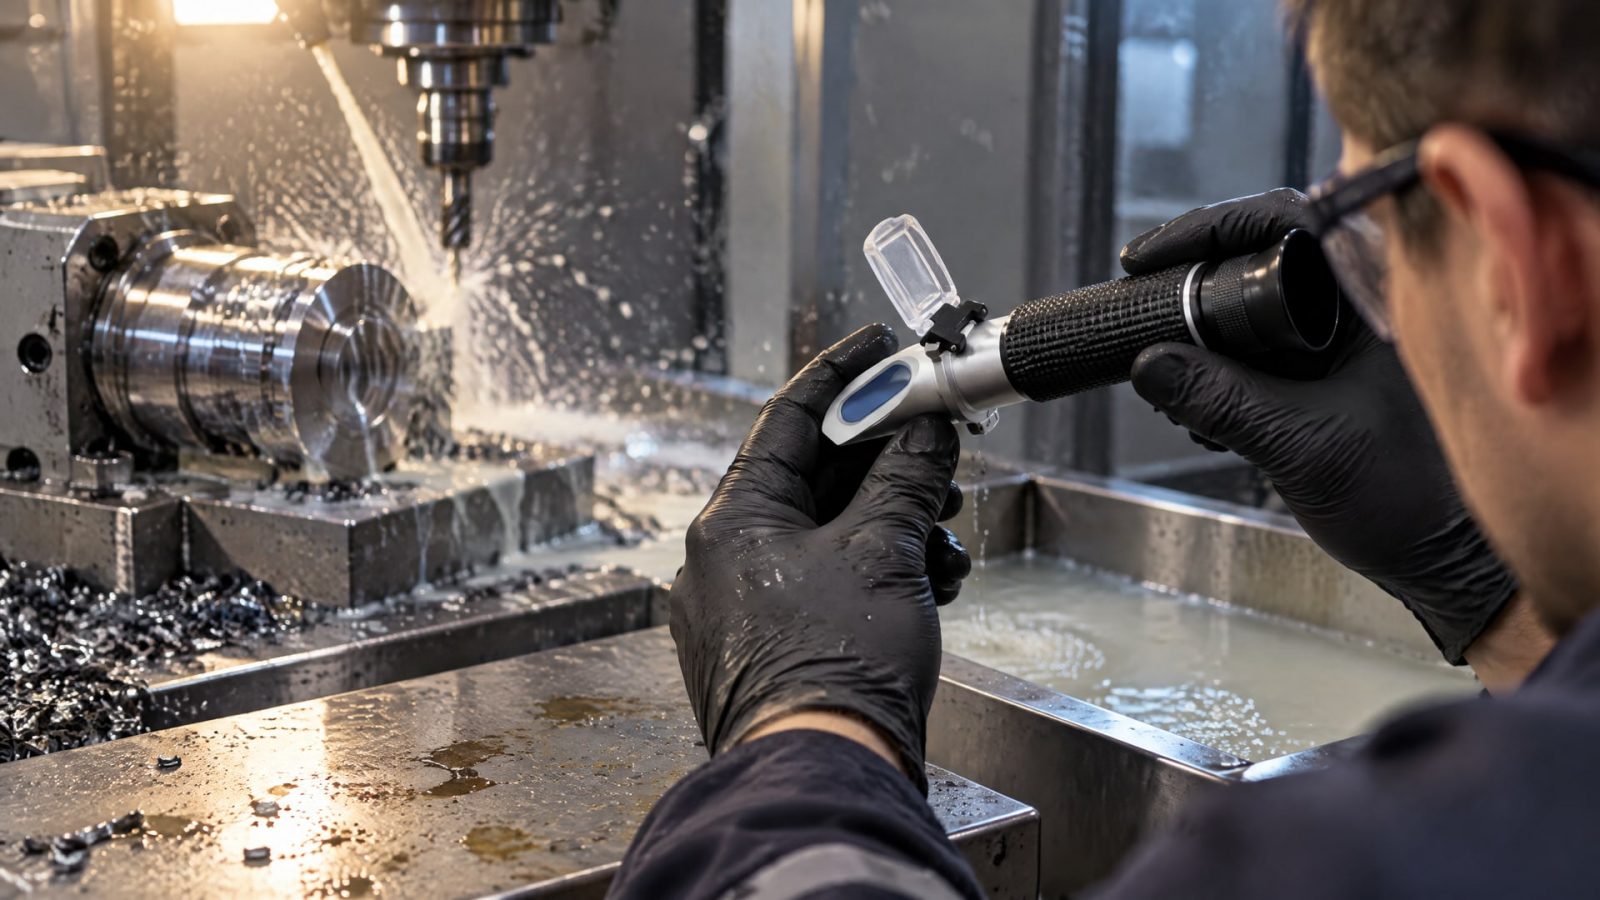
Для СОЖ на практике проверяют концентрацию, pH, чистоту, содержание посторонних масел и фильтрацию. В рекомендациях по обработке титана также указывают на необходимость чистой жидкости с подходящим уровнем pH и соблюдением концентрации, рекомендованной для конкретного состава.
Контроль помогает заметить изменение состояния жидкости до того, как оно повлияет на подачу и результаты обработки. Для концентрации применяют рефрактометр, но показания следует оценивать с учетом требований к используемой СОЖ. Само значение шкалы прибора не заменяет спецификацию жидкости.
Совет инженера
Сценарий: при обработке титана результаты стали нестабильными, и нужно проверить, не изменилась ли концентрация водосмешиваемой СОЖ.
Что делают: измеряют показатель рефрактометром EFELE для СОЖ с диапазоном Brix 0-20% и сверяют результат с требованиями к конкретной жидкости. Параллельно проверяют чистоту СОЖ, pH, посторонние масла и фильтрацию.
Итог: регулярная проверка помогает контролировать состояние жидкости и не полагаться только на внешний вид эмульсии. При изменении показаний сначала сопоставляют их с рекомендациями для применяемой СОЖ, а затем корректируют обслуживание системы.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Выбирайте СОЖ с подходящими смазывающими и охлаждающими свойствами и проверяйте ее работу на конкретной операции. Для титана важны не только состав жидкости, но и подача к режущей зоне, давление и вынос стружки. В отдельных исследованиях flood-подача уступала MQL и сухому методу, поэтому сам факт использования СОЖ не гарантирует роста стойкости.
Обязательно ли подавать СОЖ через инструмент?
Нет универсального требования для каждой операции, но подача через инструмент под высоким давлением может улучшить доступ жидкости к зоне резания и удаление стружки. В одном обзоре давление 70-80 бар и выше обеспечивало более чем двукратный ресурс относительно сухой обработки. Проверьте, достигает ли струя режущей зоны на вашей фрезе и детали.
Можно ли фрезеровать титан без СОЖ?
В большинстве задач сухая обработка титана непрактична из-за высокой температуры и быстрого роста износа. При этом отдельное исследование показало, что flood-подача в конкретных условиях уступила сухой обработке и MQL. Поэтому сравнивайте методы испытанием на своей операции, учитывая марку сплава, фрезу, режимы и эвакуацию стружки.
Всегда ли MQL увеличивает стойкость инструмента?
Нет, результаты исследований различаются. В одном эксперименте MQL показал стойкость, сопоставимую с сухой обработкой, а в другом заметно улучшил ресурс инструмента и снизил силы резания. Результат зависит от условий фрезерования, жидкости и способа ее подачи. Оценивайте MQL на конкретной операции, а не по общему названию метода.
Заключение
Чтобы повысить стойкость инструмента при фрезеровании титана, обеспечьте отвод тепла и стружки, подавайте СОЖ непосредственно в зону резания и не допускайте простоя инструмента в материале. Высоконапорная подача через инструмент показывает заметный потенциал, но результат зависит от жидкости, режима и геометрии операции. MQL и криогенное охлаждение также требуют проверки в конкретных условиях.
Следующий шаг - зафиксировать текущие режимы и состояние инструмента, проверить подачу и концентрацию СОЖ, а затем провести сравнительное испытание, меняя по одному параметру. Так инженер сможет установить, что именно влияет на стойкость на конкретном участке, а снабженец получит техническое основание для выбора СОЖ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить надежную адгезию герметика к краске и избежать проблем при использовании анаэробных составов на окрашенных деталях.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, контролировать состояние жидкости и правильно очищать систему.
Смазка для мясорубки с NSF H1: выбор, использование, безопасность продукции и продление срока службы оборудования.