
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
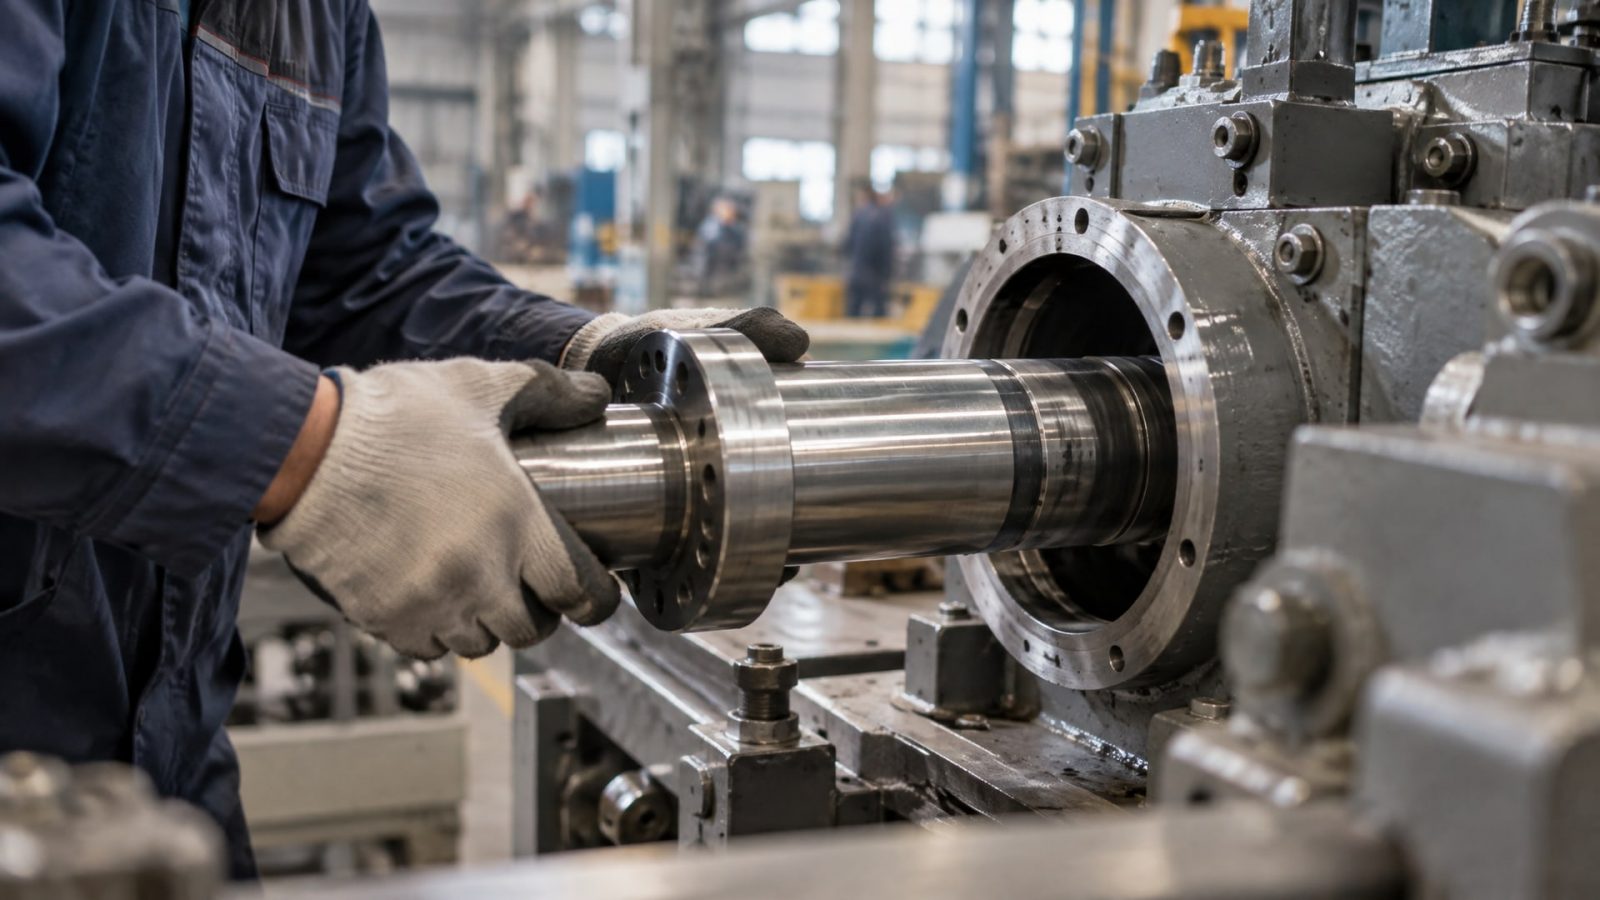
Анаэробные вал-втулочные фиксаторы решают задачу, которая стоит перед любым инженером: как надежно зафиксировать вал в ступице или втулке без использования шпонки, сохраняя прочность и компактность узла. Эти составы работают без воздуха, отверждаясь внутри зазора между деталями и создавая неразъемное соединение. Выбор правильного фиксатора зависит от трех ключевых параметров: величины зазора между валом и втулкой, типа передаваемой нагрузки и требуемой температурной стойкости. В статье разберем, как определить оптимальный состав для вашей задачи, какие ошибки допускают при подборе и как правильно применить фиксатор на производстве.
Статья будет полезна техническим специалистам, инженерам и закупщикам, которые сталкиваются с фиксацией валов без шпонки и хотят избежать случайного выбора. Вы узнаете, при каких зазорах работает каждый класс составов, почему размер зазора критичен для результата и какие операции выполнять перед сборкой.
Зачем нужен вал-втулочный фиксатор и когда его применяют
Анаэробные фиксирующие составы для цилиндрических посадок выполняют три функции одновременно: фиксируют вал от проворачивания, предотвращают ослабление и люфт под вибрацией, герметизируют микротечи между деталями.
На производстве такие фиксаторы используют вместо шпонок и шлицов, особенно когда нужно упростить конструкцию, снизить вес узла или применить компактную ступицу малого диаметра.
Применение вала-втулочного фиксатора оправдано в нескольких сценариях. Первый - новая сборка редукторов, электромоторов, насосов и компрессоров, когда есть возможность спроектировать посадку с нужным зазором. Второй - ремонт выработанных узлов, когда зазор увеличился из-за износа, и стандартная шпонка перестала держать. Третий - специальные агрегаты с высокой вибрацией, где анаэробный состав дает лучше результат чем механическое крепление благодаря упругой деформации при ударах.
Фиксаторы также применяют для крепления подшипников к валам и в корпусах, когда нужна гарантия против раскручивания под нагрузкой. Здесь анаэробный состав дополняет или заменяет стопорные кольца и надежнее, чем локальное натяжение.
Классификация зазоров: от плотных посадок до ремонтных
Выбор анаэробного фиксатора начинается с измерения реального зазора между валом и втулкой.
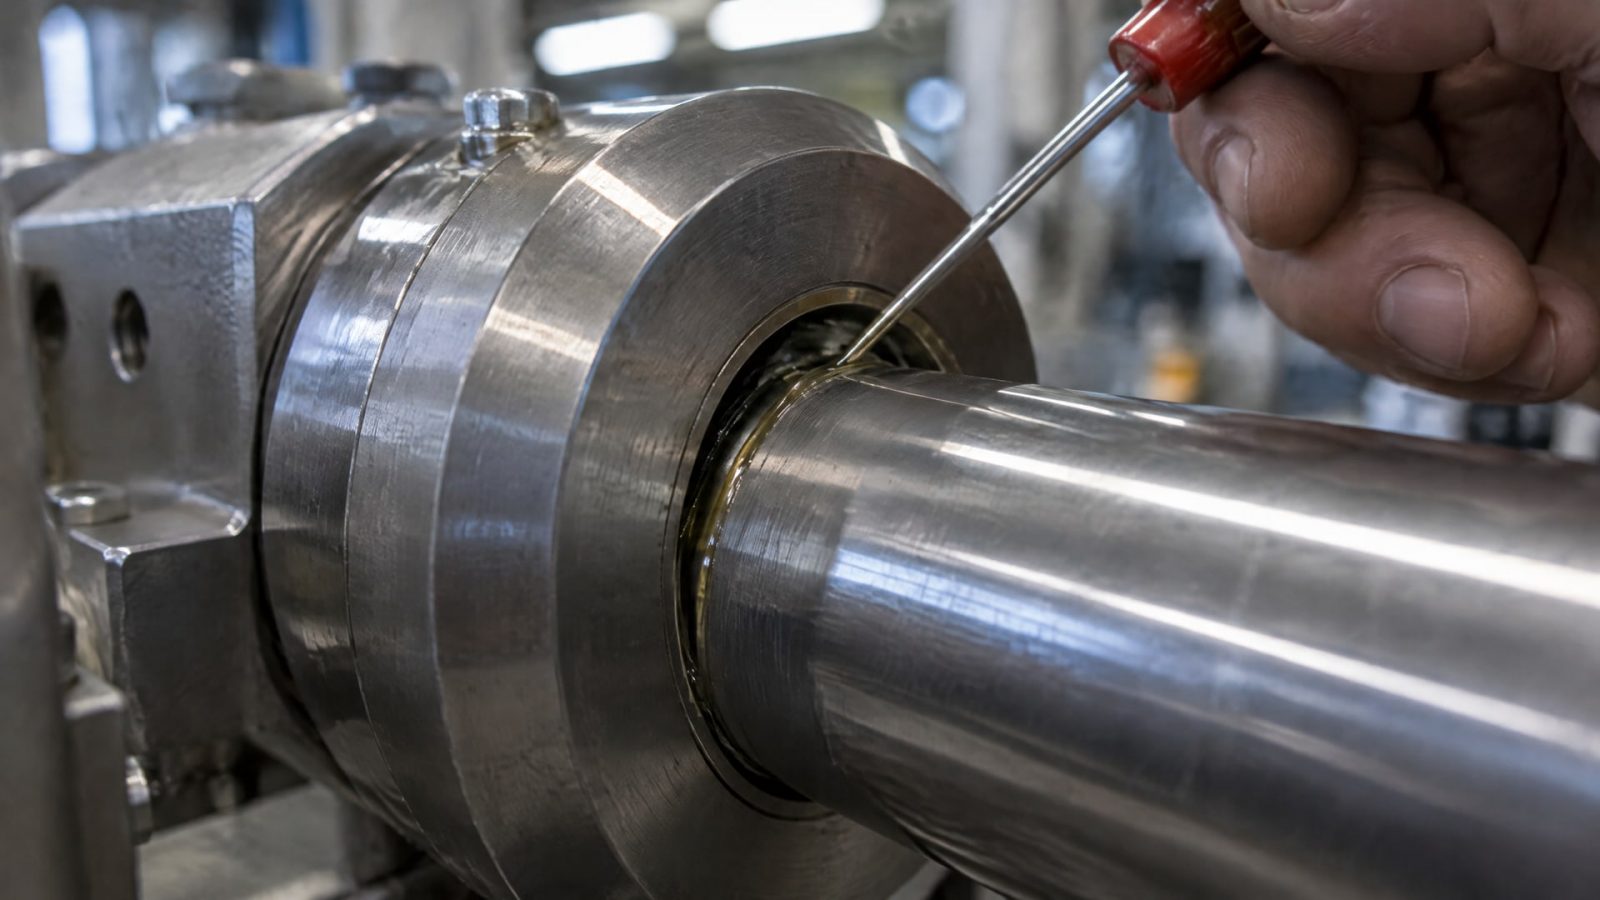
Этот зазор определяет, какой класс состава вам нужен, и от него напрямую зависит качество результата.
Узкие посадки и плотные зазоры (до 0,15 мм)
При зазоре 0,05–0,15 мм используют «жидкие» и среднеплотные фиксаторы. На этом диапазоне состав легко распределяется по всей окружности, смачивает металл и отверждается относительно быстро. Прочность на сдвиг достигает высоких значений - порядка 4500 psi и выше, что позволяет передавать значительные крутящие моменты. Однако при зазоре менее 0,05 мм даже жидкие составы могут распределяться неравномерно, создавая локальные «сухие» зоны.
Средние посадки (0,15–0,25 мм)
Это рабочий диапазон большинства стандартных вал-втулочных фиксаторов. Состав достаточно вязкий, чтобы не вытечь из зазора, но достаточно жидкий, чтобы проникнуть в микронеровности металла. При зазоре 0,15–0,25 мм фиксаторы этого класса показывают оптимальный баланс между скоростью отверждения (обычно 4–8 минут до фиксации), прочностью на сдвиг и надежностью. Это зазор, который рекомендуют конструкторы для новых узлов, потому что он технологичен и предсказуем.
Большие зазоры и ремонтные посадки (0,25–0,5 мм)
Для зазоров 0,25–0,5 мм применяют более вязкие ремонтные фиксаторы. Такие составы содержат повышенное количество активных полимеров и порошкообразных наполнителей, которые помогают заполнить большое пространство. Они медленнее отверждаются (10–15 минут), но обеспечивают лучше смачивание неравномерной поверхности. Однако прочность на сдвиг снижается по сравнению с составами для плотных посадок, потому что слой фиксатора становится толще и менее плотным.
Критический предел (свыше 0,30 мм)
При зазоре более 0,30 мм анаэробные фиксаторы начинают работать нестабильно. Состав может частично вытечь из посадки, недостаточно смочить поверхность вала или втулки, или отвердеть неравномерно. Если зазор превышает 0,5 мм, рекомендуется рассмотреть альтернативные ремонтные технологии - например, гальванопластику, напыление или механическую переточку.
Влияние типа нагрузки на выбор фиксатора
Не все анаэробные фиксаторы одинаково выдерживают разные типы нагрузок.
При выборе состава важно учитывать, какая именно нагрузка действует на узел.
Постоянная осевая и радиальная нагрузка
Осевая нагрузка (направленная вдоль оси вала) действует на фиксатор равномерно и предсказуемо. Хороший вал-втулочный фиксатор держит осевые нагрузки за счет адгезии к металлу и когезии внутри зазора. Радиальная нагрузка (перпендикулярная оси) создает напряжение сдвига во фронтальной плоскости посадки. Составы, предназначенные для динамических нагрузок, содержат усиленные полимерные цепи и держат как осевые, так и радиальные нагрузки. Для передачи крутящего момента (что формально является радиальной нагрузкой) нужны составы с прочностью на сдвиг не менее 4000 psi.
Вибрационные и ударные нагрузки
Вибрация и удары создают циклические напряжения, которые постепенно разрушают хрупкие соединения. Анаэробные фиксаторы здесь превосходят механические крепления, потому что не создают концентрации напряжений - составу свойственна упругость. Однако не все составы одинаково выносливы. Фиксаторы повышенной прочности (class high-strength) разработаны именно для вибрирующих узлов и редукторов и держат десятки миллионов циклов нагрузки.
Переменные температуры
Колебания температуры вызывают разные скорости линейного расширения металла и полимера. Если фиксатор не стойкий к температурным циклам, он может потерять адгезию к поверхности вала при охлаждении. Составы класса high-temperature рассчитаны на рабочие температуры до +180°C и выше, с сохранением прочности и упругости в этом диапазоне.
Время фиксации и полное отверждение
Первый источник путаницы при выборе фиксатора - разница между «временем фиксации» и «временем полного отверждения».
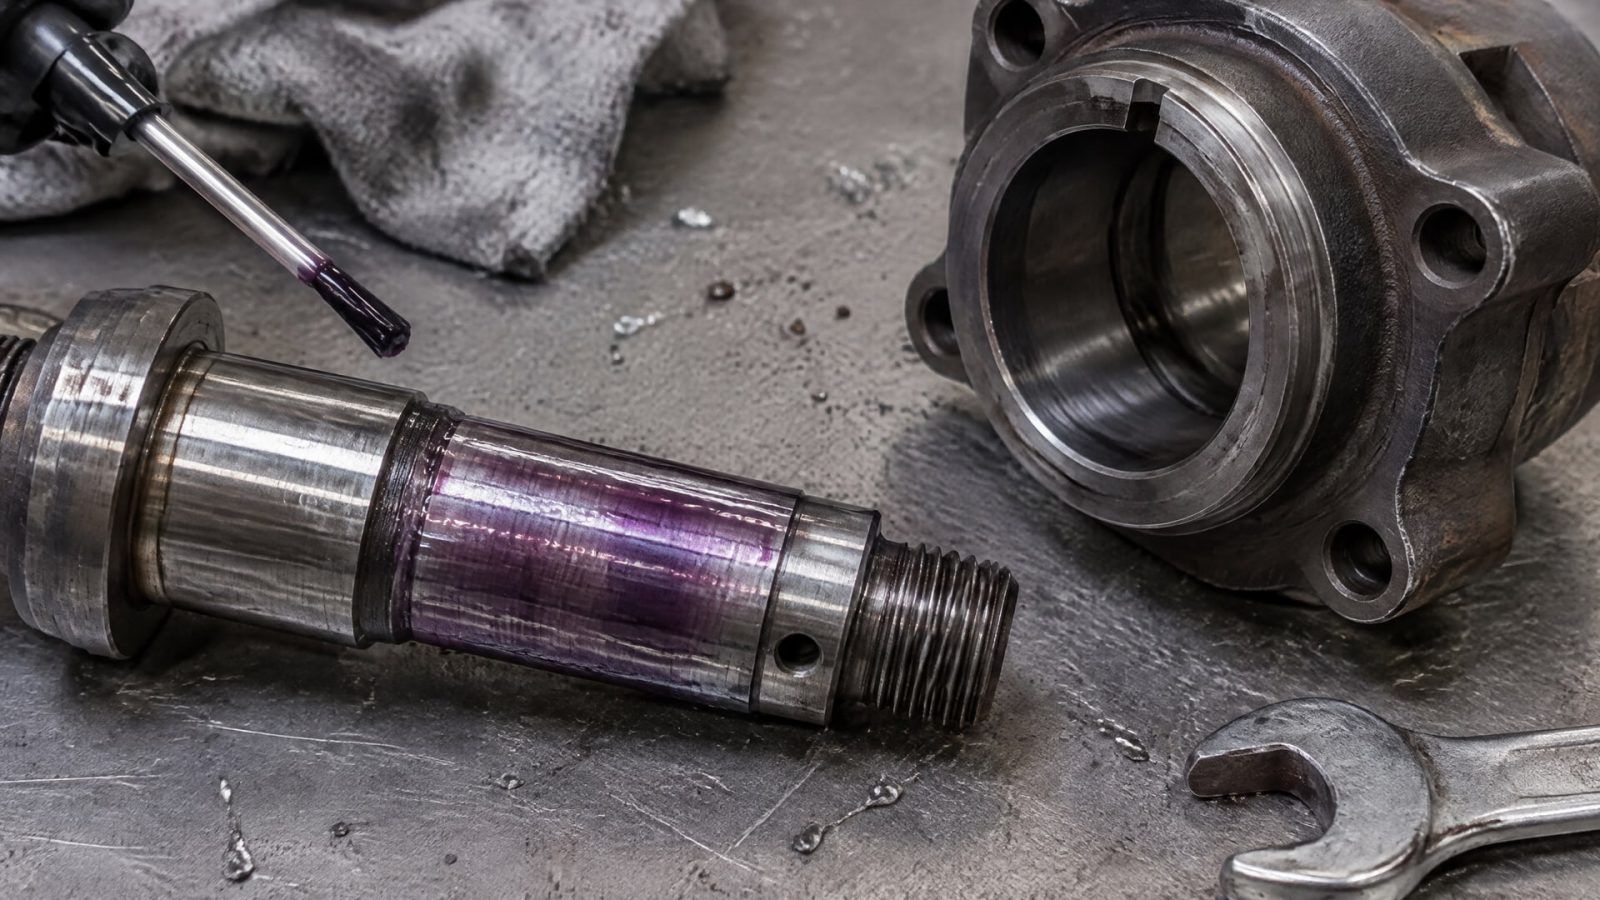
Время фиксации (обычно 4–8 минут для стандартных составов) - это момент, когда узел механически стабилен и вал не проворачивается в ступице легким усилием. На этой стадии состав еще пластичен, содержит множество неполимеризованных участков и не может выдержать полноценную рабочую нагрузку.
Время полного отверждения - это 24 часа, через которые состав достигает максимальной прочности и стабильности. Именно через сутки узел готов к испытаниям под нагрузкой, вибрацией и перепадом температур. Если загрузить вал раньше, особенно динамической нагрузкой, фиксатор может не выдержать и дать трещину изнутри, что приведет к проворачиванию.
Для ускорения отверждения применяют активаторы (праймеры), которые наносят тонким слоем на поверхность вала или втулки до сборки. Активатор содержит катализаторы, которые запускают полимеризацию быстрее, сокращая время до полной прочности с 24 часов до 3–4 часов. Это полезно на конвейерах, где нужна высокая скорость сборки, но требует дополнительного материала и операции.
Как правильно подготовить поверхность и нанести фиксатор
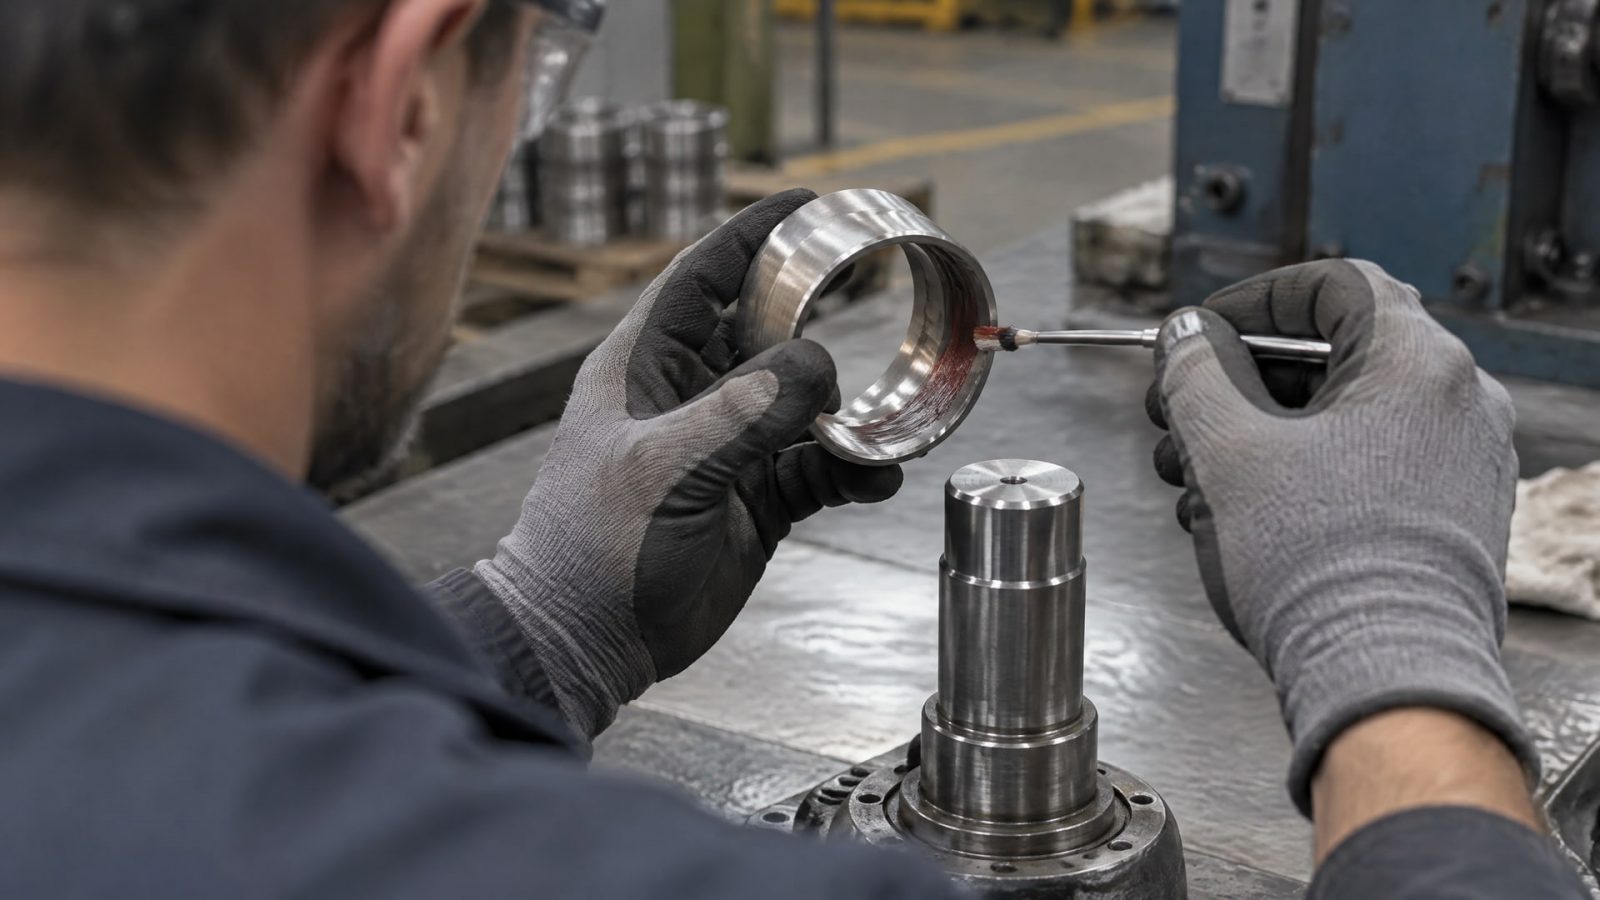
Результат работы анаэробного фиксатора на 50% зависит от качества подготовки поверхности вала и втулки.
Ошибки в подготовке часто приводят к отказу даже правильно подобранного состава.
Очистка и обезжиривание
Перед нанесением фиксатора поверхность вала и внутренняя поверхность втулки должны быть свободны от масла, грязи, окалины и стружки. Масло создает гидрофобный слой, который блокирует адгезию полимера к металлу. Окалина и ржавчина препятствуют плотному контакту деталей и создают воздушные карманы, в которых фиксатор не отверждается.
Процедура очистки: промыть детали в ванне с обезжиривающим раствором или протереть ветошью, смоченной техническим спиртом или ацетоном. После влажной очистки дать высохнуть минимум 15–20 минут. Влага в зазоре замедляет отверждение и может создать микропустоты в застывшем составе.
Нанесение по окружности
Фиксатор наносят не локально, а полностью по окружности вала или втулки. Локальное нанесение неизбежно приводит к неравномерному распределению при вращательном движении сборки и образованию зон с недостаточной прочностью. Стандартный способ - выдавить состав из тубы или шприца тонким непрерывным кольцом вдоль всей длины вала. Объем нанесенного состава примерно 0,5–1 мл на каждый сантиметр диаметра вала.
Сборка и распределение состава
После нанесения вал и втулку соединяют двумя способами. Первый - вращательное движение с одновременным запрессовыванием: вращают вал туда-сюда несколько раз, чтобы состав распределился равномерно по зазору. Второй - быстрое ударное или вибрационное запрессовывание на прессе, которое за один ход обеспечивает однородность.
После сборки конструкцию оставляют в покое на время фиксации (обычно 4–8 минут). Затем можно удалить избыток состава, который выступил из зазора, - вытереть мягкой ветошью до того, как он начнет отверждаться. Избыток не улучшает прочность, зато затрудняет последующий демонтаж и может оставить следы на соседних деталях.
Выбор между составами для плотных и ремонтных посадок
На рынке представлены две основные группы анаэробных вал-втулочных фиксаторов: стандартные (для конструирования новых узлов) и ремонтные (для восстановления выработанных посадок).
Стандартные фиксаторы для новых посадок
Стандартные составы предназначены для зазоров 0,05–0,25 мм и обеспечивают высокую прочность. Они содержат оптимальное соотношение жидкого полимера и растворителей, что позволяет им легко проникать в микротрещины поверхности вала. Время фиксации 4–8 минут, прочность на сдвиг 4500 psi. Такие составы хороший выбор для новой конструкции редуктора, электромотора или насоса, если зазор спроектирован правильно.
Ремонтные фиксаторы для больших зазоров
Ремонтные составы разработаны для быстрого устранения люфта в выработанных узлах. Их отличает повышенная вязкость и наличие порошковых наполнителей (микросфер, минеральной пыли), которые увеличивают объем состава и помогают заполнить большой зазор. Рабочий диапазон 0,25–0,5 мм. Преимущество - более высокая производительность при ремонте серийных узлов; недостаток - прочность на сдвиг немного ниже, чем у стандартных составов, потому что наполнители снижают когезию.
Выбор между стандартным и ремонтным фиксатором зависит от задачи. Если вы проектируете новый редуктор и зазор составляет 0,15 мм, берите стандартный состав. Если вал в подшипниковом узле износился, и теперь зазор 0,35 мм, нужен ремонтный фиксатор.
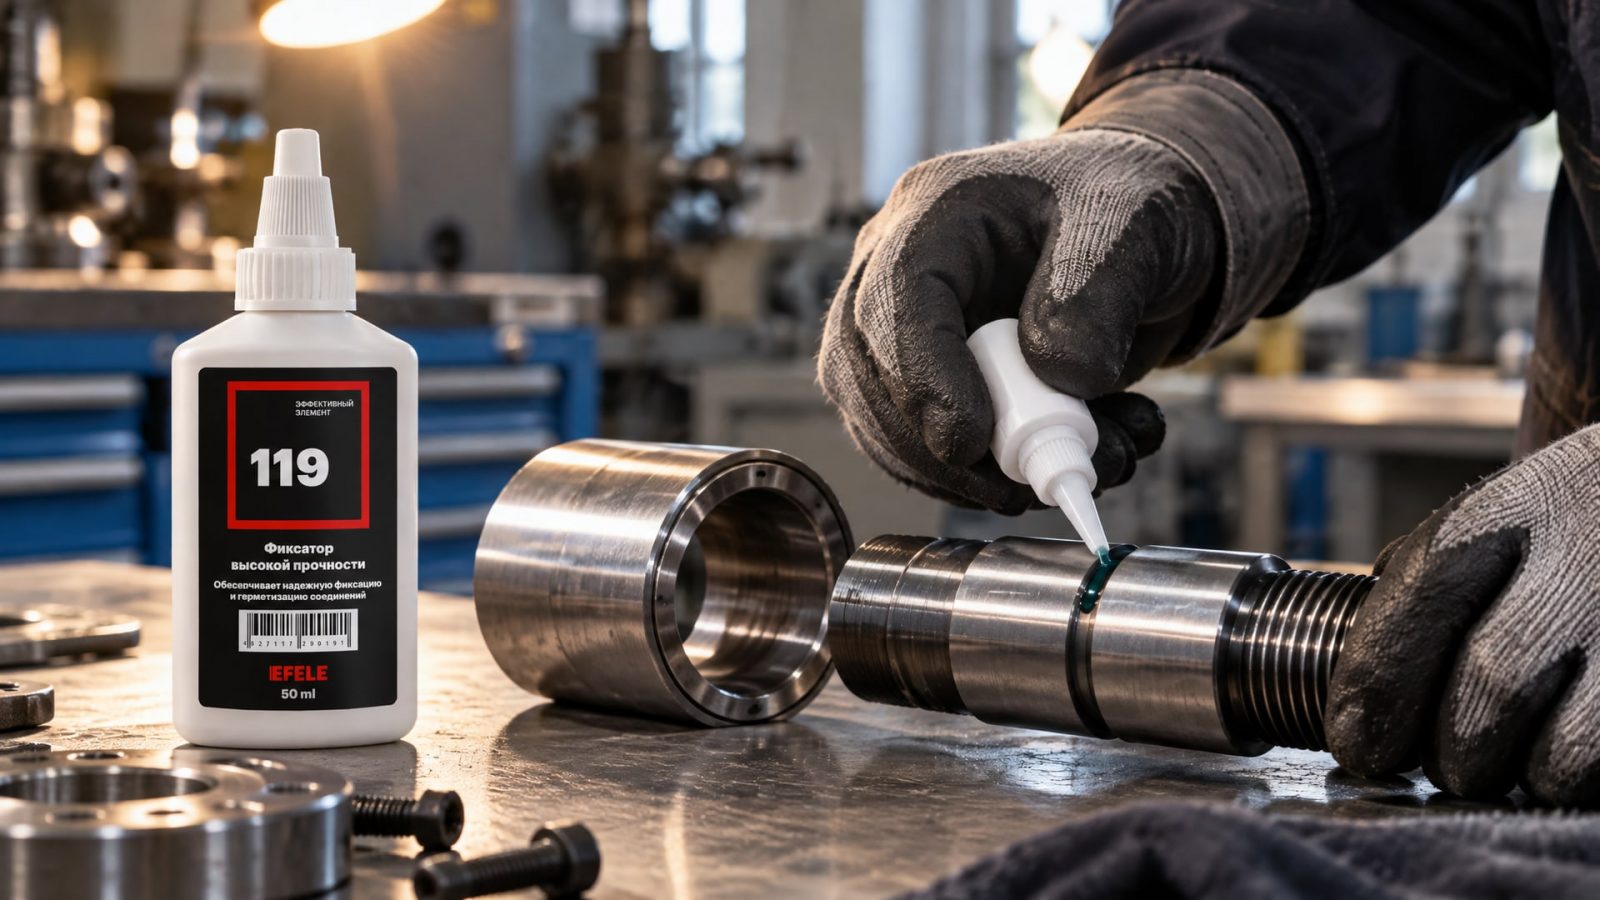
Для фиксации валов без шпонки с зазором до 0,3 мм при динамических нагрузках и температурах до +280°C подходит EFELE 119. Состав работает как в плотных посадках редукторов, так и под вибрацией, обеспечивая надежную передачу момента и исключающий проворачивание.
Температурная стойкость и выбор по рабочему диапазону
Анаэробные фиксаторы отличаются друг от друга не только по зазору, но и по температурной выносливости.
Рабочий диапазон температур указывается в технических данных и колеблется в зависимости от класса состава.
Стандартные составы работают в диапазоне -20 до +100°C. При более высоких температурах полимер начинает терять когезию, и прочность на сдвиг падает. Если ваш узел находится в неотапливаемом помещении зимой или работает в холодном климате, даже стандартный состав справится, потому что отверждение происходит быстрее при низких температурах.
Составы повышенной температурной стойкости (high-temperature class) переносят нагрев до +180°C и выше без потери прочности. Они используются в редукторах с высоким КПД трения, компрессорах с маслом и других узлах, где температура меняется в широком диапазоне. Такие составы содержат специальные термостойкие полимеры и теплопроводные наполнители.
Верхний предел рабочей температуры для анаэробных фиксаторов в целом составляет примерно +180°C для стандартных и до +280°C для специальных высокотемпературных составов. Выше этих температур полимерная матрица начинает деградировать необратимо.
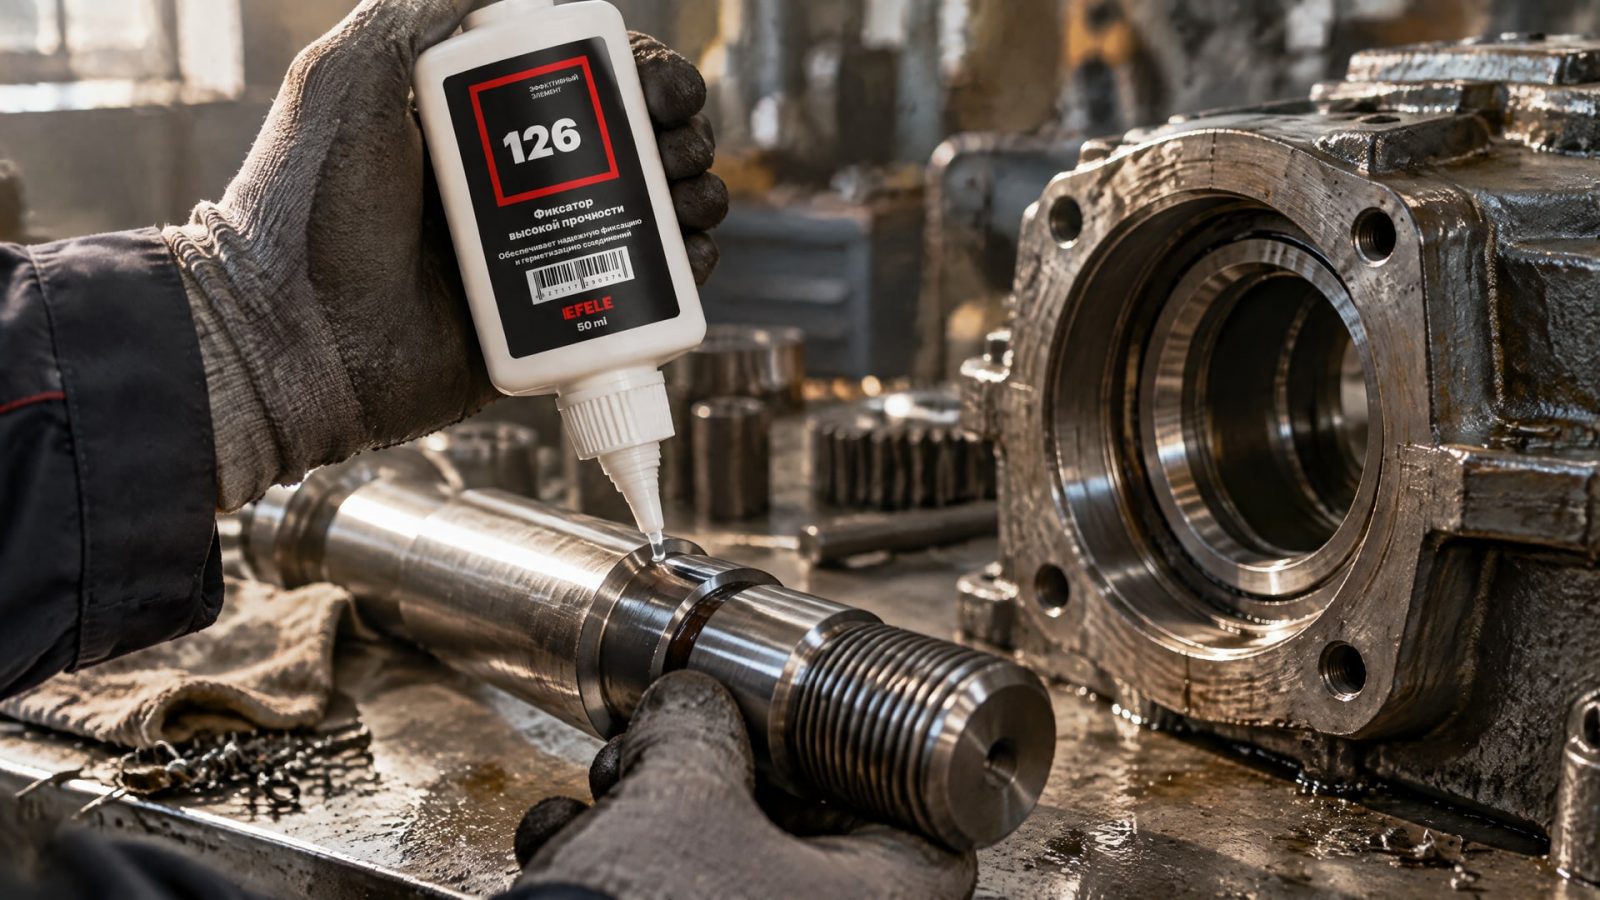
Вал-втулочный фиксатор EFELE 126 предназначен для цилиндрических посадок с зазором до 0,25 мм и нормальной прочностью при температурах до +180°C, что позволяет использовать его в насосах, редукторах и бытовых электромоторах с умеренным тепловыделением.
Частые ошибки при выборе и применении фиксаторов
Практика показывает, что большинство отказов фиксаторов случаются не из-за неправильного состава, а из-за ошибок человека.
Первая ошибка - выбор по названию вместо измерения зазора. Многие закупщики ориентируются на фразу «для подшипников» или «для редукторов» и не узнают реальный зазор. В результате состав для плотных посадок применяют на выработанном узле с зазором 0,40 мм, и он не держит. Правило: измерьте зазор штангенциркулем или щупом, потом выбирайте состав.
Вторая ошибка - нанесение состава локально. Фиксатор выдавливают только в одном месте окружности вала, думая, что при вращении он распределится. Он действительно распределится, но неравномерно, и в диаметрально противоположной точке будет сухое место без адгезии.
Третья ошибка - загрузка узла до полного отверждения. Технология фиксации занимает 4–8 минут, и многие спешат запустить вал под нагрузку. Через несколько часов работы фиксатор вдруг ломается, и вал проворачивается, потому что состав внутри еще содержал пластичные, неполимеризованные участки.
Четвертая ошибка - игнорирование подготовки поверхности. Масло на валу, окалина на втулке, ржавчина - все это создает барьер для адгезии. Даже лучший фиксатор на грязной поверхности держит слабо.
Пятая ошибка - применение универсального состава вместо специализированного. Если узел работает с вибрацией или при повышенной температуре, нужен состав, заявленный именно для этих условий, а не «для всех случаев».
Часто задаваемые вопросы
Можно ли использовать вал-втулочный фиксатор вместо шпонки?
Да, в большинстве случаев анаэробный фиксатор полностью заменяет шпонку. Он обеспечивает передачу крутящего момента, фиксирует вал от осевого смещения и герметизирует посадку. Единственное ограничение - передаваемый момент не должен превышать максимальную прочность на сдвиг состава (обычно 4500–5500 psi), а зазор должен быть в рабочем диапазоне 0,05–0,25 мм. Для выработанных узлов с большим зазором используют ремонтные составы до 0,5 мм.
Какой быстроотверждаемый фиксатор выбрать для производства?
Быстроотверждаемыми считаются составы с временем фиксации 4–6 минут при комнатной температуре. Для еще более быстрого результата применяют активаторы, которые сокращают время до полной прочности с 24 часов до 3–4 часов. На конвейерах это позволяет параллельно собирать несколько узлов и увеличить пропускную способность. При выборе быстрого состава убедитесь, что он подходит по зазору и температурному диапазону.
В чем разница между анаэробным фиксатором и герметиком для фланцев?
Фиксатор и герметик - разные классы анаэробных составов. Герметик заполняет микротрещины в плоском соединении (например, между крышкой редуктора и корпусом) и держит давление масла. Фиксатор работает в цилиндрическом зазоре и передает механическую нагрузку (крутящий момент, осевые и радиальные силы). Фиксатор обычно прочнее, чем герметик, потому что его матрица плотнее и не содержит пористых пустот.
Почему высокопрочный фиксатор иногда не держит лучше, чем стандартный?
Высокопрочный состав держит лучше на циклических и ударных нагрузках, но не обязательно на статической нагрузке. Если узел испытывает постоянный крутящий момент без вибрации, разница между стандартным и высокопрочным составом будет минимальной. Выбирайте высокопрочный фиксатор, когда известна вибрация, ударные нагрузки или работа в диапазоне температур.
Как выбрать фиксатор для высокотемпературного узла?
Сначала измерьте максимальную рабочую температуру узла в эксплуатации (не воздуха, а именно температуру поверхности вала и втулки). Затем найдите состав, рабочий диапазон которого охватывает эту температуру с запасом. Для узлов с температурой выше 100°C выбирайте составы класса high-temperature (до +180°C и выше). Учитывайте также расширение металла при нагреве - это может временно изменить зазор, поэтому для высокотемпературных узлов допускается зазор ближе к верхнему пределу (0,20–0,25 мм).
Заключение
Выбор анаэробного вал-втулочного фиксатора - это не выбор между дорогим и дешевым, а соответствие состава трем параметрам: реальному зазору между валом и втулкой, типу и величине передаваемой нагрузки и рабочему диапазону температур. Ошибки в определении зазора приводят к 80% отказов, поэтому первый шаг - измерить зазор штангенциркулем или щупом. Для плотных посадок 0,05–0,25 мм подходят стандартные высокопрочные составы, для выработанных узлов с зазором 0,25–0,5 мм нужны ремонтные фиксаторы. При зазоре свыше 0,30 мм надежность анаэробных составов падает, и требуются альтернативные решения.
Второй шаг - правильная подготовка поверхности: удалить масло, ржавчину, стружку и дать высохнуть. Третий - нанести состав полностью по окружности вала или втулки, собрать узел с вращательным движением и дождаться полного отверждения 24 часа перед нагружением. Эти три этапа гарантируют, что фиксатор будет работать как задумано, удерживая вал от проворачивания и создавая неразъемное соединение, которое переживет вибрацию, колебания температуры и многолетнюю эксплуатацию на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных применениях универсальной смазки в быту, которые облегчат вашу жизнь и помогут решить множество проблем.
Выбирайте пищевые смазки для мойки, которые сохранят свои свойства даже после интенсивной обработки оборудования.
Активатор анаэробного клея – это эффективное решение для ускорения полимеризации при низких температурах, обеспечивающее быстрое отверждение герметиков.