
Как смазки H1 защищают оборудование при производстве замороженных продуктов
Производство замороженных продуктов требует особого внимания к смазке - оборудование работает в экстремальных условиях, сочетая мороз, влагу, частые санитарные мойки и контакт с пищей. Смазки класса H1 решают эту задачу, обеспечивая безопасность на случай технически неизбежного попадания в продукт и сохраняя защитную пленку при температурах ниже -40 °C. В этой статье разберемся, как устроена защита оборудования морозильных камер, спиральных морозильников и линий обработки полуфабрикатов, какие параметры смазки критичны в холоде, и как правильно выбрать состав для конкретного узла. Материал адресован инженерам, закупщикам и техническим специалистам, которые отвечают за надежность производственного оборудования.
Что такое H1 и почему она важна в пищевом производстве
Смазка класса H1 - это не просто пищевая смазка, а смазка для случайного контакта с пищей в следовых количествах.
Регулятор (NSF, FDA) разрешает H1 на оборудовании, где в принципе невозможно полностью исключить контакт, но он минимизирован конструкцией и технологией. Допустимый уровень контаминации для большинства H1-составов установлен на отметке до 10 ppm (для части синтетических - строже, до 1 ppm), что соответствует требованиям FDA 21 CFR 178.3570.
На линиях изготовления замороженных продуктов H1-смазка применяется на узлах, которые находятся в производственной зоне: опорные подшипники морозильных камер, направляющие конвейеров в холодильном складе, оси ротора спирального морозильника. Здесь выделение тепла из-за трения низко, движение медленное, и частицы смазки, попав в продукт, должны быть безопасны для потребителя.
Важно понимать, что H1 - это статус пищевой безопасности, а не температурное свойство и не вязкость. Смазка может быть H1, но неработоспособной в морозе. Поэтому выбор требует совмещения двух параметров: допуска и низкотемпературных характеристик. Дополнительно производители рекомендуют проверку по стандарту ISO 21469, который охватывает гигиеничность не только состава, но и процесса производства смазки, упаковки и хранения.
Температурные параметры смазки для морозилок и холодильных установок
На объектах с замороженными продуктами оборудование работает при температуре от -68 °C до -18 °C.
Для смазки, которая остается на подшипниках, цепях и направляющих в такихусловиях, главное - сохранить текучесть и способность образовывать защитную пленку.
Два параметра определяют поведение смазки в холоде:
Температура текучести (pour point) - граница, ниже которой смазка становится твердой или полутвердой. Для низкотемпературной H1-смазки этот показатель должен быть ниже -70 °C; типичные значения - от -75 до -80 °C.
Нижняя рабочая температура - максимально низкая температура, при которой смазка сохраняет работоспособность и способность подаваться в систему. Для морозильного оборудования это обычно -45…-50 °C.
Консистенция смазки измеряется классом NLGI. Стандартная смазка NLGI 2 при температуре -30…-40 °C становится слишком жесткой: нарушается прокачиваемость в централизованной системе смазки, хуже подается в узлы трения, растет граница статической вязкости. Для морозильного оборудования закупщики и инженеры предпочитают NLGI 1 или даже NLGI 0, которые лучше сохраняют текучесть и обеспечивают равномерное распределение смазки по подшипнику даже в глубоком холоде.
Основа смазки (базовое масло) тоже влияет на низкотемпературные свойства. Синтетическое масло ПАО (полиальфаолефин) дает на 15-25 °C более низкую температуру текучести, чем минеральное масло сопоставимой вязкости. Для оборудования морозильных камер и blast freezers синтетическая база - не опция, а стандарт; на многих больших производствах она уже внедрена и работает второй-третий год подряд.
Какие узлы требуют H1-смазки в производстве замороженных продуктов
Не все оборудование в холодильном цехе требует H1.
Регламент указывает на те участки, где возможен технически неизбежный контакт с продуктом:
Спиральные морозильники - опорные подшипники, подшипники ротора и вала; здесь смазка наносится очень тонким слоем и находится близко к продукту
Конвейеры в холодильном складе - направляющие, оси роликов, цепи, если они расположены над или рядом с товаром
Оборудование для мороженого - направляющие фасовщика, насосы циркуляции, опоры вращающихся элементов
Холодильные витрины и морозильные камеры - подшипники вентиляторов испарителя, если камера открытого типа или с частыми открываниями
Для каждого типа узла выбор различается. Подшипники требуют пластичной H1-смазки с определенной консистенцией в зависимости от скорости вращения; цепи работают лучше с составом, который не вытекает и устойчив к фреттингу; направляющие, контактирующие с движущимися элементами, нуждаются в смазке с хорошей адгезией (прилипанием к металлу) и сохранением пленки в условиях вибрации и холода.
Остальное оборудование - редукторы за дверью, внешние насосы, датчики - использует обычные индустриальные смазки без пищевого допуска.
Защита от износа в условиях фреттинга и циклических нагрузок
Фреттинг - это мелкий возвратно-поступательный износ, возникающий при микродвижениях соприкасающихся поверхностей без полноценного скольжения.
В морозильном оборудовании фреттинг развивается на опорах подшипников, где вибрация от работающего компрессора передается на раму, и в местах крепления цепей к их ведущим звездочкам.
Холод усугубляет фреттинг: при низких температурах масляная пленка становится более вязкой и менее текучей, возникают зоны сухого трения. Задача H1-смазки - образовать стойкую адгезионную пленку, которая удерживается на поверхности металла даже при -40…-50 °C и не выдавливается под нагрузкой.
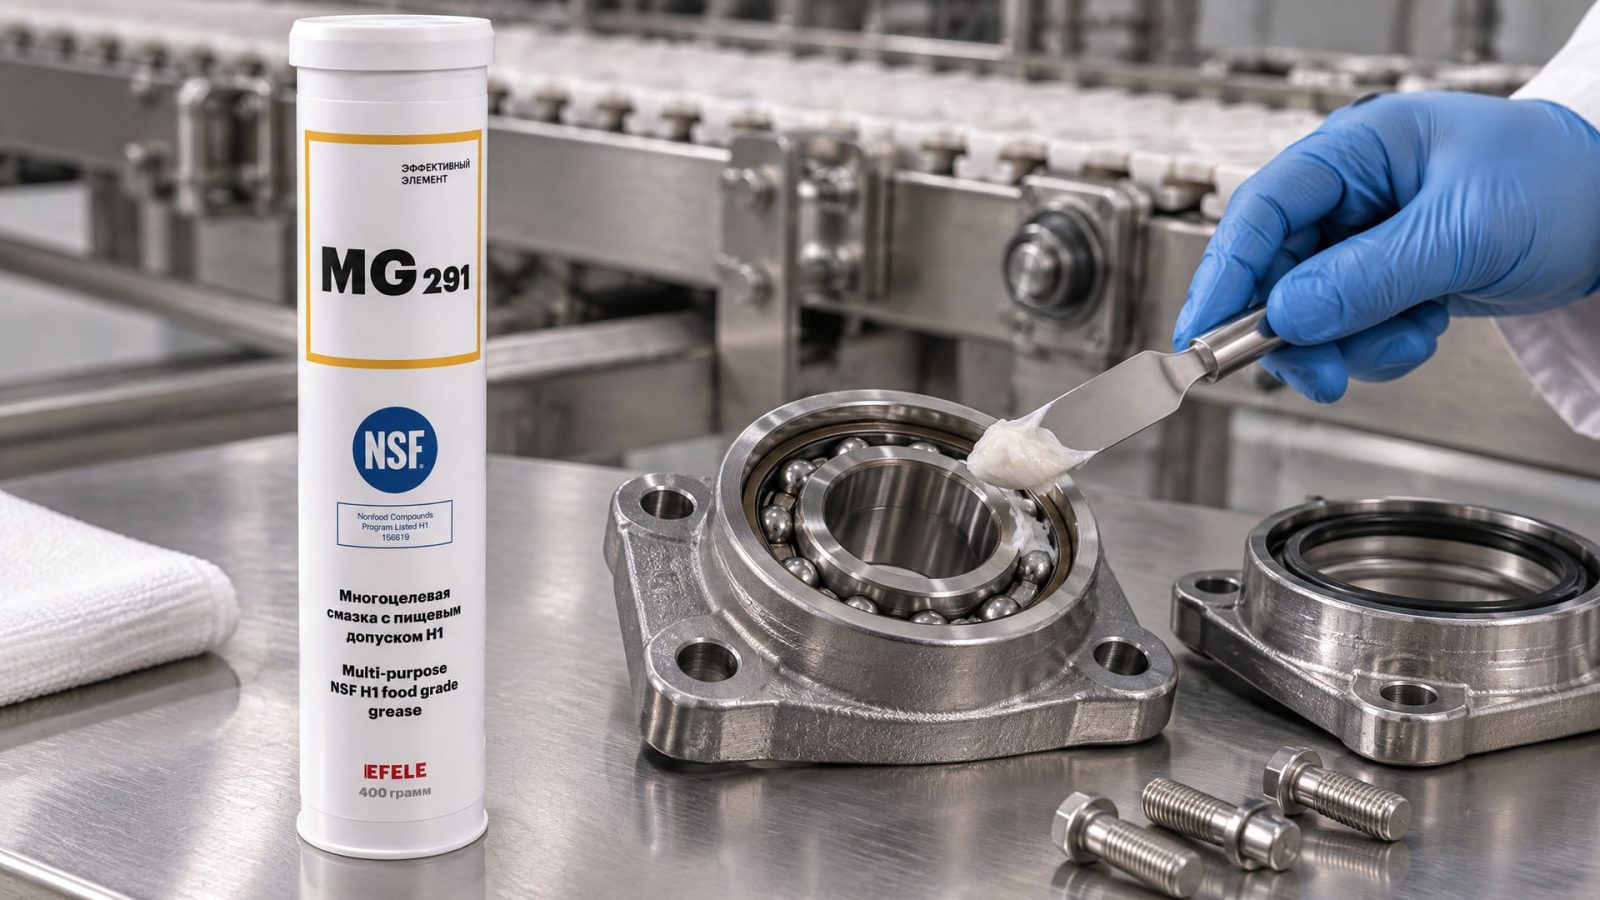
На практике многие закупщики возвращаются к составам с синтетической ПАО-базой и сбалансированным пакетом присадок (противоокислительные, противокоррозионные, дисперсанты), потому что такие смазки дают предсказуемый результат: заметное снижение темпа износа подшипников, отсутствие задиров на цепях и более спокойную работу оборудования через год-полтора эксплуатации. EFELE MG-291 (NSF H1) используется на морозильных линиях именно за счет низкой температуры текучести и стабильности пленки в сильном холоде.
Влагостойкость и защита от вымывания при санитарной мойке
После каждой смены или в конце дня оборудование замороженных продуктов проходит санитарную мойку: горячая вода под давлением, моющие средства, иногда щелочные дезинфицирующие растворы.
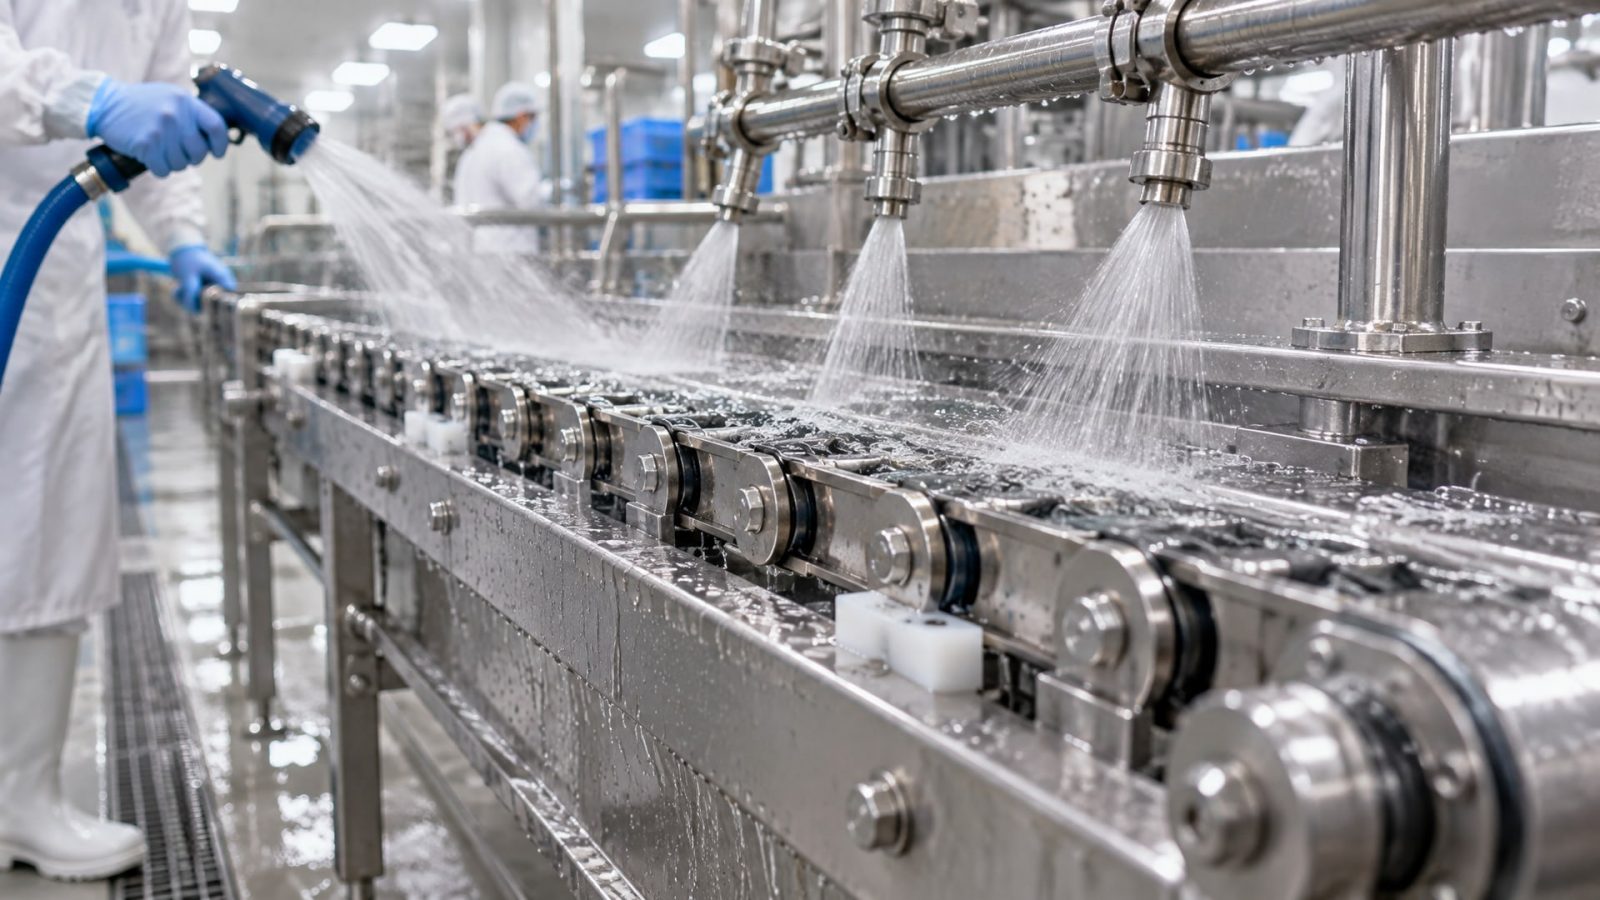
Смазка, остающаяся на подшипниках и цепях, должна выдержать эту процедуру.
Стойкость к вымыванию проверяется в ходе тестов ASTM D1264 (water washout) и ASTM D4049 (water spray-off). Первый замеряет потерю смазки при прямом контакте с горячей водой, второй - при струевом распыле. Для пищевого производства критичны показатели менее 3-5 % потери массы после 1 часа испытания.
Важное уточнение: H1-статус и влагостойкость - это не одно и то же. Смазка может быть пищевой (H1), но легко вымываться; и наоборот, смазка может быть влагостойкой, но не разрешена для пищевого контакта. При выборе нужно проверять обе характеристики по техническому паспорту.
На практике в морозильных камерах и холодильных складах скапливается конденсат: влага из теплого воздуха окружающей среды оседает на холодных поверхностях узлов. Туда же попадает вода и остатки чистящих средств при мойке. Если смазка не устойчива к воде, она деградирует, теряет вязкость, в ней образуются коррозионные кислоты, которые ржавят стальные части подшипников.
Закупщики и техники выбирают составы, которые продемонстрировали хорошие показатели по washout-тестам и при этом остаются H1: на них надежнее с финансовой точки зрения, так как снижается частота переборок оборудования.
Совет инженера: как подобрать смазку для конкретного узла
Правильный подбор H1-смазки на производстве замороженных продуктов строится на трех вопросах:
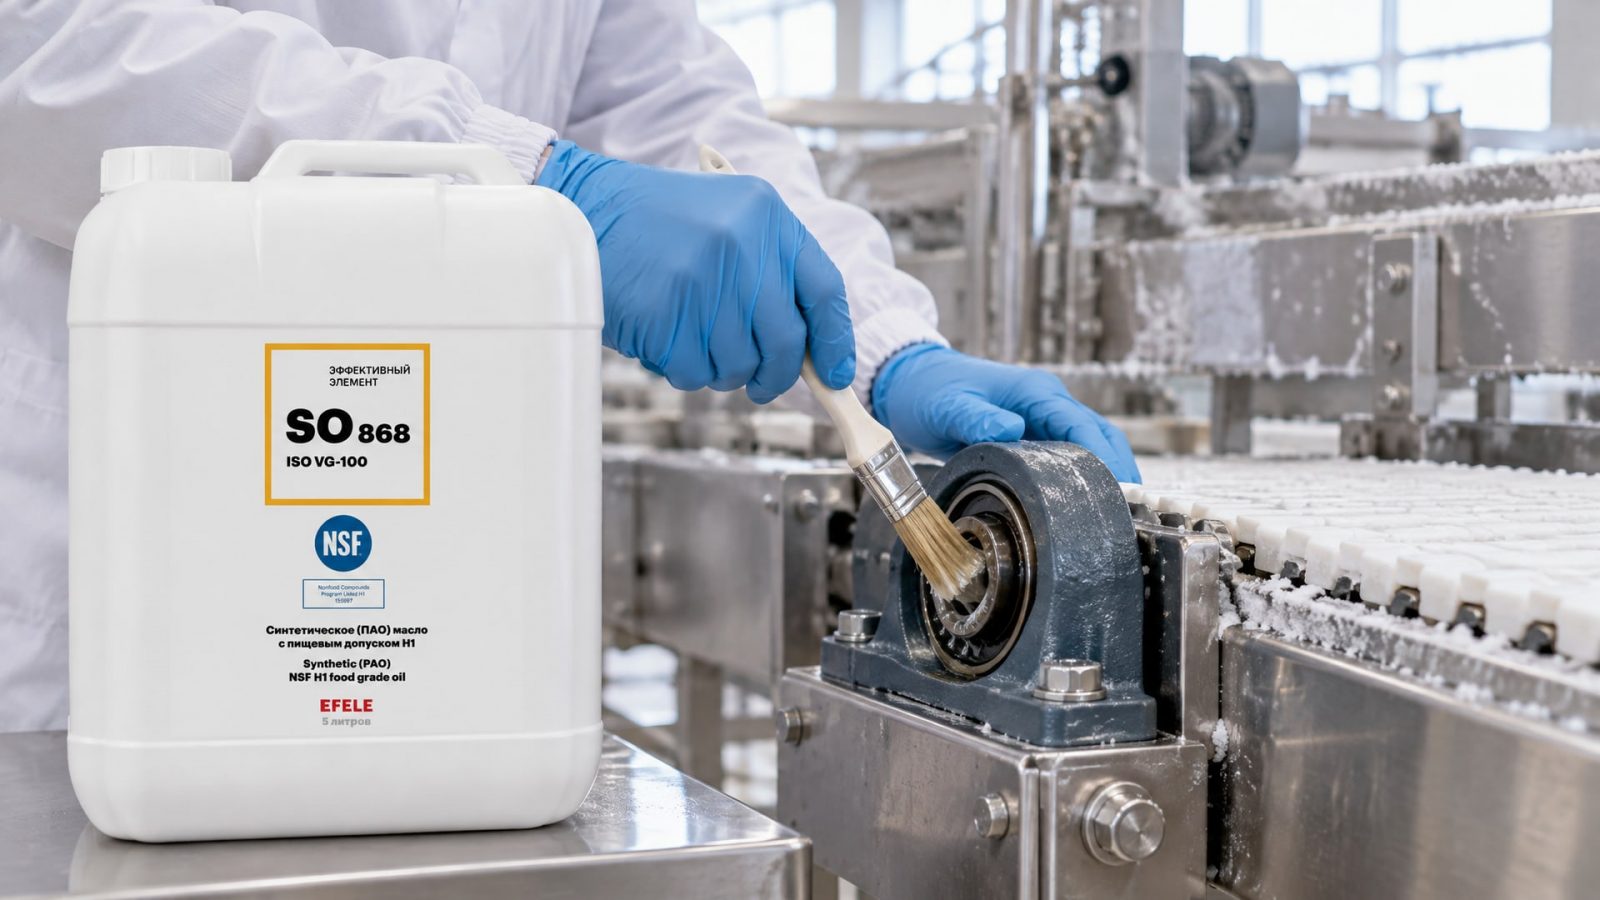
1. Какой тип узла требует смазки? Подшипники, цепи, редукторы, уплотнения, направляющие работают в разных условиях трения. Для быстровращающихся подшипников в морозильнике нужна консистенция NLGI 1 с отличной текучестью. Для цепи конвейера - более вязкий состав, который не будет капать. Для направляющих фасовочной машины - смазка с максимальной адгезией.
2. Какова реальная рабочая температура? Морозильные камеры работают при -18…-25 °C, а спиральные морозильники достигают -35…-50 °C. Техпаспорт смазки должен гарантировать нижнюю рабочую температуру минимум на 5-10 °C ниже предполагаемого минимума.
3. Контролируется ли контакт с пищей? Если узел находится в производственной зоне над товаром или его брызги попадают на оборудование - нужна H1. Если узел защищен конструкцией и находится далеко от продуктового потока (например, электромотор редуктора) - можно использовать обычную индустриальную смазку.
Сценарий из практики: на линии мороженого закупщик выбирал смазку для подшипников вертикального насоса, который стоял под спиральным морозильником. Напор был высокий, температура в зоне работы вала опускалась до -40 °C. Вначале использовали стандартную NLGI 2 H1, но уже через неделю подшипник начал издавать писк: при -40 °C консистенция оказалась слишком жесткой, смазка не подавалась в зазоры. Переход на EFELE SO-868 (ПАО масло, NSF H1) как разделительный агент на основные трущиеся точки дал результат: подшипник прошел год без замечаний, и расход смазки упал на 30 %, так как пленка лучше удерживалась на холоде.
Часто задаваемые вопросы
Можно ли использовать обычную универсальную смазку, если контакта с продуктом почти не бывает?
Для зон производства, где возможен даже случайный контакт с замороженным продуктом или его осколками, эксперты рекомендуют именно H1. Обычные индустриальные смазки не сертифицированы на пищевой безопасности и не допускаются - даже если риск кажется минимальным. Это требование регулятора, а не опциональный выбор.
Почему стандартная NLGI 2 не подходит для морозильного оборудования?
При температуре -30…-40 °C смазка NLGI 2 становится слишком жесткой и теряет прокачиваемость. Это означает, что система централизованной смазки не может подать смазку в узел, возникает масляное голодание, растет температура трения и ускоряется износ. Для холода выбирают NLGI 1 или 0 со сниженной температурой текучести (ниже -70 °C).
Стойкость к воде входит в H1-допуск?
Нет. H1 решает только вопрос пищевой безопасности при случайном контакте. Влагостойкость проверяется отдельно по тестам ASTM D1264 и D4049. Для производства замороженных продуктов с частыми мойками и конденсатом требуется смазка, которая одновременно H1 и влагостойкая, но это две разные характеристики.
Какая база смазки (синтетическая или минеральная) лучше для морозилки?
Синтетическая ПАО-база дает температуру текучести на 15-25 °C ниже, чем минеральная масло сопоставимой вязкости. Для морозильного оборудования синтетика - стандарт, так как обеспечивает надежную подачу смазки и защитную пленку в глубоком холоде. Минеральные составы требуют более частой замены и могут привести к масляному голоданию при -40 °C.
Нужен ли ISO 21469, если смазка уже имеет допуск H1?
ISO 21469 - дополнительный стандарт на гигиеничность производства смазки (санитарные условия на заводе, управление запасами, упаковка). H1 гарантирует химический состав и безопасность при контакте; ISO 21469 добавляет требования к процессу. Для критичных производств (детское питание, питание в больницах) часто требуют оба документа.
Заключение
Смазки класса H1 - это не роскошь для производства замороженных продуктов, а технический и регуляторный стандарт. Они решают две задачи одновременно: обеспечивают пищевую безопасность на случай следового контакта с продуктом и (при правильном выборе) сохраняют защитную пленку на подшипниках, цепях и направляющих при температурах от -40 до -70 °C.
Ключевой момент - выбирать H1-смазку не только по статусу пищевого допуска, но и по параметрам конкретного оборудования: нижней рабочей температуре (не выше -50 °C для морозильника), классу консистенции NLGI (1 или 0 для морозилок вместо стандартной 2), базовому маслу (синтетика ПАО сохранит пленку лучше) и влагостойкости (для условий частых моек и конденсата). При таком подходе оборудование работает стабильнее, снижается частота переборок и сокращается потребление смазки. Следующий шаг - подготовить техническое задание для своего поставщика смазочных материалов, указав тип узла, рабочую температуру и требование H1 + ISO 21469, и согласовать выбор смазки перед внедрением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для сучкореза обеспечит долговечность инструмента и его бесперебойную работу.
Узнайте, как выбрать и применить анаэробный герметик для химии, обеспечивающий надежную герметизацию в условиях агрессивных жидкостей.
Восстановление пластика салона автомобиля: подробное руководство по устранению царапин, скрипов и износа с помощью проверенных методов и безопасных смазок.