
Как смазать фасовочные и упаковочные машины пищевой смазкой NSF H1
На фасовочных и упаковочных линиях выбор смазки определяется одним главным фактором: вероятностью контакта смазочного материала с пищевым продуктом или упаковкой. Пищевая смазка NSF H1 предназначена именно для таких условий, где случайное, непреднамеренное попадание смазки на продукт технически неизбежно, но ее количество минимально. Это не означает, что H1 подходит для всех узлов линии одинаково - нужно точно понимать, какие точки требуют пищевого допуска, а какие могут работать с обычными индустриальными смазками. Статья разбирает, как правильно подобрать, применить и проверить соответствие NSF H1 для оборудования пищевой промышленности.
Технические специалисты, инженеры и закупщики, ответственные за оснащение фасовочного и упаковочного оборудования, часто путают допуск H1 с полной пищевой безопасностью или, наоборот, недооценивают важность сертификации. Статья даст четкие критерии выбора, покажет, где NSF H1 критичен, и как избежать типичных ошибок при картировании точек смазки.
Что означает допуск NSF H1 и когда он нужен
NSF H1 - это не класс качества смазки, а регулятивный статус, подтверждающий, что состав смазки соответствует требованиям FDA для случайного контакта с пищей.
Ключевое слово здесь - «случайный»: это означает непреднамеренное попадание смазки на продукт в ничтожных количествах, которое невозможно полностью исключить при работе фасовочной машины. Например, смазка может попасть на упаковку с брызгами воды при мойке, или капля с цепи передачи упадет рядом с продуктом, но не прямо на него.
Официальная регистрация NSF H1 означает, что производитель смазки проверил состав и производственный процесс на соответствие FDA 21 CFR 178.3570 и пищевым стандартам ISO 21469. Каждая H1-смазка получает уникальный регистрационный номер NSF - это главный признак подлинности. Простая маркировка на упаковке «food safe» или «пищевая» без регистрационного номера не означает допуск H1; это может быть просто маркетинговый термин.
Для упаковочного и фасовочного оборудования NSF H1 требуется в точках, расположенных выше или рядом с пищевой зоной: в подшипниках редукторов, цепях передачи над конвейером, направляющих рамок, которые могут соприкасаться с упаковкой. Узлы, находящиеся далеко от продукта и полностью отделенные от зоны контакта, могут работать с обычной индустриальной смазкой без NSF-статуса.
Картирование точек смазки на фасовочной и упаковочной линии
Перед выбором конкретной смазки нужно провести картирование - составить схему всех узлов, требующих смазки, и оценить риск контакта с пищей для каждого из них.
Это не сложный процесс, но его часто пропускают, что приводит либо к неоправданному использованию дорогостоящих H1-смазок везде, либо к применению обычной смазки в критичных точках.
Для каждого узла нужно ответить на три вопроса: - Может ли смазка физически достичь продукта, упаковки или поверхностей, соприкасающихся с продуктом? - Какая температура в этом узле и какова скорость движения деталей? - Требуется ли центральная подача смазки или возможно точечное нанесение?
Узлы, где NSF H1 критичен: цепные передачи над конвейером (брызги смазки могут упасть на упаковку), редукторы рядом с пищевой зоной, направляющие упаковочного модуля, подшипники дозирующих механизмов, которые расположены в непосредственной близости от продукта.
Узлы, где обычная индустриальная смазка допустима: приводы вентиляторов охлаждения (находятся выше и отделены от зоны контакта), подшипники электромоторов, удаленные от линии, редукторы в отдельном шкафу без риска миграции смазки на продукт, элементы ходовой части машины.
На практике для фасовочной машины объемом 60-100 упаковок в минуту картирование занимает 30-45 минут: нужно обойти машину, отметить все точки смазки, оценить расстояние до пищевой зоны и наличие защитных кожухов. После этого список узлов делится пополам: одна часть получает NSF H1, вторая - стандартную смазку.
NSF H1 и ISO 21469: различие и взаимодополняемость
Многие закупщики думают, что NSF H1 - это достаточный уровень пищевой безопасности.
На самом деле NSF H1 и ISO 21469 - два дополняющих друг друга стандарта, которые рекомендуется применять вместе на производстве, прошедшем HACCP-аудит или готовящемся к нему.
NSF H1 - это североамериканский стандарт регистрации, проверяющий соответствие состава смазки FDA требованиям. ISO 21469 - международный стандарт, устанавливающий гигиенические требования к формулированию, производству и применению смазок в пищевой промышленности. ISO 21469 охватывает не только состав, но и процессы производства смазки, чистоту производственного оборудования, хранение, транспортировку и документирование.
На практике это значит: смазка может иметь NSF H1, но при этом быть произведена на оборудовании, которое не соответствует ISO 21469. И наоборот, некоторые европейские производители предпочитают сертифицировать свои смазки по ISO 21469, не обращаясь за NSF H1. Однако, если ваше предприятие поставляет продукцию в США или проходит проверку по стандартам, включающим оба норматива, смазка должна иметь обе сертификации.
Для закупщика практический совет: при выборе смазки сверяют наличие регистрационного номера NSF и проверяют документацию на соответствие ISO 21469. На техническом паспорте (TDS) или сертификате смазки обе позиции должны быть указаны явно.
Параметры выбора H1-смазки: NLGI, вязкость, диапазон температур
Не все NSF H1-смазки одинаковые.
При выборе для конкретного узла фасовочной машины нужно сверять четыре ключевых параметра: класс консистенции NLGI, вязкость базового масла, рабочий температурный диапазон и тип загустителя.
NLGI-класс определяет консистенцию смазки. Для упаковочного оборудования чаще всего применяют NLGI 1 (мягкая, текучая) и NLGI 2 (средней твердости, универсальная). NLGI 1 выбирают для цепей, работающих на высоких скоростях, и для центральных систем смазки; NLGI 2 - для подшипников, редукторов и направляющих с невысокой скоростью движения.
Визкость базового масла (обычно указывается как ISO VG или SAE) влияет на температурный диапазон и способность смазки образовывать пленку. На фасовочных машинах с интенсивным циклом (повторяющиеся пуски-остановки, перепады нагрева) рекомендуют вязкость ISO VG 32–46 для подвижных узлов и ISO VG 46–68 для редукторов с нормальной нагрузкой.
Температурный диапазон - это критический параметр, который часто игнорируют. На упаковочной линии температура может колебаться: рядом с зоной герметизации или термоусадки 50–80 °C, в помещении линии фасовки 18–25 °C, на открытом воздухе в летний день до 35–40 °C. Смазка должна оставаться текучей в минимальной температуре и не стекать в максимальной. Типичный диапазон для food-machinery: от -10 °C до +60 °C или от -5 °C до +70 °C.
Тип загустителя - для NSF H1 часто используют литиевые, полиочевинные или комплексные загустители, которые не разлагаются при контакте с водой и моющими растворами (упаковочное оборудование часто моют). Силиконовые загустители выбирают для узлов с экстремальной температурой, но они дороже.
Например, для цепной передачи над конвейером фасовочной машины в помещении с нормальной влажностью подойдет NSF H1-смазка NLGI 1, ISO VG 32, температурный диапазон -10 до +60 °C с литиевым загустителем. Для подшипников редуктора с периодическим нагревом - NLGI 2, ISO VG 46, -5 до +70 °C, полиочевинный загуститель.
Применение NSF H1 на практике: нанесение и контроль
Правильное нанесение смазки - не менее важно, чем выбор правильного продукта.
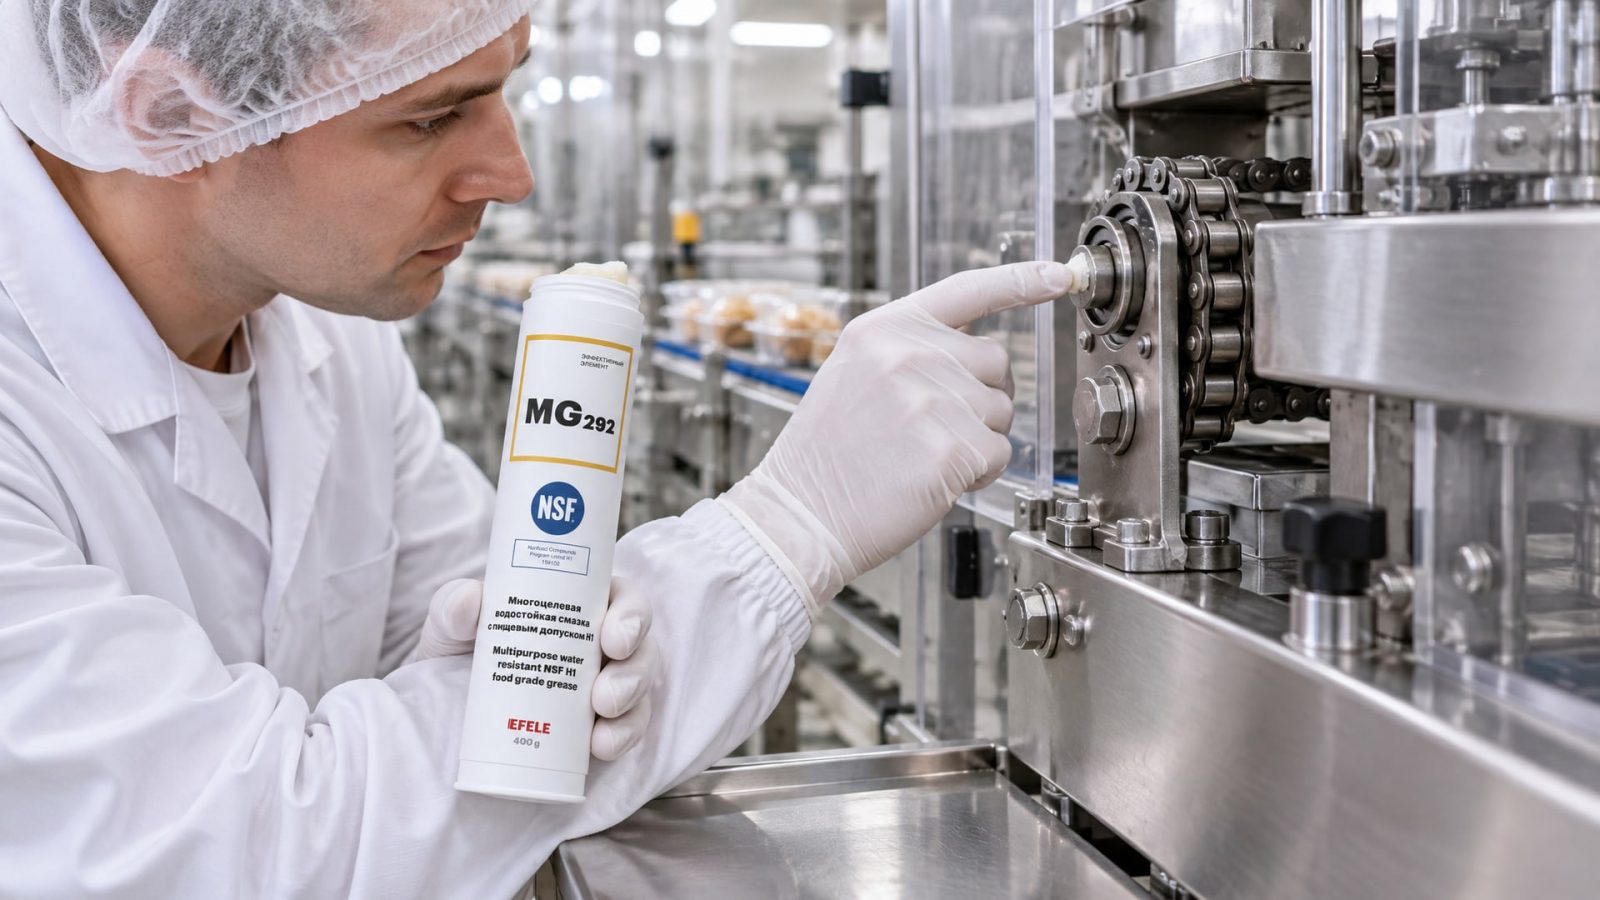
На фасовочном оборудовании часто ошибаются, нанося смазку слишком обильно, что приводит к ее миграции на продукт и упаковку.
Смазку наносят тонкой пленкой, ровно столько, чтобы покрыть рабочую поверхность и заполнить зазоры между деталями. Для подвижных узлов (цепи, направляющие) достаточно нескольких капель на каждый погонный метр длины цепи; для подшипников - капля размером с горошину в каждый зазор. После нанесения смазка впитывается в пористую структуру накатки или встраивается в зазор, а ее излишки удаляют после первых оборотов машины чистой ветошью.
Для центральных систем смазки (встречаются на крупных упаковочных линиях) используют специальные дозаторы, которые автоматически подают нужное количество смазки в узлы по расписанию. При этом смазка поступает мелкими порциями через тонкие трубки, что исключает избыток. На таких линиях важно регулярно проверять, не забилась ли система и поступает ли смазка с нужной периодичностью.
Контроль проводят визуально: после очередной подачи смазки в узел должна быть видна тонкая масляная пленка, но без скоплений и подтеков. Если смазка стекает или капает - это признак избытка или неправильно выбранной консистенции (слишком мягкая для этого узла).
Для высоконагруженных узлов фасовочного оборудования, работающего во влажной среде с периодической мойкой, закупщики часто выбирают водостойкую многоцелевую смазку EFELE MG-292 с допуском NSF H1. Ее состав обеспечивает защиту от влаги и сохранение смазывающих свойств при перепадах температур, что критично для машин в пищевом цехе.
Типичные ошибки при выборе и применении NSF H1
Первая и самая частая ошибка - использование обычной индустриальной смазки вместо NSF H1 в критичных точках.
Закупщик может подумать, что разница в цене (H1-смазка на 30–50 % дороже обычной) не оправдана, если контакт с пищей «маловероятен». Однако при проверке HACCP или во время аудита пищевого контроля такое нарушение выявляется немедленно и может привести к штрафу или даже изъятию партии продукции.
Вторая ошибка - покупка смазки только по названию «food grade» без проверки регистрационного номера NSF. На рынке есть много дешевых аналогов, которые продаются под этикеткой «пищевая смазка», но не имеют официальной регистрации. Единственный способ проверки - запросить у поставщика сертификат NSF с регистрационным номером; этот номер можно перепроверить на сайте NSF.
Третья ошибка - выбор одной универсальной H1-смазки для всех узлов машины. Как уже упоминалось, разные узлы требуют разных NLGI и вязкости. Использование NLGI 3 (слишком твердой) для цепи приведет к ее прерывистому смазыванию и износу; NLGI 0 (слишком мягкая) для редуктора - к вытеканию смазки и загрязнению.
Четвертая ошибка - путаница между допусками NSF. H1 подходит для случайного контакта, но не для прямого нанесения на пищу. Для узлов, где смазка постоянно соприкасается с продуктом (например, в дозирующих механизмах с открытым доступом), требуется совершенно другой класс -3H. Подмена H1 на 3H или наоборот может создать проблемы на аудите и с документацией.
Пятая ошибка - игнорирование температурного диапазона при выборе. Если смазка рассчитана на диапазон -10 до +60 °C, а машина работает рядом с зоной сварки или теплового запечатывания упаковки, где температура доходит до 75 °C, смазка начнет окисляться и теряет свои свойства. Нужно выбирать запас по температуре и не жалеть денег на смазку с диапазоном до +80 °C, если на машине есть теплые точки.
Часто задаваемые вопросы
Какая разница между NSF H1 и обычной индустриальной смазкой?
NSF H1 имеет официальную регистрацию, подтверждающую соответствие FDA требованиям для случайного контакта с пищей. В составе исключены вредные вещества, запрещены канцерогенные углеводороды и тяжелые металлы. Обычная смазка не проходит такую проверку и может содержать вещества, которые в пищевой промышленности недопустимы. Для фасовочного оборудования рядом с продуктом NSF H1 обязательна.
Можно ли использовать одну NSF H1-смазку для цепи, подшипников и редуктора?
Нет, нужно картировать узлы и выбирать смазку под каждый тип. Цепи требуют более жидкую смазку (NLGI 1), подшипники - среднюю (NLGI 2), редукторы - иногда более вязкую. Использование универсальной NLGI 2 на все может привести к неправильному смазыванию и ускоренному износу. Сверяйте спецификацию машины или консультируйтесь с производителем оборудования.
Как проверить, что смазка действительно имеет допуск NSF H1?
Запросите у поставщика сертификат NSF с регистрационным номером (обычно в формате NSF H1 № XXXXX). Перепроверьте номер на официальном сайте NSF в разделе «Нищевые компоненты» - там хранится база всех зарегистрированных смазок. На упаковке смазки также должна быть указана информация о регистрационном номере; простая надпись «food grade» без номера - недостаточна.
Нужна ли NSF H1 для упаковочной машины в помещении, закрытом от посторонних, если контакт с пищей исключен?
Если машина находится в отдельном помещении без пищевого производства поблизости и риск контакта технически исключен (например, это завод по производству упаковки, а не пищевой цех), то обычная смазка допустима. Однако при сборке или ремонте машины на пищевом предприятии рекомендуется использовать NSF H1, чтобы избежать возможного загрязнения при ненароком контакте и упростить сертификацию оборудования.
Какая консистенция NSF H1-смазки подходит для силиконовой смазки с пищевым допуском?
Силиконовые H1-смазки обычно доступны в NLGI 1–2 и используются для узлов с экстремальной температурой (от -40 до +150 °C). Они дороже минеральных аналогов, но не требуют замены при сезонных перепадах температур. Для типичной упаковочной машины в пищевом цехе достаточно минеральной H1-смазки; силиконовую выбирают только если температурный диапазон выходит за норму.
Заключение
Выбор и применение пищевой смазки NSF H1 для фасовочного и упаковочного оборудования требует четкого понимания различий между допусками, точного картирования узлов и соответствия параметрам машины. NSF H1 - это не просто пищевая смазка, это регулятивный статус, подтверждающий безопасность при случайном контакте с пищей в соответствии с FDA и ISO 21469. Каждая точка на машине нуждается в своей смазке: одни узлы требуют NSF H1, другие работают с обычной индустриальной смазкой. Главное - не гадать, а проверить регистрационный номер NSF, сверить температурный диапазон и NLGI-класс с требованиями производителя оборудования.
Начните с картирования вашего оборудования: обойдите машину, отметьте все точки смазки, оцените риск контакта с пищей и определите, какие узлы критичны. После этого составьте спецификацию для закупки: укажите требуемый NLGI, вязкость, температурный диапазон и обязательное наличие регистрационного номера NSF. При работе с поставщиком требуйте сертификат на каждую партию и проверяйте регистрационный номер - это займет пять минут, но защитит ваше предприятие от проблем при проверке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно осуществлять контроль концентрации СОЖ в станке без использования рефрактометра, обеспечивая стабильность процесса.
Разберитесь, почему СОЖ пенится, и узнайте, как быстро устранить эту проблему, чтобы избежать потерь и повреждений оборудования.
Узнайте, чем смазать контакты автомобиля, чтобы защитить их от окисления и влаги, продлить срок службы электрических соединений.