
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Качество нанесения анаэробного фиксатора проверяют по нескольким признакам: состоянию резьбы перед сборкой, равномерности распределения состава и удерживающей способности соединения после полного отверждения. Одного осмотра недостаточно: отсутствие пропусков подтверждает нанесение, но не гарантирует, что состав полимеризовался и обеспечил требуемый момент отвинчивания.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые настраивают или проверяют сборочный процесс. Разберем, как организовать проверку нанесения фиксатора резьбы, какие дефекты искать, когда проводить механические испытания и как использовать УФ-контроль.
Как подготовить резьбу к проверке нанесения фиксатора
Контроль начинается до нанесения состава.
Масло, грязь, остатки старого герметика и промывочной жидкости могут помешать полимеризации. Поэтому резьбу очищают от загрязнений, обезжиривают и высушивают. Простое удаление пыли сухой ветошью не заменяет полноценную очистку и обезжиривание.
После подготовки оценивают состояние поверхности и соблюдение последовательности операций. Влага и остатки моющих жидкостей способны увеличить время отверждения и привести к неполному формированию соединения. Если после обезжиривания поверхность успела загрязниться снова, нанесение лучше не продолжать, пока ее не подготовят повторно.
В одном из рабочих ориентиров состав наносят в течение 15-30 минут после обезжиривания. Это помогает снизить риск повторного загрязнения, но конкретный интервал для производственного процесса следует сверять с инструкцией к выбранному составу и внутренней процедурой контроля.
Для контроля удобно фиксировать не только результат осмотра, но и соблюдение этапов подготовки: удаление загрязнений, обезжиривание, сушку и время между очисткой и нанесением. Если соединение не набрало требуемую прочность, такая запись помогает отделить ошибку нанесения от проблем с подготовкой поверхности или выдержкой.
Что проверить до сборки
Нет ли на резьбе грязи, масла и остатков старого состава.
Удалены ли промывочные жидкости и влага.
Высушена ли поверхность перед нанесением.
Не превышен ли установленный интервал между обезжириванием и нанесением.
Визуальный контроль нанесения анаэробного фиксатора
После нанесения проверяют, равномерно ли состав распределен по рабочей зоне резьбы.
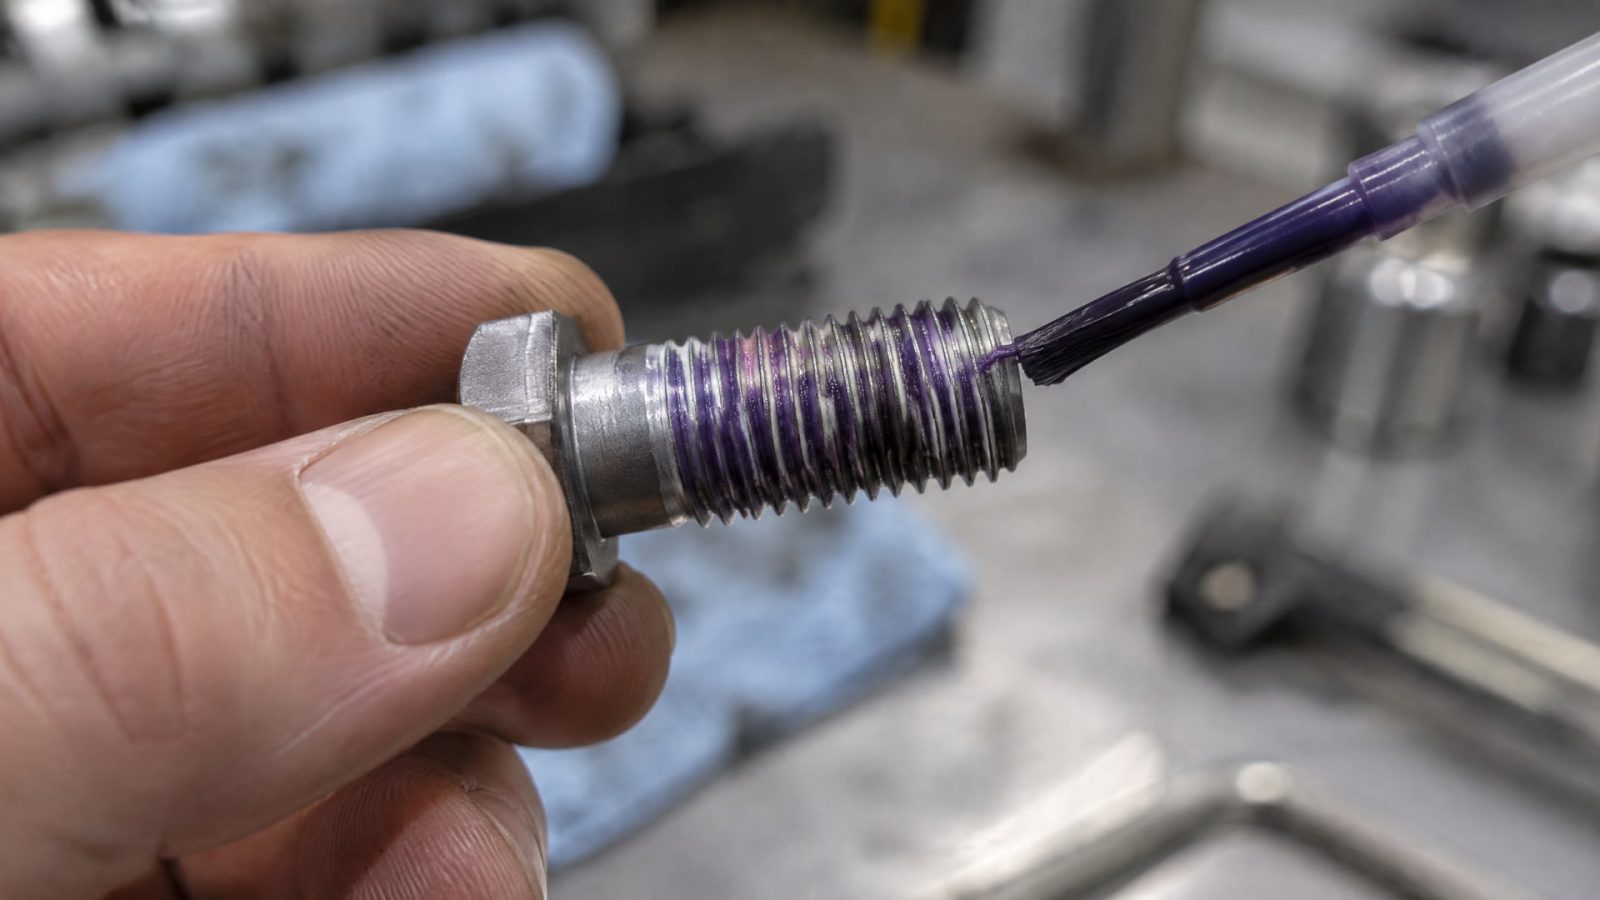
Ищут пропуски, комки и пузыри, оценивают заполнение витков. Если фиксатор нанесен неравномерно или не попал в зону сопряжения, часть резьбовой пары может остаться без состава.
Место нанесения зависит от конструкции соединения. В сквозном отверстии состав наносят на участок, где болт и гайка фактически соприкасаются после затяжки. В глухом отверстии его распределяют по внутренней резьбе в направлении дна, чтобы заполнить зазор по рабочей длине. Ошибка в выборе зоны может дать видимый след на резьбе, но оставить без покрытия нужный участок сопряжения.
Небольшие следы состава после сборки сами по себе не доказывают, что его нанесли слишком много. И наоборот, отсутствие видимых следов у зоны контакта может указывать на риск недостаточного нанесения. Поэтому осмотр после сборки сопоставляют с тем, как состав наносили до сборки, а не используют как единственный критерий.
Если состав флуоресцирует под УФ-светом, этот признак можно использовать для операционного контроля: он помогает быстрее выявить пропуски. Но флуоресценция показывает наличие состава в контролируемой зоне, а не степень отверждения и не удерживающую способность резьбовой пары. Для этого нужны отдельные испытания после выдержки.
Как проверять результат на разных этапах
До сборки: оценить непрерывность нанесения и заполнение рабочей зоны резьбы.
После сборки: проверить наличие следов у зоны сопряжения, учитывая, что их отсутствие означает риск недонанесения, а не доказанный дефект.
При УФ-контроле: сверить покрытие рабочей зоны, если выбранный состав флуоресцирует.
Как проверить качество фиксации после отверждения
Визуальная проверка не подтверждает итоговую удерживающую способность.
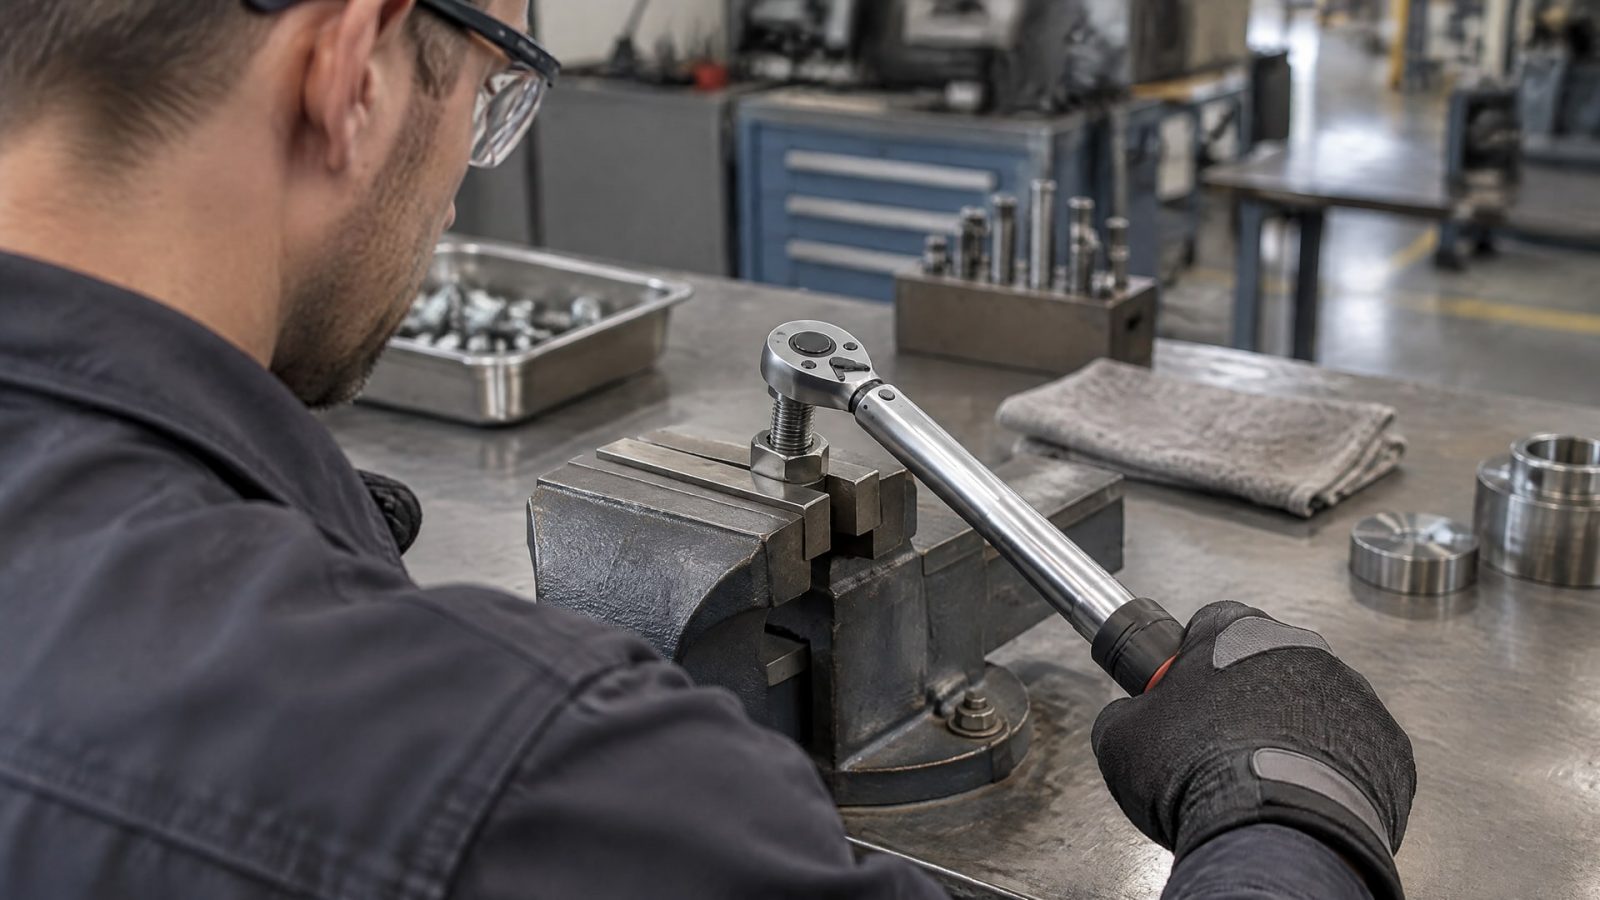
Для ее оценки на образцах измеряют момент отвинчивания или ослабления после полного отверждения. В качестве базового ориентира в материалах по контролю указана выдержка 24 часа при температуре около 22-23 °C. Преждевременное испытание может дать ложный вывод, поскольку состав еще не успел отвердеть.
Для испытаний резьбовых пар применяют методику, соотносимую с ISO 10964; ISO 16047 упоминается для контроля фиксирующей способности. Какой именно стандарт и критерии приемки использовать на конкретном производстве, определяют с учетом технических условий и процедуры контроля. Универсальных значений момента отвинчивания для всех составов и соединений в этих данных нет, поэтому численный порог нельзя назначать без требований к изделию и выбранному фиксатору.
Для отдельных методик приводится ускоренная выдержка 30 минут при 120 °C. Ее нельзя автоматически считать заменой обычного режима: применимость ускоренного испытания должна быть предусмотрена конкретной процедурой. Результаты образцов оценивают относительно установленного критерия приемки, а не по одному факту, что соединение удалось отвернуть.
Механическую проверку проводят на образцах, подготовленных и собранных по контролируемой процедуре. Момент на уже отвержденном производственном узле повторно не проверяют, если приложение усилия может разрушить сформированную фиксацию. Для такой проверки используют отдельные контрольные образцы.
Дефекты фиксации резьбы: причины и признаки
Недостаточная фиксация может быть связана с несколькими этапами процесса.
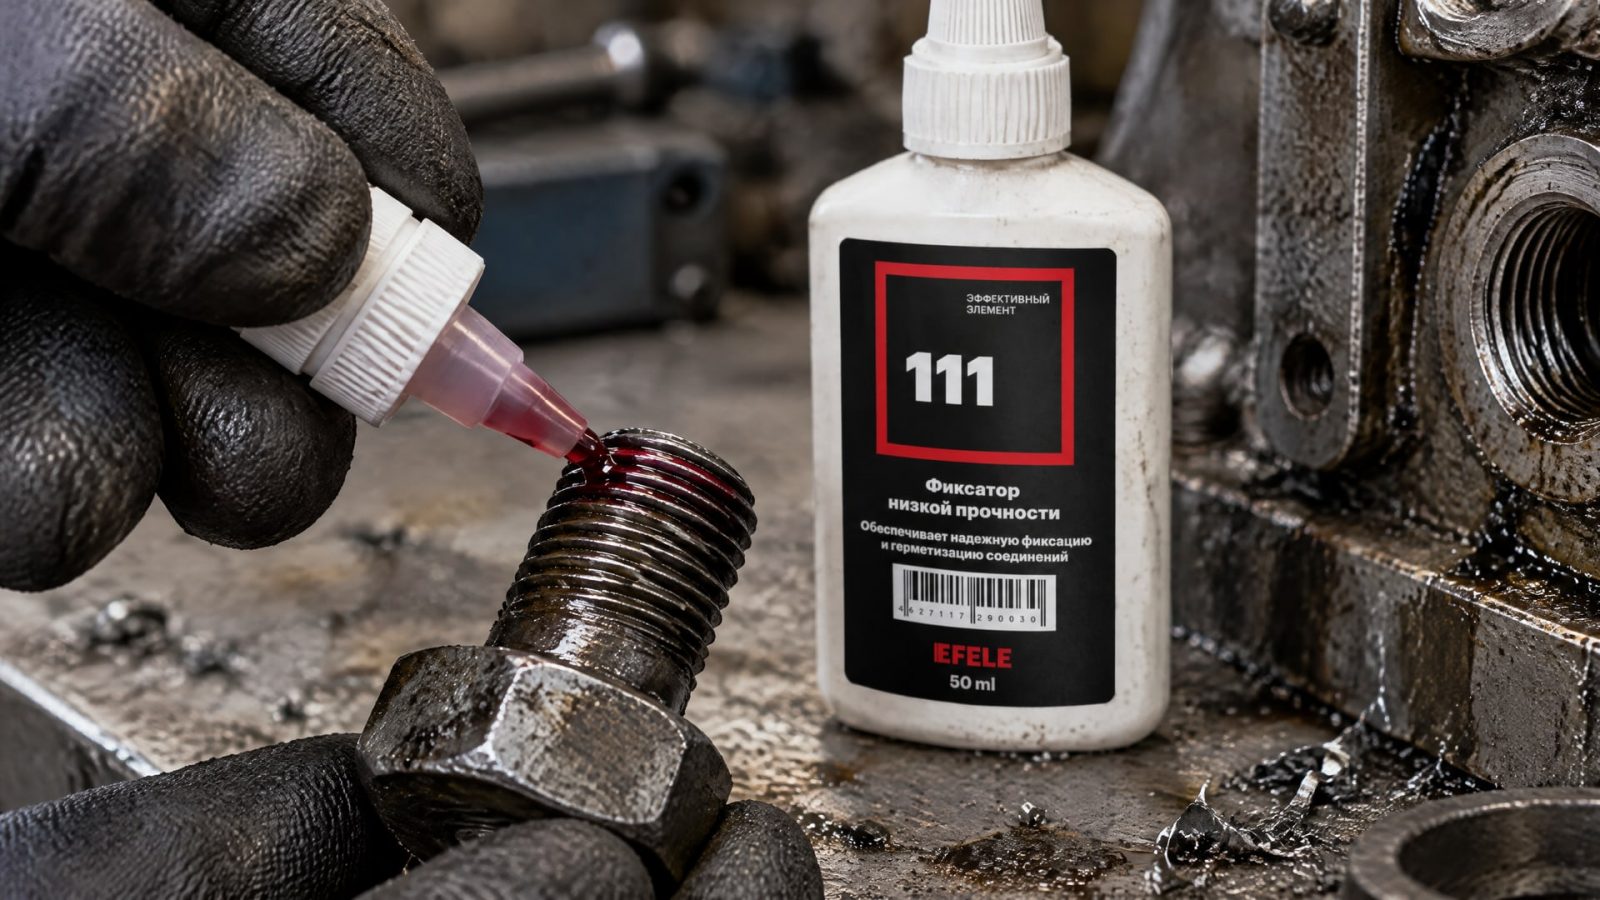
Если состав нанесли с пропусками или не на ту зону, часть резьбовой пары останется без покрытия. Если на поверхности сохранились масло, грязь или влага, отверждение может замедлиться или пройти не полностью. Если соединение проверили слишком рано, результат не отражает окончательную удерживающую способность.
При разборе дефекта сопоставляют записи о подготовке поверхности, визуальный результат до сборки и условия выдержки. Отдельно проверяют, подходила ли схема нанесения для сквозного или глухого отверстия. Такой порядок помогает не сводить все случаи к одной причине и не менять настройки процесса без подтверждения.
В соединениях, где после сборки проявляются последствия вибрации, фреттинга или холодного пуска, важно различать сам симптом и причину. Вымывание состава, недостаточная фиксация и загрязнение поверхности требуют разных проверок. Если для узла предусмотрен фиксатор низкой прочности, качество нанесения EFELE 111 контролируют визуально и на образцах по моменту откручивания после полного отверждения; при этом результат механического испытания сопоставляют с требованиями к конкретному соединению.
Что включить в разбор несоответствия
Есть ли пропуски, комки или пузыри на рабочей зоне резьбы.
Провели ли очистку, обезжиривание и сушку до нанесения.
Нанесли ли состав на участок фактического контакта резьбовой пары.
Выдержали ли соединение до полного отверждения.
Не нарушила ли проверка момента фиксацию уже собранного узла.
Как выстроить методы контроля фиксаторов резьбы на линии
Для производственного процесса полезно разделить контроль на три этапа: входной, операционный и итоговый.
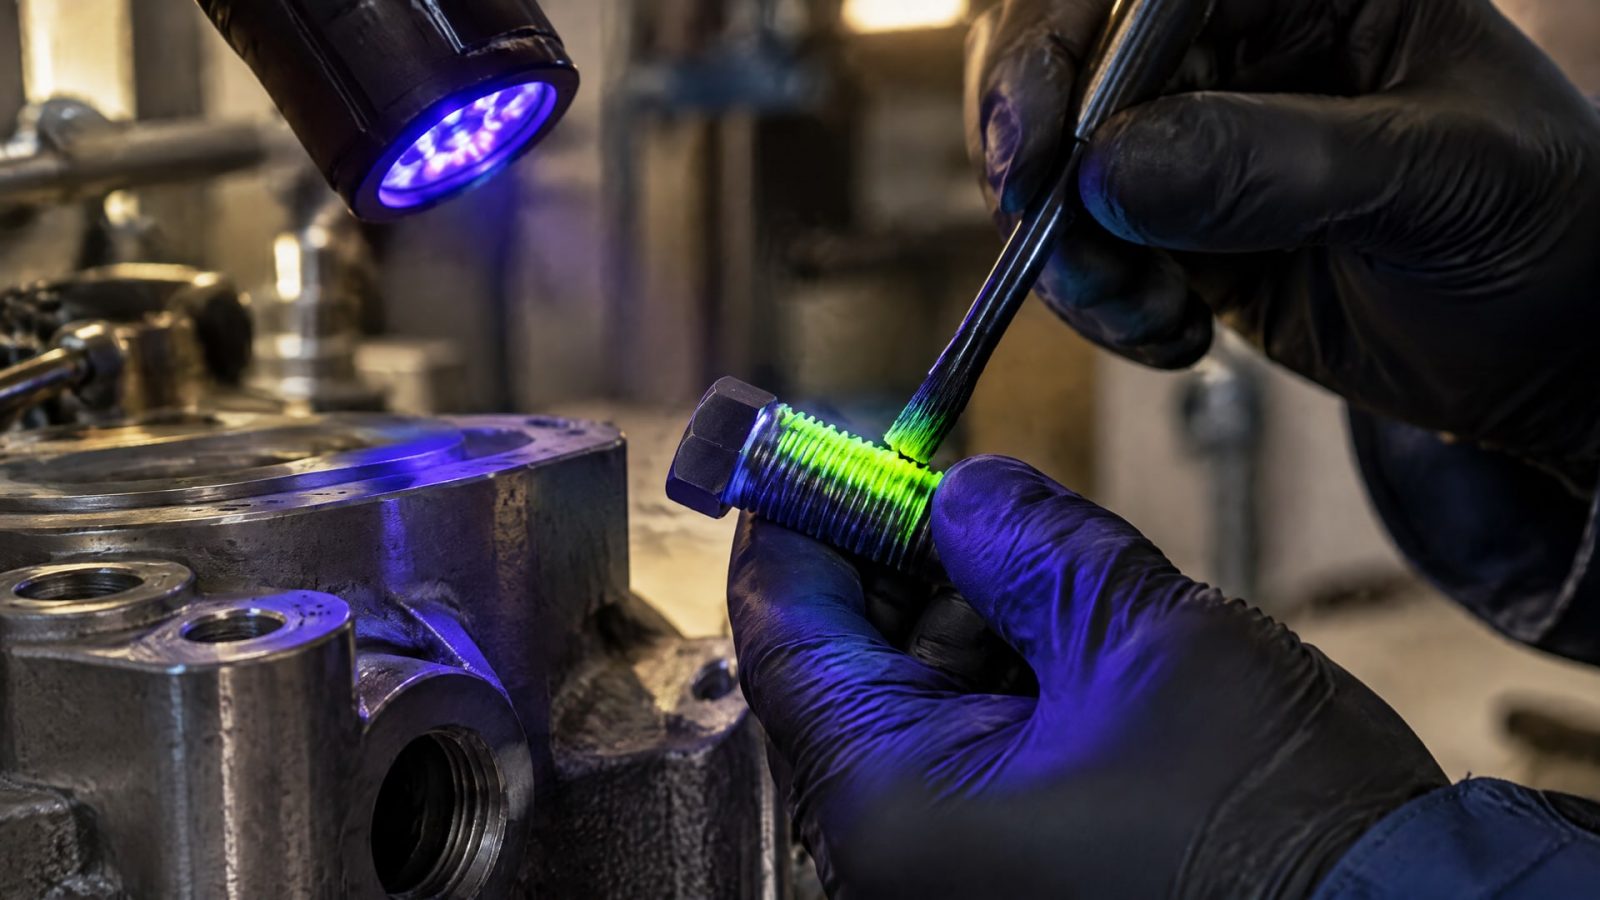
На входном проверяют подготовку поверхности. Операционный включает осмотр нанесения и, если состав флуоресцирует, УФ-контроль. Итоговый оценивает момент отвинчивания на образцах после выдержки по установленной процедуре.
В рабочей инструкции следует указать, где наносить состав для сквозных и глухих отверстий, какие признаки проверять до сборки и какой режим выдержки применять. В ней же фиксируют метод испытания и критерии приемки, если они заданы техническими условиями. Конкретные значения момента отвинчивания и допустимые отклонения без таких требований не назначают.
Для контроля партии или смены используют образцы, подготовленные тем же способом, что и производственные соединения. Так можно проверить не только факт нанесения, но и результат после отверждения, не подвергая риску готовый узел. При необходимости процедуру привязывают к ISO 10964 или ISO 16047 в соответствии с назначением испытания и принятой на предприятии документацией.
Такой порядок позволяет разделить разные виды несоответствий: пропуски при нанесении, загрязнение резьбы, нарушение выдержки и недостаточный результат механического испытания. Если обнаружен дефект, сначала сверяются с записями о подготовке, нанесении и отверждении, а затем корректируют конкретную операцию.
Часто задаваемые вопросы
Можно ли проверить фиксатор сразу после затяжки?
Нет. Проверка до полного отверждения не показывает итоговую удерживающую способность и может дать ложный результат. Для контрольных образцов в качестве базового режима указаны 24 часа при температуре около 22-23 °C. Другие режимы применяют только тогда, когда их предусматривает процедура испытаний.
Достаточно ли УФ-контроля для приемки соединения?
Нет. УФ-контроль помогает увидеть, куда попал флуоресцирующий состав, и обнаружить пропуски. Он не подтверждает, что фиксатор полностью отвердел или обеспечивает требуемый момент отвинчивания. Поэтому результат визуальной проверки дополняют механическим испытанием контрольных образцов после выдержки.
Если после сборки виден фиксатор, значит его нанесли слишком много?
Не обязательно. Небольшие следы состава у зоны сопряжения могут присутствовать после сборки. Оценивают не только их количество, но и равномерность нанесения до сборки, заполнение рабочей зоны и результат испытания образцов. Отсутствие видимых следов тоже требует внимания: оно может указывать на недонанесение.
Нужно ли повторно проверять момент на готовом соединении?
Не следует проверять момент на отвержденном производственном узле, если такая операция может повредить сформированную фиксацию. Механические испытания проводят на отдельных контрольных образцах, подготовленных и собранных по той же процедуре. Критерии приемки задают технические условия или внутренняя методика контроля.
Заключение
Качество нанесения анаэробного фиксатора проверяют по подготовке резьбы, непрерывности покрытия, правильности зоны нанесения и результату испытания момента отвинчивания после полного отверждения. Визуальный и УФ-контроль выявляют пропуски, а механическое испытание образцов помогает оценить удерживающую способность соединения.
Следующий шаг для производства - описать в рабочей инструкции подготовку поверхности, схему нанесения, выдержку и способ испытания контрольных образцов. Критерии момента отвинчивания следует брать из требований к конкретному соединению и принятой процедуры, не заменяя их оценкой «на глаз».
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку без аллергенов для оборудования на производстве детского питания, учитывая допуски и требования HACCP.
Узнайте, как правильно хранить анаэробный герметик, чтобы сохранить его срок годности и эффективность. Советы по приемке и использованию.
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная или химическая обработка. Выбор метода для инженеров и техспециалистов.