
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и способы их избежать
Анаэробные составы - мощный инструмент для фиксации резьбовых соединений, герметизации фланцев и вал-втулочных узлов, но работают они только при соблюдении несложных правил. Большинство проблем, когда фиксатор не работает или герметик не держит давление, связаны не с качеством материала, а с ошибками подготовки поверхности, неправильным выбором места нанесения и нарушением времени отверждения. Статья разбирает реальные ошибки, которые допускают инженеры и снабженцы, и показывает, как их избежать.
Почему чистота поверхности - первый и главный фактор
Анаэробные фиксаторы и герметики отверждаются в результате химической реакции, инициируемой контактом с металлом в отсутствие воздуха.
Если поверхность грязная или покрыта маслом, масло создает барьер между составом и металлом. Реакция либо не начинается, либо идет крайне медленно и неполно. Результат - соединение слабеет, герметик подтекает, фиксатор теряет прочность.
Перед нанесением резьба или фланец должны быть очищены от остатков масла, СОЖ, старого герметика и грязи. Для этого используют обезжиривающие растворы или механическую чистку. После механической чистки поверхность нужно протереть тряпкой и дать ей высохнуть - влага тоже замедляет отверждение, хотя и менее критично, чем масло.
На производствах закупщики часто сталкиваются с проблемой: крепеж поступает со слоем консервирующего масла или смазки. Если его не очистить перед сборкой с фиксатором, работа будет неудачной. Дешевле потратить две минуты на обезжиривание, чем переделывать узел через неделю.
Как правильно наносить анаэробный герметик на резьбу
Зона нанесения - это не вся резьба целиком, а место, где витки болта и гайки реально войдут в контакт после затяжки.
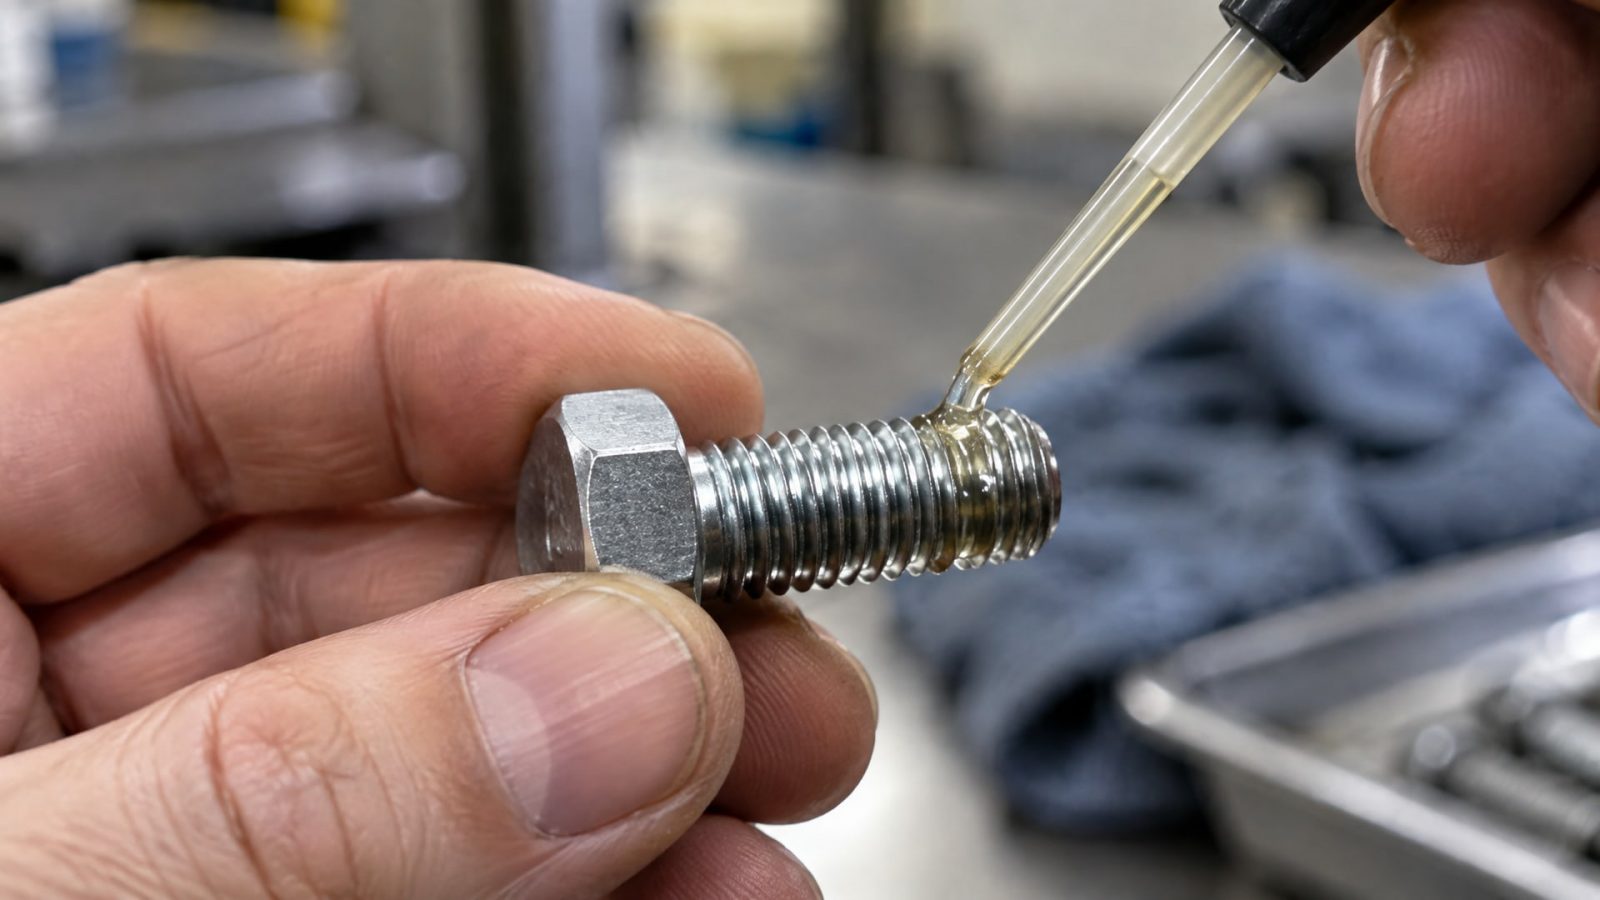
Анаэробный фиксатор отверждается только между витками в зазоре, где нет воздуха. Если нанести состав на винты, которые не встретятся в соединении, эта часть так и останется жидкой - воздух помешает отверждению.
Для резьбовых фиксаторов правило простое: нанесите несколько капель на наружную резьбу болта, начиная со второго-третьего витка от торца, или нанесите состав во внутреннюю резьбу гайки в зоне, где она будет соприкасаться с витками болта. При сборке состав распределится в зазоре между витками.
Для резьбовых герметиков (фум-лент с анаэробным связующим) наносят полосу на наружную резьбу, отступив один-два витка от торца трубы. Это предотвращает попадание состава в систему трубопровода и появление утечек в неожиданных местах.
Нельзя заполнять весь корень резьбы с запасом. Избыток выдавливается при затяжке, загрязняет инструмент и может помешать правильной сборке. Тонкий слой работает лучше, чем толстый.
Влияние типа металла на отверждение и выбор активатора
Активные металлы - сталь, чугун, латунь, медь - содержат ионы, которые ускоряют полимеризацию анаэробных составов.
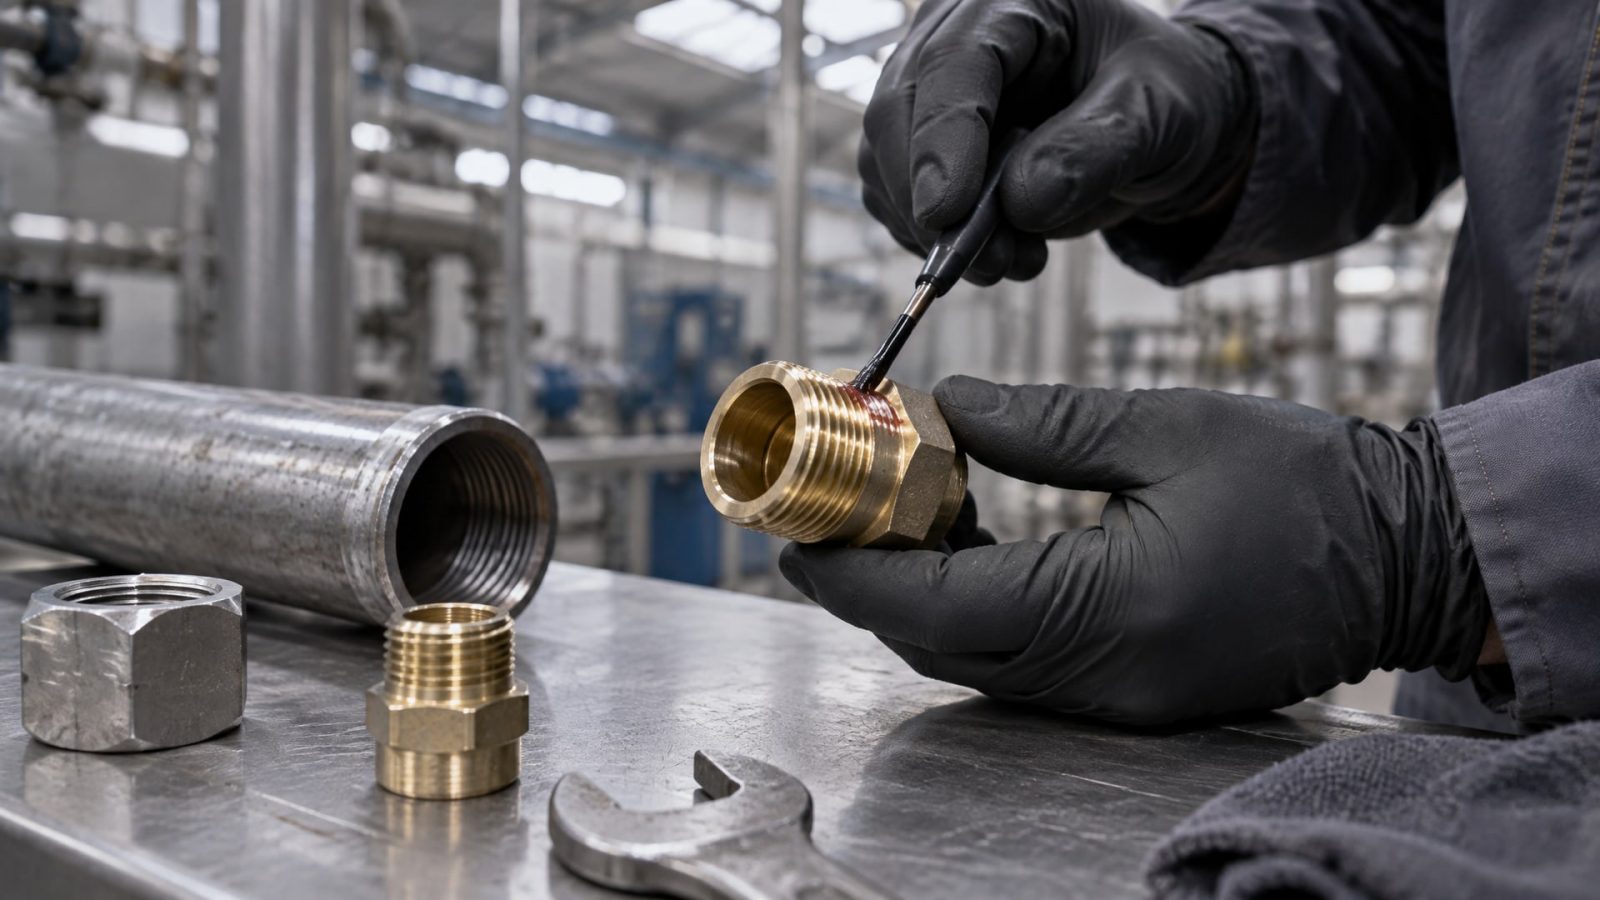
На них фиксатор отверждается быстро: на латуни менее 15 минут, на углеродистой стали до 60 минут. Закупщик предпочитает быстрое отверждение, потому что узел раньше готов к использованию.
Пассивные металлы - нержавеющая сталь, оцинкованное покрытие, анодированный алюминий, хромирование, никелирование - не содержат доступных ионов. На них анаэробный состав отверждается в два-три раза медленнее или может вообще не отвердеть. На высоколегированной нержавейке время отверждения может превышать 180 минут.
Для ускорения отверждения на пассивных металлах применяют активаторы (праймеры). Активатор наносят на поверхность перед составом - это дает недостающие ионы для запуска реакции и сокращает время ожидания с часов до минут.
На практике инженеры часто игнорируют активатор, рассчитывая на терпение. Результат предсказуем: соединение ослабевает, герметик подтекает, в цехе начинается спешка и переделка. Правило простое: если поверхность пассивная и нужна быстрая готовность узла, используйте активатор.
Время отверждения: от handling strength к полному cure
Анаэробные составы отверждаются в две фазы.
Первая - handling strength (рабочая прочность), когда соединение схватывается достаточно, чтобы его можно было транспортировать или слегка нагружать. Это происходит за 10–30 минут на активных металлах при комнатной температуре. Вторая - full cure (полное отверждение), когда материал набирает всю расчетную прочность, химстойкость и герметичность. Это занимает примерно 24 часа.
Главная ошибка: считать, что после handling strength можно немедленно подавать давление или включать станок. На фланцевых герметиках это критично. После прекращения выделения летучих и схватывания пленка еще не имеет полной герметичности к высоким давлениям и агрессивным средам. Для испытаний на давление, для работы с кислотами и щелочами, для тепловых циклов нужно дождаться полного отверждения.
На практике технические специалисты часто запускают оборудование через два-три часа после сборки, потому что узел выглядит твердым. При этом соединение может потечь под нагрузкой или при контакте с агрессивной средой. Простой способ избежать проблемы - проверить техдокументацию продукта (TDS) и выдержать указанный cure time перед запуском в реальных условиях.
Размер зазора и выбор подходящей марки состава
Анаэробные герметики работают в ограниченном диапазоне зазоров.
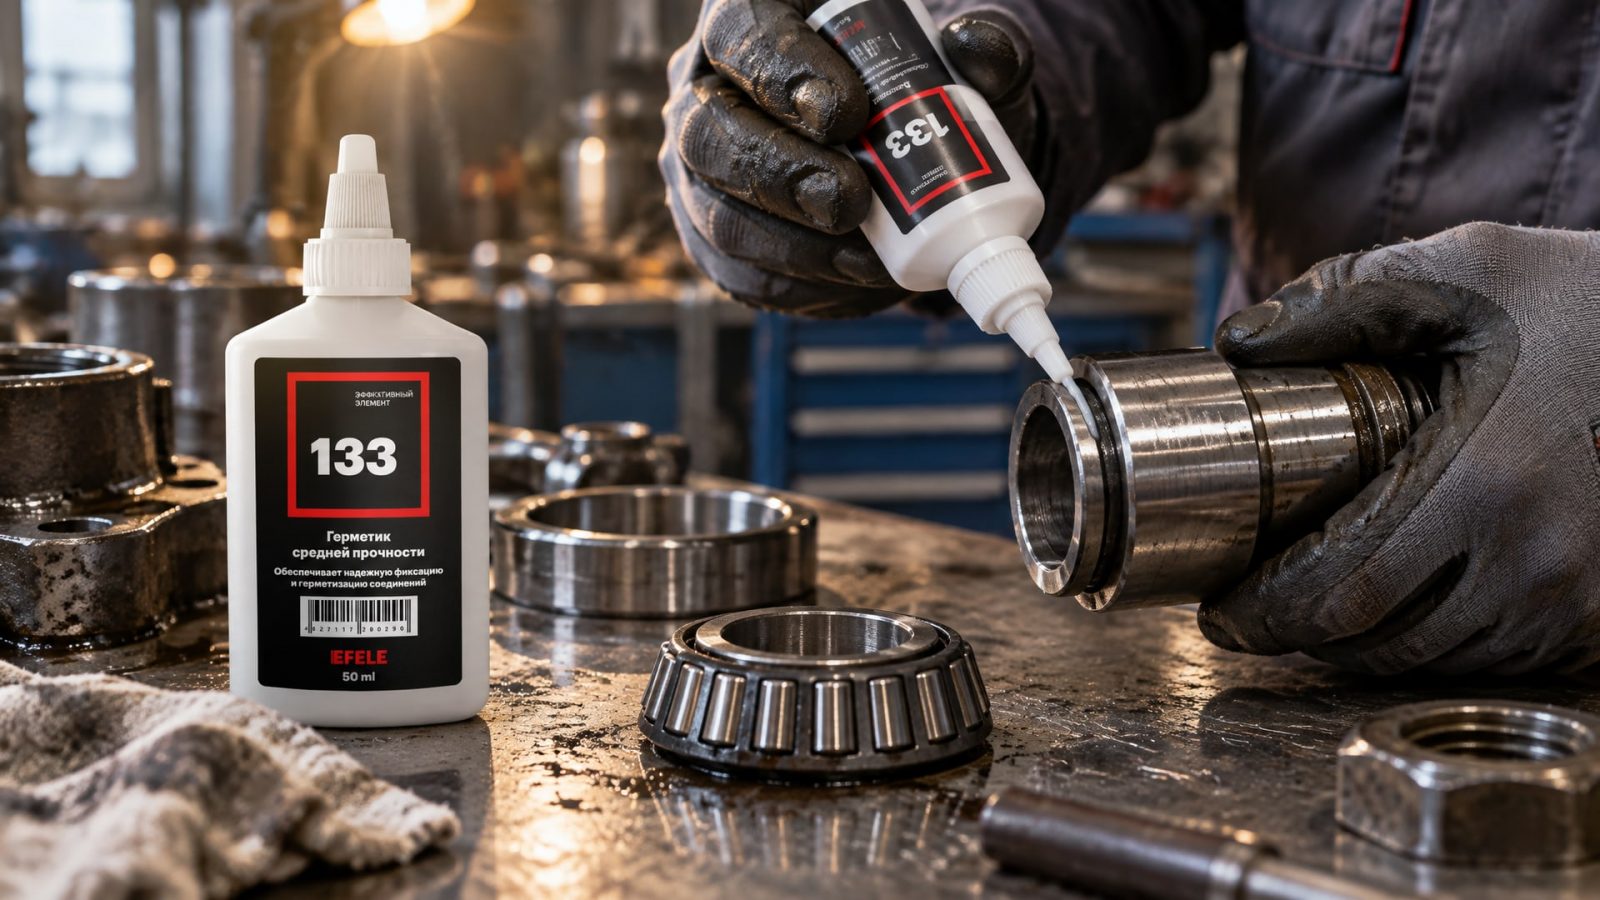
Для большинства общих фланцевых составов рабочая пригодность сохраняется при зазорах до примерно 0,25 мм. Если зазор больше, состав просто вытекает или не затвердевает полностью. Если зазор меньше (плотное соединение без зазора), состав вообще не попадает в критические места и не герметизирует.
На производстве это означает, что перед герметизацией фланца нужно убедиться, что поверхности ровные и не имеют раковин, задиров или глубокого ржавления. Старые прокладки и остатки герметика нужно удалить полностью, иначе они создадут неровность и путь для утечки.
Для разных типов соединений выпускают разные марки: для резьбы - более текучие, для фланцев - более густые. Используя не ту марку, вы получаете либо вытекание, либо неполное заполнение. EFELE 133 разработана для вал-втулочных соединений с зазорами в этом диапазоне, с теплостойкостью до повышенных температур - применяется на узлах, где важна надежность при вибрации и температурных циклах.
Ошибки при герметизации фланцевых соединений
Фланцевые герметики работают совсем не так, как прокладки.
Состав не заменяет обслуживание поверхности, а дополняет его. Типичные ошибки:
Наносить герметик поверх грязных поверхностей или ржавчины. Результат: пленка держится ненадежно, герметичность не достигается.
Оставлять твердые остатки старого герметика между фланцами. Они создают линии утечки, через которые новый герметик выдавливается при давлении.
Затягивать болты крест-накрест за один проход с максимальным усилием. Правильно - затягивать в несколько этапов крест-накрест, постепенно увеличивая усилие. Это равномерно распределяет герметик по зазору.
Использовать чрезмерное количество состава. Избыток выдавливается при затяжке и загрязняет фланец и инструмент. Оптимально - тонкая непрерывная полоса по периметру.
Вводить фланцевое соединение в работу сразу после сборки, без ожидания полного отверждения. При наличии давления, вибрации или температурных скачков герметик может не выдержать.
Активаторы: когда и как их использовать
Активатор - это праймер на основе металлических ионов или иных ускорителей полимеризации.
Его наносят тонким слоем на поверхность перед анаэробным составом. В течение нескольких минут активатор испаряется, оставляя на поверхности слой, который инициирует отверждение анаэробного состава.
Активаторы нужны в следующих случаях:
Нержавеющая сталь, оцинковка, хромирование, никелирование - пассивные покрытия.
Холодные условия (ниже 10 °C), когда естественная реакция идет очень медленно.
Необходимо сократить время ожидания (handling strength нужна в течение нескольких минут).
Материал, на котором анаэробный состав исторически дает нестабильные результаты.
Активаторы наносят экономно - одна легкая обработка достаточна. Нельзя наносить активатор поверх анаэробного состава (реакция пойдет в неправильном месте), а также использовать его просто ради спешки на активных металлах. Отверждение и так будет достаточно быстрым.
Часто задаваемые вопросы
Почему анаэробный фиксатор не отверждается на мою резьбу?
Скорее всего, поверхность грязная или покрыта маслом. Очистите резьбу обезжиривающим раствором или механически, высушите и повторите нанесение. Если это нержавейка или оцинковка, используйте активатор. Проверьте, что зазор между витками достаточен - в абсолютно герметичном соединении без щели состав не отверждается.
Можно ли применять анаэробный герметик при минусовых температурах?
При температурах ниже 10 °C отверждение замедляется значительно. На пассивных металлах при морозе состав может вообще не отвердеть. Используйте активатор или перенесите сборку в теплое помещение. Для холодного климата выбирайте составы с добавками для низких температур.
Сколько времени ждать между сборкой фланца и включением под давление?
Даже если соединение схватилось на ощупь (handling strength за 10–30 минут), для высокого давления, вибрации или агрессивных сред подождите 24 часа. Полное отверждение гарантирует надежность. Если спешить, герметичность может потеряться в первые часы работы.
Насколько много анаэробного состава нужно наносить?
Минимум достаточен. На резьбу - несколько капель в зону соприкосновения витков. На фланец - тонкая непрерывная полоса по периметру. Избыток выдавливается, загрязняет соединение и не улучшает результат. Главное - чтобы состав попал в критическую зону, где нет воздуха.
Какой активатор выбрать, если я не знаю тип поверхности?
Если вы сомневаетесь, используйте универсальный активатор - он работает на всех типах металлов и не повредит даже активным поверхностям. Время ожидания сократится, и вы избежите потенциальных проблем с отверждением.
Заключение
Анаэробные фиксаторы и герметики работают надежно и предсказуемо, если соблюдать несложные правила: очищать и обезжиривать поверхность перед нанесением, выбирать место нанесения в зоне реального контакта, учитывать тип металла и, при необходимости, использовать активатор, не спешить с нагрузкой и давлением до полного отверждения. Большинство отказов - результат именно этих ошибок, а не недостатков материала. Перед критичными соединениями проверьте техдокументацию продукта, убедитесь в чистоте поверхности и выдержите положенное время отверждения. Инженеры и закупщики, которые следуют этим правилам, редко сталкиваются с вторичными сборками и переделками. Следующий шаг - определить конкретные требования вашего соединения (материал, зазор, температура, давление) и выбрать марку состава и активатора в соответствии со спецификацией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок, и как избежать ошибок при смене охлаждающей жидкости.
Смазка для личинок замков - надежная защита от замерзания и поломок в холодное время года. Узнайте, как выбрать и правильно нанести состав.
Узнайте, как выбрать анаэробный герметик вместо прокладки для фланцев, чтобы обеспечить надежное уплотнение и сократить расходы.