
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Смазка для пищевого оборудования H1 - это не просто вещество с пищевым допуском, а материал, который должен выдерживать экстремальные условия: горячую воду, щелочные и кислотные моющие растворы, механическое вымывание и при этом оставаться безопасным при случайном контакте с продуктом. В пищевой промышленности узлы трения подвергаются CIP-обработке (система автоматической мойки с циркулирующей горячей водой и химикатами), которая разрушает обычные смазки за несколько циклов. Защита оборудования в таких условиях зависит не только от категории H1, но и от специальных свойств формулы: водостойкости, химической стойкости и адгезии к металлу. Эта статья разберет, как работает H1-смазка в агрессивной среде и по каким параметрам выбирать продукт для вашего производства.
Что такое H1 и почему категория недостаточна для выбора
Категория NSF H1 означает, что смазка допускается в зонах с возможностью случайного, непреднамеренного контакта с пищевым продуктом.
Это не полнота защиты - это разрешение на использование, если контакт реально может случиться. Само по себе это не гарантирует, что смазка будет работать при кипячении, во влажной среде или под агрессивными моющими средствами.
Для пищевых смазок обязателен отвод испытаний по стандартам FDA 21 CFR 178.3570, который регулирует допустимые компоненты для прямого и косвенного контакта с пищей. Но H1 - это НЕ то же самое, что соответствие стандарту: это NSF-регистрация, которая подтверждает, что вещество безопасно и проходит через органы, ответственные за контроль пищевой безопасности.
Дополнительно смазки должны соответствовать ISO 21469:2006 - стандарту гигиенических требований к формулированию, производству, применению и обращению со смазочными материалами, которые могут случайно контактировать с пищей, косметикой и фармацевтикой. ISO 21469 проверяет не только безопасность ингредиентов, но и условия производства, отсутствие загрязнений и стабильность упаковки.
Разница между H1 и просто «пищевой» маркировкой
Много смазок продаются как «безопасные для пищи», «non-toxic» или «для пищевого оборудования», но такие надписи - не офис NSF. Регистрация H1 означает, что продукт прошел проверку NSF и занесен в их реестр; это можно проверить по номеру регистрации на сайте NSF. Если регистрацию нельзя найти - это просто описание, а не гарантия.
Точно так же ISO 21469 - это не сертификат «красивого производства». Это стандарт с конкретными требованиями к микробиологической чистоте, к испытаниям масла на окисление, к документированию каждой партии. Если в техлисте указан номер сертификата ISO 21469 - это значит, что производство прошло проверку органом по сертификации.
Водостойкость: главный параметр для мокрых зон
В пищевом производстве узлы трения подвергаются постоянному воздействию воды: от ополаскивания до полных циклов CIP.
Смазка должна оставаться в зазоре узла, а не вымываться. Для измерения этого свойства используется метод ASTM D1264 - испытание на потерю массы при воздействии воды.
Показатель водостойкости выражается в процентах: чем ниже число, тем лучше смазка сопротивляется вымыванию. В техническом описании H1-смазок встречаются значения от 1,5% до 7,7% потерь на воде. Для узлов, которые мойке подвергаются часто, выбирают смазку с потерей менее 3,5%; для критичных узлов (подшипники шпинделя, направляющие слайдеры) предпочтительны составы с потерей менее 2,0%.
Почему это критично? Если смазка теряет 7% массы за один цикл мойки, то за неделю при трехразовой мойке она практически полностью вымывается. Узел остается без защиты, начинается фреттинг (микроскопическое колебание контактных поверхностей), окисление металла и деградация подшипника. Смазка с водостойкостью ниже 2% обеспечивает ресурс в несколько недель даже при ежедневной интенсивной мойке.
Water spray-off и squeeze-out: механическое вытеснение
Кроме вымывания водой, смазка подвергается струйной мойке (water spray-off) и механическому выдавливанию из зазора (squeeze-out). При высокопрессионной мойке под напором вода проникает между трущимися поверхностями и выдавливает смазку наружу. Если адгезия смазки к металлу слабая, она полностью уходит за несколько секунд.
Качественная H1-смазка должна быть липкой (в смысле адгезии, а не вязкости) - то есть прилипать к металлу и сопротивляться вытеснению водой. В техописаниях это описывается как «excellent resistance to water spray-off» или «strong adhesivity to metal surfaces». Липкость достигается за счет специальных присадок, которые создают молекулярное соединение между смазкой и металлом.
Фреттинг-коррозия в пищевом оборудовании развивается быстро: в условиях постоянной влаги и контакта смазка-металл-вода окисление начинается за несколько дней. Если смазка не держится в узле, то вода вызывает микроскопические колебания поверхностей, что приводит к появлению окрашенной окиси (красной или черной) в зазоре. Это признак того, что смазка не работает.
CIP-обработка и стойкость к агрессивным средам
CIP (Cleaning-in-Place) - это автоматизированная система мойки, которая циркулирует горячую воду, щелочные растворы и кислоты через трубопроводы и узлы оборудования без разборки.
Для смазки это означает сочетание нескольких агрессивных факторов одновременно:
температура до 80–90 °C
щелочи с pH 12–14 (натриевые и калиевые гидроксиды, фосфаты)
кислоты с pH 1–3 (лимонная кислота, уксус)
механическая эрозия от циркуляции жидкости
Обычная минеральная смазка окисляется при температуре выше 60 °C, особенно в присутствии щелочей. Ее базовое масло теряет вязкость, присадки распадаются, и смазка становится жидкой или засыхает в виде лака на стенках узла. Кроме того, металлические мыла в смазке (если она на их основе) разлагаются щелочами и кислотами, что приводит к потере консистенции.
Для работы в CIP-зонах выбирают смазки на основе синтетических масел (полиальфаолефины, сложные эфиры) и минеральных масел высокой степени рафинирования. Они более стабильны к окислению и гидролизу. Кроме того, загуститель должен быть совместим с водой и щелочами - обычно это кальциевые сульфонатные комплексы или полиуретаны, которые не разлагаются при pH 2–14.
На практике это означает, что H1-смазка для CIP-узлов должна иметь в техлисте не только значение water washout, но и отдельные примечания про стойкость к щелочам и кислотам. Если производитель не указывает эту информацию - значит, он ее не тестировал, и смазка может не выдержать даже первого цикла мойки.
Выбор смазки по NLGI и температурному диапазону
Класс консистенции NLGI определяет, насколько густой будет смазка и как она будет распределяться в узле.
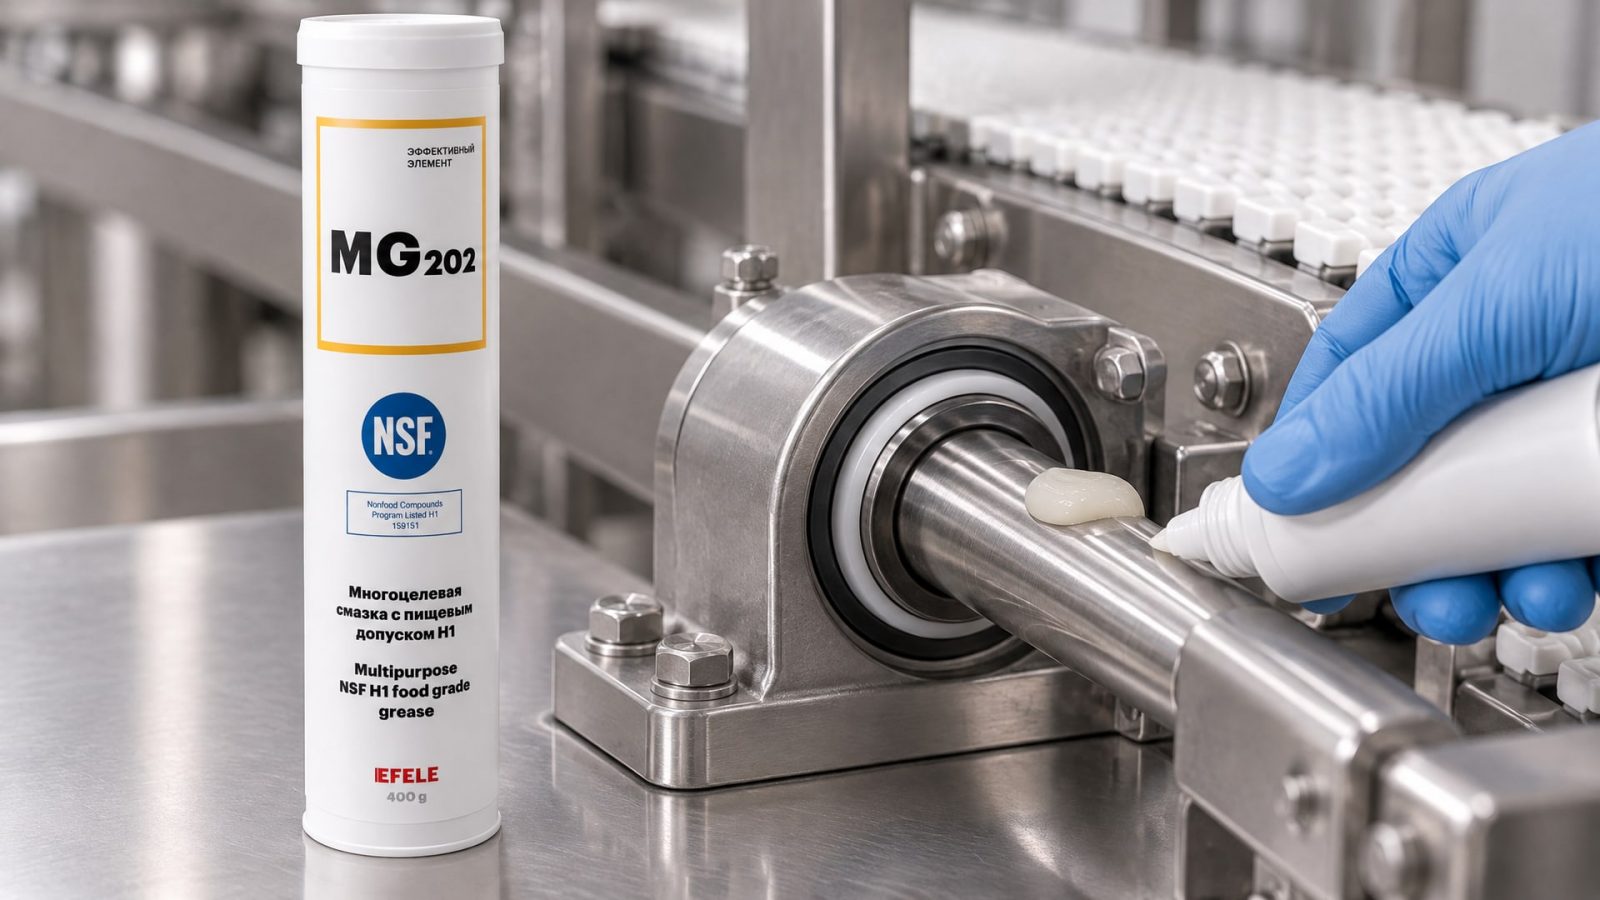
Для пищевого оборудования встречаются NLGI 1 и NLGI 2.
NLGI 2 - более густая смазка, ее используют для медленных узлов (подшипники скольжения, направляющие валов, болты и резьбы). Она лучше держится в зазоре при мойке и меньше вымывается. Однако для высокоскоростных узлов (шпинделя, быстрых цепей) NLGI 2 приводит к перегреву из-за высокого сопротивления внутреннему сдвигу.
NLGI 1 - более мягкая, текучая смазка, ее берут для высокоскоростных узлов (свыше 3000 об/мин). Она лучше распределяется при вращении, снижает тепловыделение и облегчает холодный пуск. Но она более склонна к вымыванию, поэтому требует более частого переподслащивания.
При выборе смотри также на температурный диапазон. Типичные значения для H1-смазок:
низкая температура: от -9 до -15 °C (для узлов, которые работают в холодильниках)
высокая температура: до 177 °C и выше (для узлов рядом с варочными котлами, сушилками)
Если узел работает при 60 °C и его моют горячей водой до 80 °C, то смазка должна иметь диапазон минимум -10…+100 °C. Если диапазон уже, и температура мойки выходит за верхний предел, смазка теряет консистенцию и вымывается еще быстрее.
Как агрессивные моющие среды влияют на выбор NLGI
В условиях постоянной мойки щелочами и кислотами меняется не только консистенция смазки, но и ее свойства адгезии. Щелочи разжижают смазку, кислоты могут ее загустить или привести к разделению компонентов (расслоению). Поэтому для CIP-узлов рекомендуют не менее NLGI 1, чтобы была некоторая «площадь контакта» со смазкой в узле, которую смогут держать узлы трения.
EFELE MG-202 (NSF H1) подходит для подшипников и направляющих, работающих в условиях частой мойки, благодаря синтетической основе и специальным присадкам, которые сохраняют адгезию даже при контакте с щелочами. Смазка выбирается NLGI 1 или 2 в зависимости от скорости узла, и ее переподслащивают чаще, чем обычную смазку, из расчета ожидаемого вымывания при каждом цикле мойки.
Защита от фреттинг-коррозии в мокрых зонах
Фреттинг-коррозия - это окисление металла в месте микроскопического колебания поверхностей в присутствии влаги.
В пищевом оборудовании это случается часто:
подшипники на холодильных витринах, где конденсат и вода постоянно
шпиндели миксеров и месильных машин, которые работают медленно (1–200 об/мин), что способствует микроскопическим люфтам
направляющие слайдеров, которые перемещаются неоднородно и создают микроколебания
Без смазки (или при ее вымывании) металл напрямую контактирует с водой, что вызывает окисление в течение часов. Со смазкой вода отделяется от поверхности, и окисление замедляется. Но если смазка плохо держится в зазоре, эффект будет минимален.
Защита от фреттинга в условиях CIP достигается за счет комбинации двух свойств: высокой адгезии (чтобы смазка оставалась в узле) и наличия противозадирных присадок (которые активируются при микродвижении и образуют микроскопическую пленку прямо на металле, даже если смазка частично вымыта).
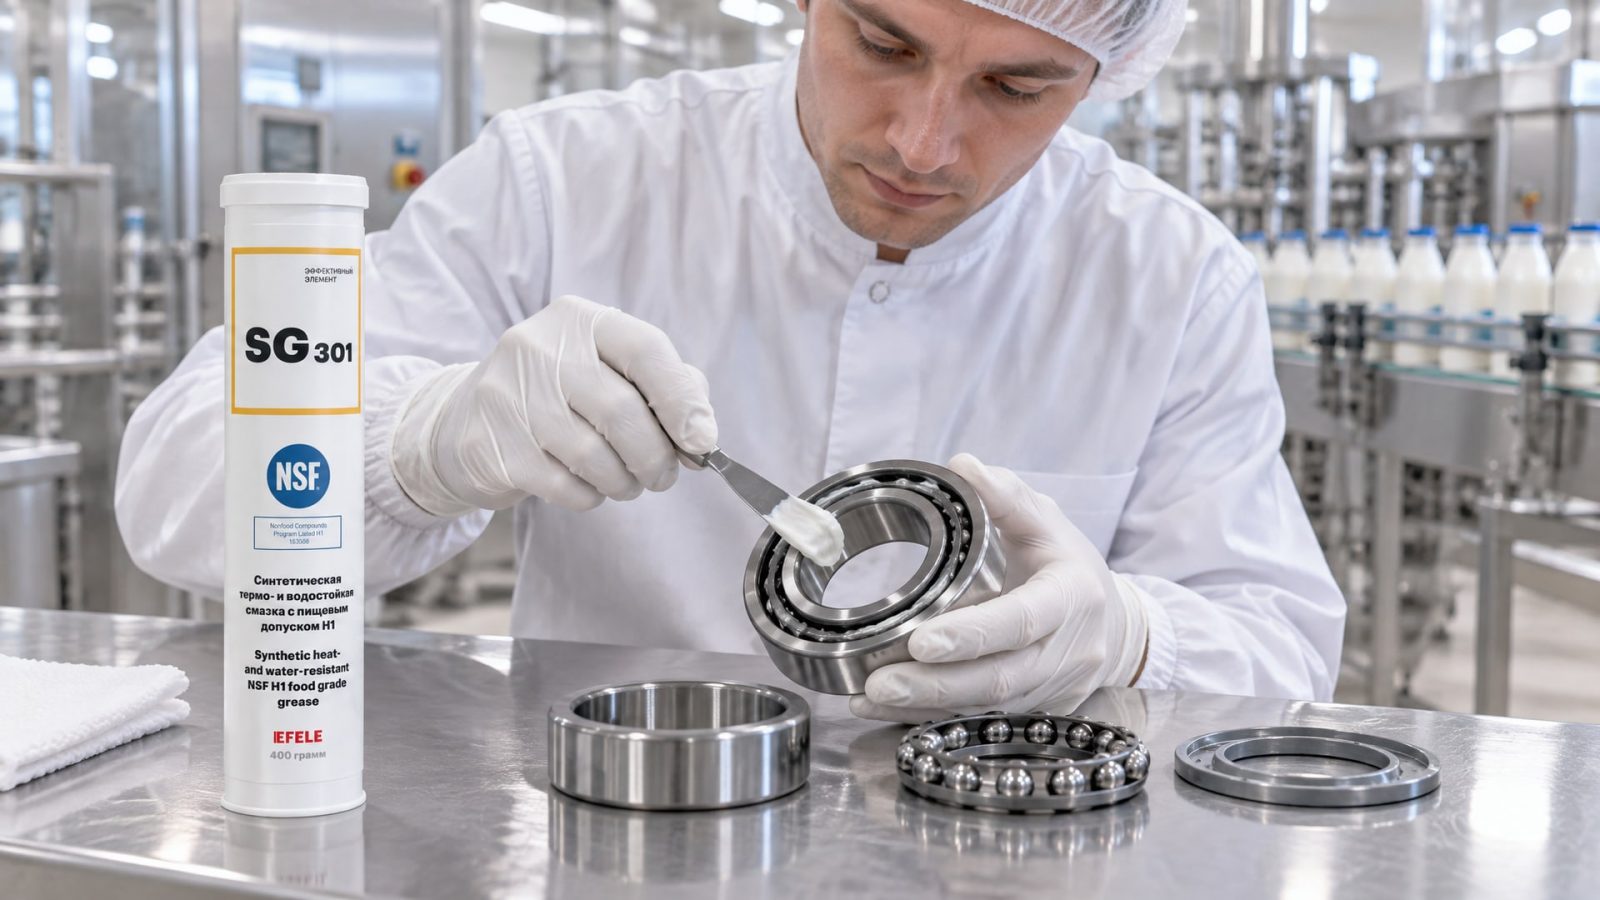
EFELE SG-301 - это термо- и водостойкая смазка NSF H1, специально разработанная для узлов трения пищевого оборудования в условиях мойки. Ее показатель NLGI 2, диапазон -20…+180 °C, потеря при водостойкости менее 2,5%, что обеспечивает защиту как от вымывания, так и от окисления при циклической мойке горячей водой и щелочными растворами.
Как проверить смазку перед закупкой
При выборе H1-смазки не полагайся на рекомендацию продавца или на красивую упаковку.
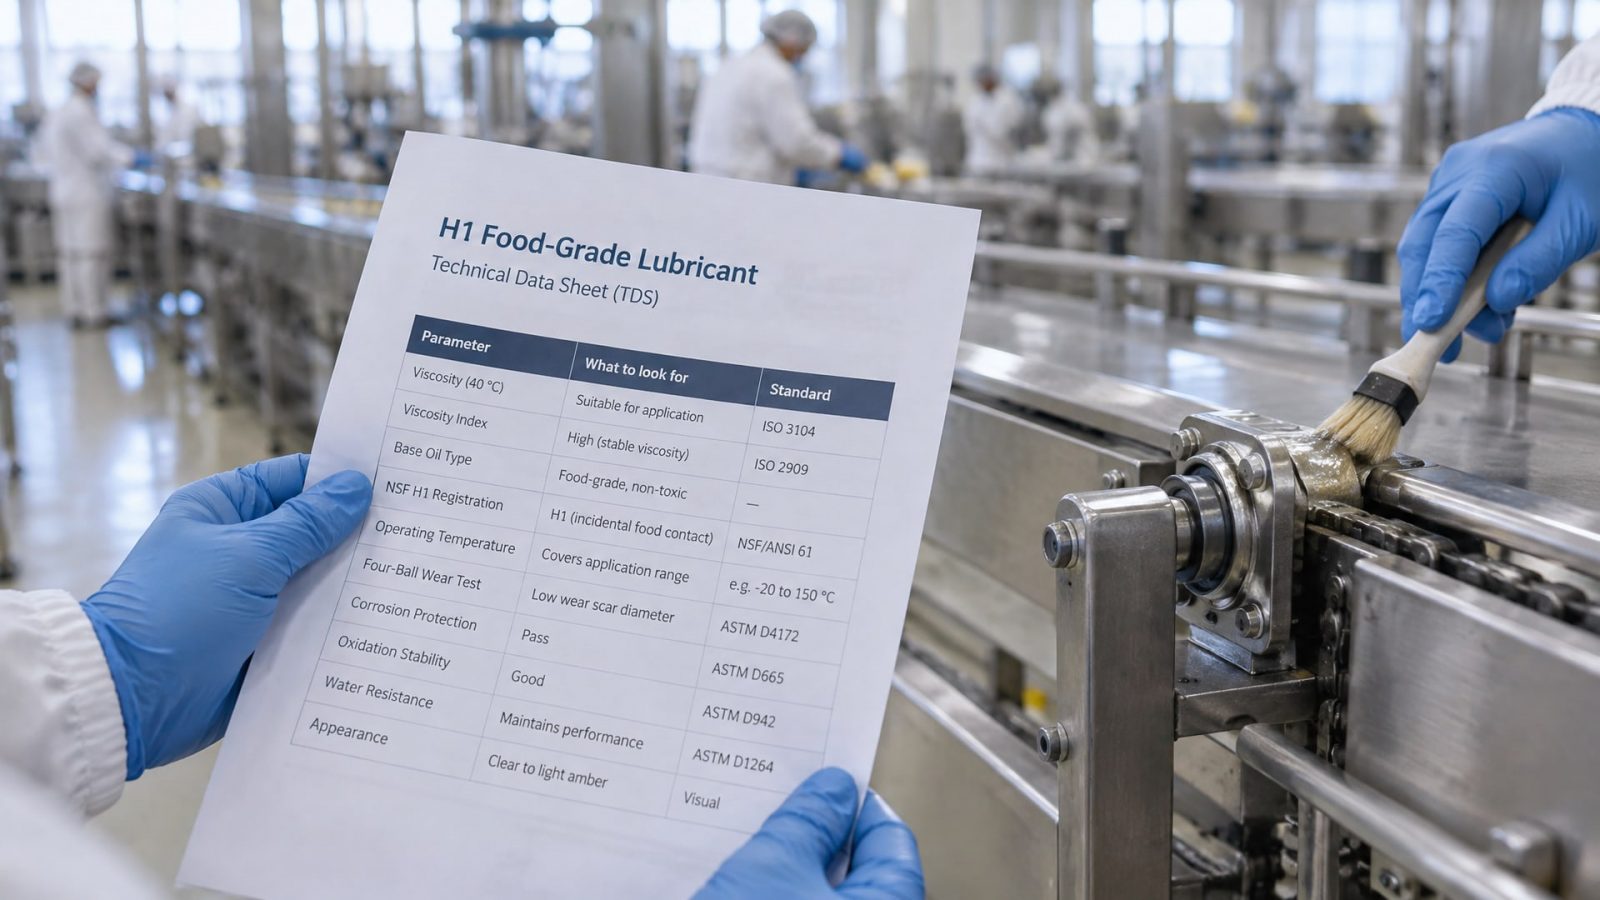
Требуй от поставщика полный технический лист (TDS) с конкретными цифрами:
| Параметр | Что смотреть | Норма |
|---|---|---|
| Регистрация H1 | Номер регистрации NSF | Должен быть в реестре NSF |
| Стандарт ISO 21469 | Наличие сертификата и номера | Обязателен для CIP-узлов |
| Water washout (ASTM D1264) | Потеря массы в % | Менее 3,5%, лучше менее 2,0% |
| Температурный диапазон | Минимум и максимум | Минимум -10…+100 °C |
| NLGI | Класс консистенции | NLGI 1 или 2 в зависимости от узла |
| Адгезия к металлу | Обозначение как adhesivity / stickiness | Должно быть указано как excellent |
| Совместимость материалов | Резина, пластик, краски | Нет разбухания, растворения |
Если в TDS не указаны эти параметры, проси дополнение. Если поставщик заявляет, что они не нужны, - это признак того, что смазка не предназначена для серьезных условий.
Кроме того, проверь партию: в техлисте должна быть дата выпуска и номер партии, и по запросу поставщик должен предоставить сертификат качества (COA - Certificate of Analysis) для конкретной партии. Это подтвердит, что масло соответствует заявленным характеристикам.
Частые ошибки при применении H1-смазок в мойке
Многие производства берут правильную H1-смазку, но применяют ее неправильно, из-за чего ресурс узла сокращается в несколько раз.
Редкое переподслащивание
H1-смазка в условиях частой мойки теряет 2–4% массы при каждом цикле. Если узел моют три раза в день, то за неделю смазка практически исчезает из зазора. При обычной эксплуатации (без мойки) переподслащивание делают раз в месяц; при CIP-обработке его нужно делать раз в неделю или даже чаще, в зависимости от величины потерь.
Смешивание разных смазок
Если в узле была одна смазка, а потом положили другую H1-смазку, они могут быть несовместимы. Разные загустители, разные базовые масла, разные присадки могут привести к расслоению, загустению или разжижению смазки. Перед заменой узел нужно очистить, иначе ресурс упадет.
Нанесение слоем вместо пленки
Смазку наносят тонкой пленкой, а не толстым слоем. При нанесении толстого слоя (несколько миллиметров) смазка образует валик между поверхностями, который генерирует лишнее тепло и быстро вымывается. Правильно: небольшое количество на поверхность, узел вращается, смазка распределяется в зазор, излишки удаляются после сборки.
Использование обычной пластичной смазки вместо H1
Это частая ошибка в бюджетных производствах: берут обычную (не пищевую) смазку NLGI 2, потому что она дешевле, а потом ждут, что она будет работать при мойке. Обычная смазка вымывается за первый же цикл, и узел остается без защиты. Кроме того, обычная смазка содержит ингредиенты, которые не допускаются для контакта с пищей, и при случайном попадании на продукт может вызвать претензию от надзорных органов.
Часто задаваемые вопросы
Чем отличается H1 от H2?
H1 разрешена при случайном контакте с пищей, H2 - нет. H2 может применяться только в зонах без возможности контакта с продуктом (например, в моторах, вентилях управления). Если узел находится над конвейером с продуктом или в пищевой зоне, допустима только H1. H2 не прошла испытания FDA на безопасность пищевого контакта, и ее использование в пищевой зоне - нарушение гигиенических требований.
Достаточно ли маркировки «для пищевого оборудования» на этикетке?
Нет. Только регистрация H1 в реестре NSF и сертификат ISO 21469 подтверждают, что смазка действительно пищевая. Маркировка «food-grade» или «для пищи» - это просто описание, не гарантия. Проверь номер регистрации NSF на сайте NSF и попроси сертификат ISO 21469 у поставщика.
Какой NLGI выбрать для CIP-узла?
Если узел работает медленно (ниже 500 об/мин), выбирай NLGI 2 - она лучше держится при мойке. Если узел высокоскоростной (выше 3000 об/мин), берй NLGI 1, чтобы избежать перегрева. Для средних скоростей смотри рекомендацию производителя оборудования в техническом паспорте.
Как часто нужно переподслащивать H1-смазку при мойке?
При ежедневной мойке горячей водой переподслащивание нужно делать 1–2 раза в неделю. При трехразовой мойке в день - раз в неделю. Точное значение зависит от процента потерь (ASTM D1264) и объема смазки в узле. Если узел после мойки остается визуально сухим, то переподслащивание делай еженедельно.
Можно ли смешивать H1-смазки от разных производителей?
Не рекомендуется. Разные производители используют разные загустители и присадки, которые могут быть несовместимы. Если нужно сменить поставщика, сначала очисти узел (протри хлопчатобумажной тряпкой или продуй сжатым воздухом), потом заложи новую смазку. Это займет 5–10 минут, но избежит проблем с консистенцией и адгезией.
Заключение
Смазка для пищевого оборудования H1 защищает узлы от агрессивных моющих средств благодаря трем ключевым свойствам: высокой водостойкости (менее 3,5% потерь по ASTM D1264), хорошей адгезии к металлу и химической стойкости к щелочам и кислотам при температурах до 80–90 °C. Однако категория H1 сама по себе недостаточна - нужно проверять конкретные параметры: регистрацию NSF, сертификат ISO 21469, температурный диапазон, NLGI и показатель water washout.
При выборе смазки требуй полный технический лист с цифрами, проверь регистрацию NSF в реестре и согласуй NLGI со скоростью узла. При применении не забывай переподслащивать смазку чаще, чем при обычной работе (раз в неделю вместо раз в месяц), и не смешивай смазки от разных производителей. Это обеспечит ресурс оборудования даже при ежедневной CIP-обработке и защитит от фреттинг-коррозии в мокрых зонах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как провести антикор автомобиля весной: от мойки до выбора материалов и обработки днища.
Узнайте, как правильно выбрать герметик и фиксатор резьбы для крепления пластиковых деталей, чтобы избежать повреждений и обеспечить долговечность соединения.
Узнайте, как обеспечить биостойкость СОЖ и избежать роста бактерий в баке, сократив затраты на производство.