
Испытание соляным туманом: как фосфатирование и оксидирование влияют на коррозионную стойкость
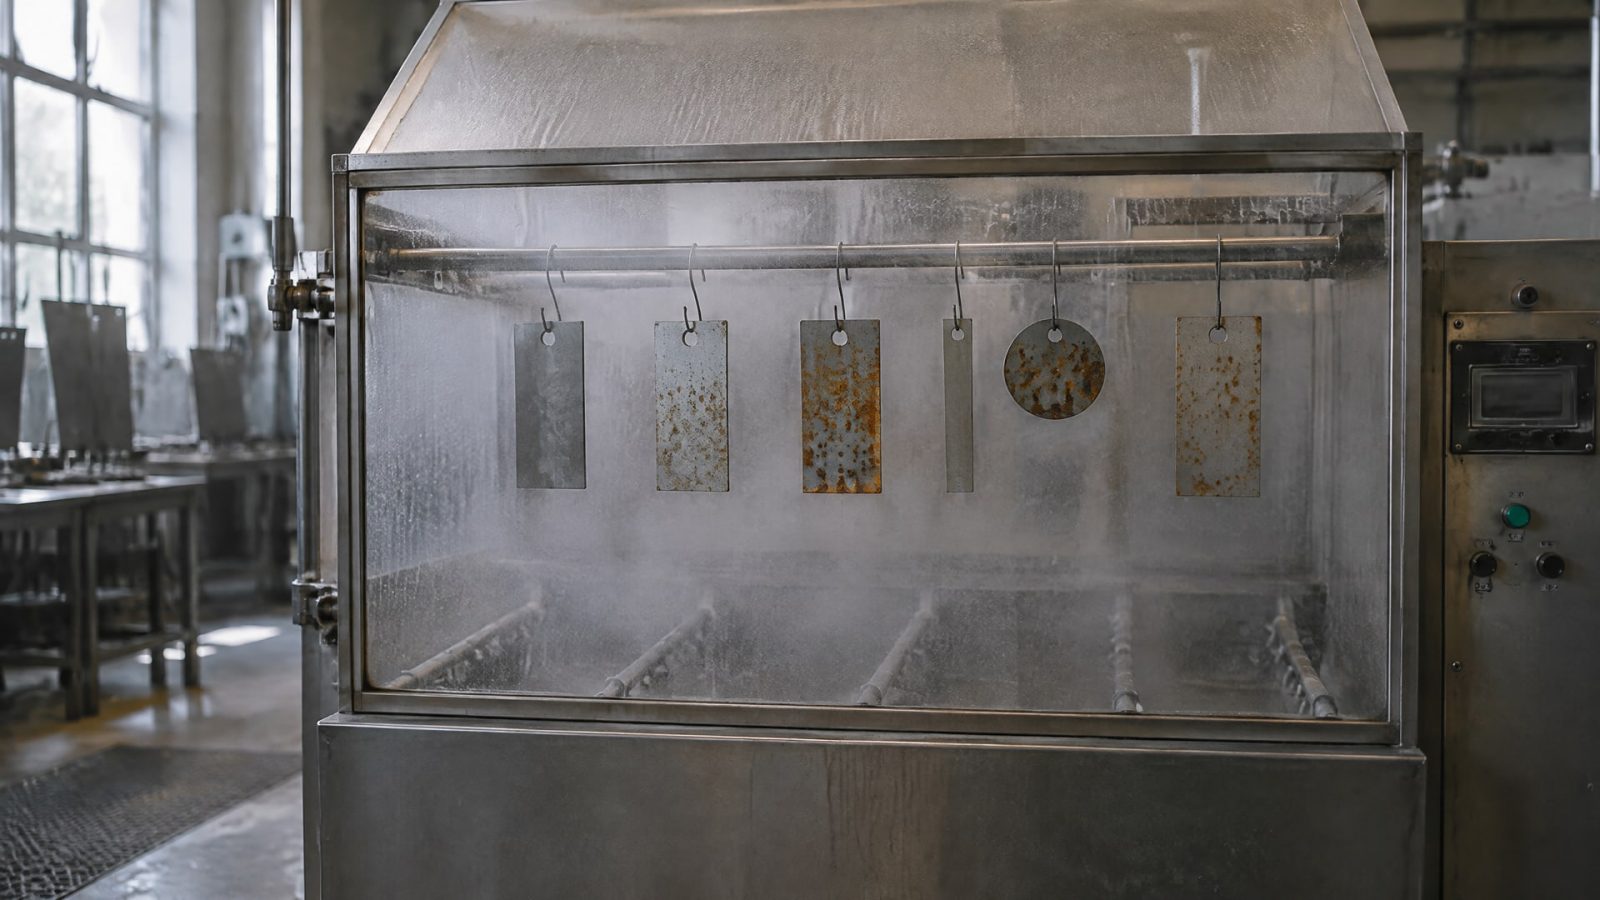
Фосфатирование и оксидирование по-разному влияют на результат испытания соляным туманом. Фосфатный слой часто используют как основу под масло, краску или другое покрытие, а защитные свойства черного оксидирования заметно зависят от последующей обработки маслом или воском. Поэтому оценивать нужно не только отдельный слой, но и всю систему защиты детали.
Статья поможет инженерам и техническим специалистам разобраться, что показывают испытания в камере соляного тумана, как читать результаты для фосфатированных и оксидированных деталей и почему число часов нельзя напрямую переводить в срок службы. Закупщик найдет ориентиры для сравнения протоколов и выбора требований к покрытию.
Что показывает испытание соляным туманом
Испытание в соляном тумане проводят в камере, где образцы подвергаются воздействию коррозионной среды по заданной методике.
ISO 9227:2022 предусматривает три метода: нейтральный соляной туман (NSS), уксуснокислый (AASS) и медно-ускоренный уксуснокислый (CASS). Для NSS применяют 5% раствор хлорида натрия в нейтральной среде.
Такие испытания помогают выявлять поры, дефекты и нарушения сплошности в металлических, органических, анодных оксидных и конверсионных покрытиях. Это важно и для оксидирования, и для фосфатирования: результат показывает, как образец ведет себя при конкретном воздействии, а не во всех возможных условиях эксплуатации.
В российской практике для испытаний упоминаются ГОСТ 30630.2.5-2013 и ГОСТ 34388-2023. В качестве ссылки на методику соляного тумана также приводят ГОСТ 9.011-84. При этом обозначение стандарта само по себе не описывает требования к конкретной детали: критерии приемки обычно задает отдельная спецификация изделия.
Перед сравнением протоколов стоит проверить, какой именно метод применяли. Испытания по ISO 9227 и ASTM B117 нельзя считать одинаковыми только потому, что оба стандарта связаны с соляным туманом. Для корректной оценки нужны сведения о типе тумана, pH, температуре, концентрации раствора и критерии отказа.
Соляной туман испытания ГОСТ и зарубежные методики используют для контроля и сравнения защитных систем, но результат нельзя напрямую трактовать как прогноз реального ресурса. ISO 9227 прямо не устанавливает эквивалентность лабораторных часов сроку службы в эксплуатации. Если требуется оценить поведение покрытия в конкретной среде, результаты камеры дополняют другими проверками, соответствующими условиям работы детали.
Как фосфатирование влияет на коррозию
Фосфатирование формирует конверсионный слой на поверхности металла.
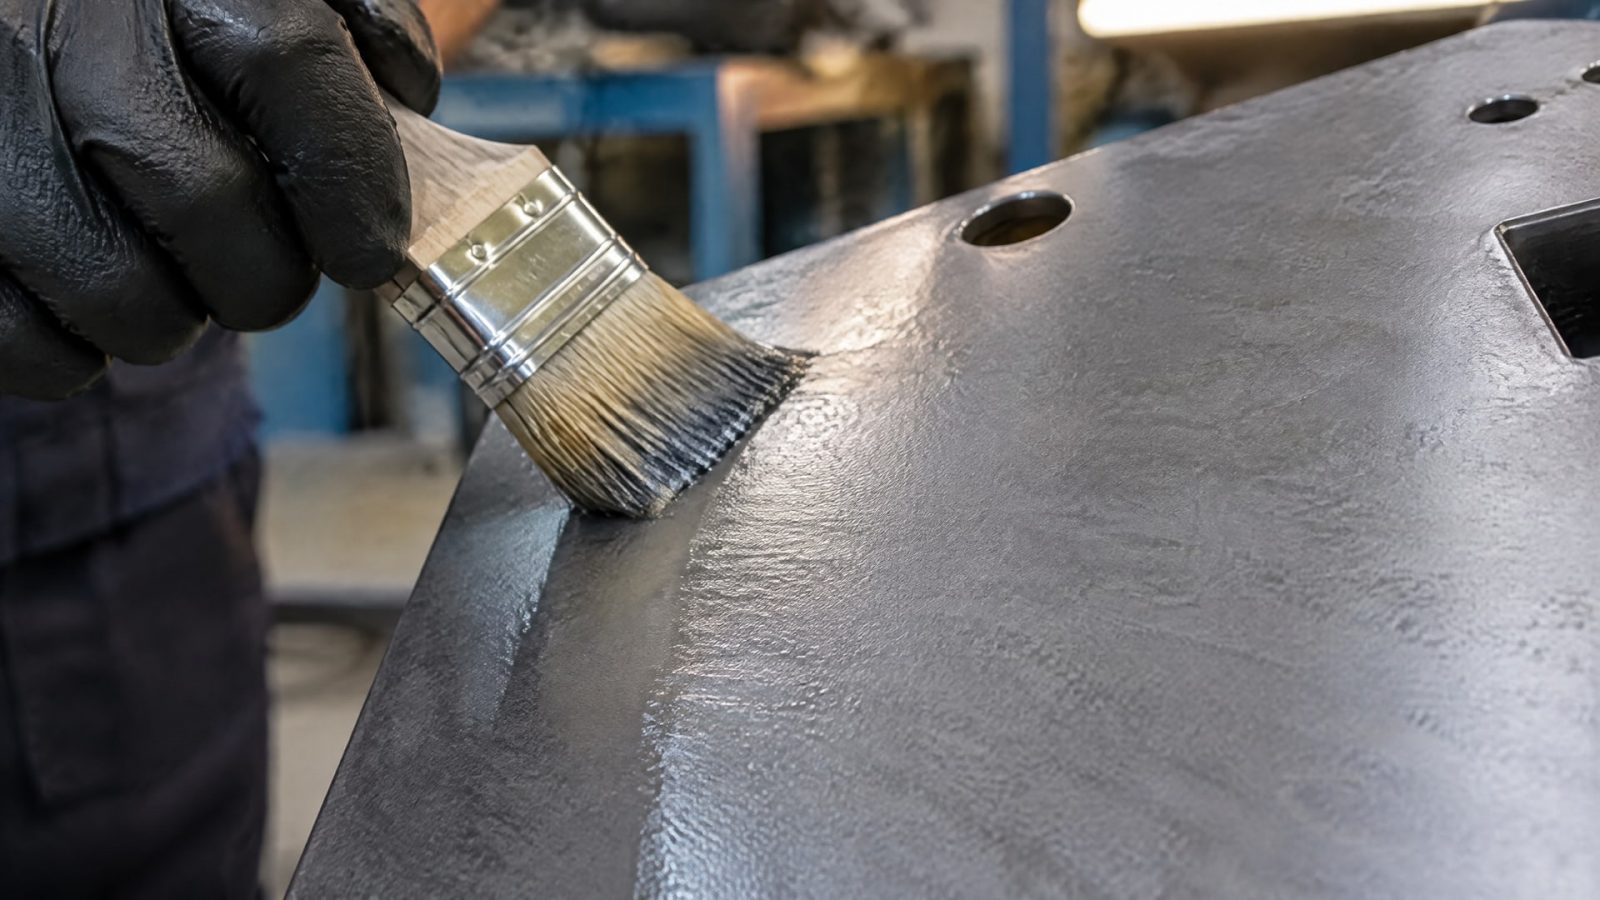
В испытании на воздействие соляного тумана результат зависит не только от наличия этого слоя, но и от того, как подготовили поверхность и что нанесли после фосфатирования. Поэтому показатель для детали с одним фосфатным слоем нельзя без оговорок сравнивать с результатом для системы, дополненной маслом, краской или другим покрытием.
На практике фосфатирование часто применяют как этап подготовки поверхности или как подслой. Такой подход особенно важен, когда одной обработки недостаточно для требуемой коррозионной стойкости. Фосфатный слой может служить основой под масло, краску или другое покрытие, а окончательный результат оценивают для всей системы.
Для фосфатированных деталей в материалах по теме приводится диапазон испытаний по ASTM B117 от 100 до 500 часов. Он зависит от условий эксплуатации и не задает универсального срока для любой детали. Число часов имеет смысл только вместе с указанием методики и критерия отказа: например, какой дефект считают недопустимым и на какой части образца его оценивают.
При выборе процесса подготовки поверхности фосфатирование важно рассматривать в контексте последующих операций. Если протокол получен для детали с дополнительной защитой, его нельзя приписывать только фосфатному слою. В технической документации следует отдельно фиксировать состояние образца: способ подготовки, тип фосфатного слоя и наличие последующей обработки.
Для закупщика это означает, что сравнивать следует не только заявленную стойкость в часах. Нужно запросить сведения о составе системы и методике испытания, а затем сверить их с требованиями к изделию. Так проще понять, относится ли результат к фосфатированию как самостоятельной обработке или к комплексной защите.
Оксидирование и роль постобработки
Оксидирование также нельзя оценивать вне связи с последующими операциями.
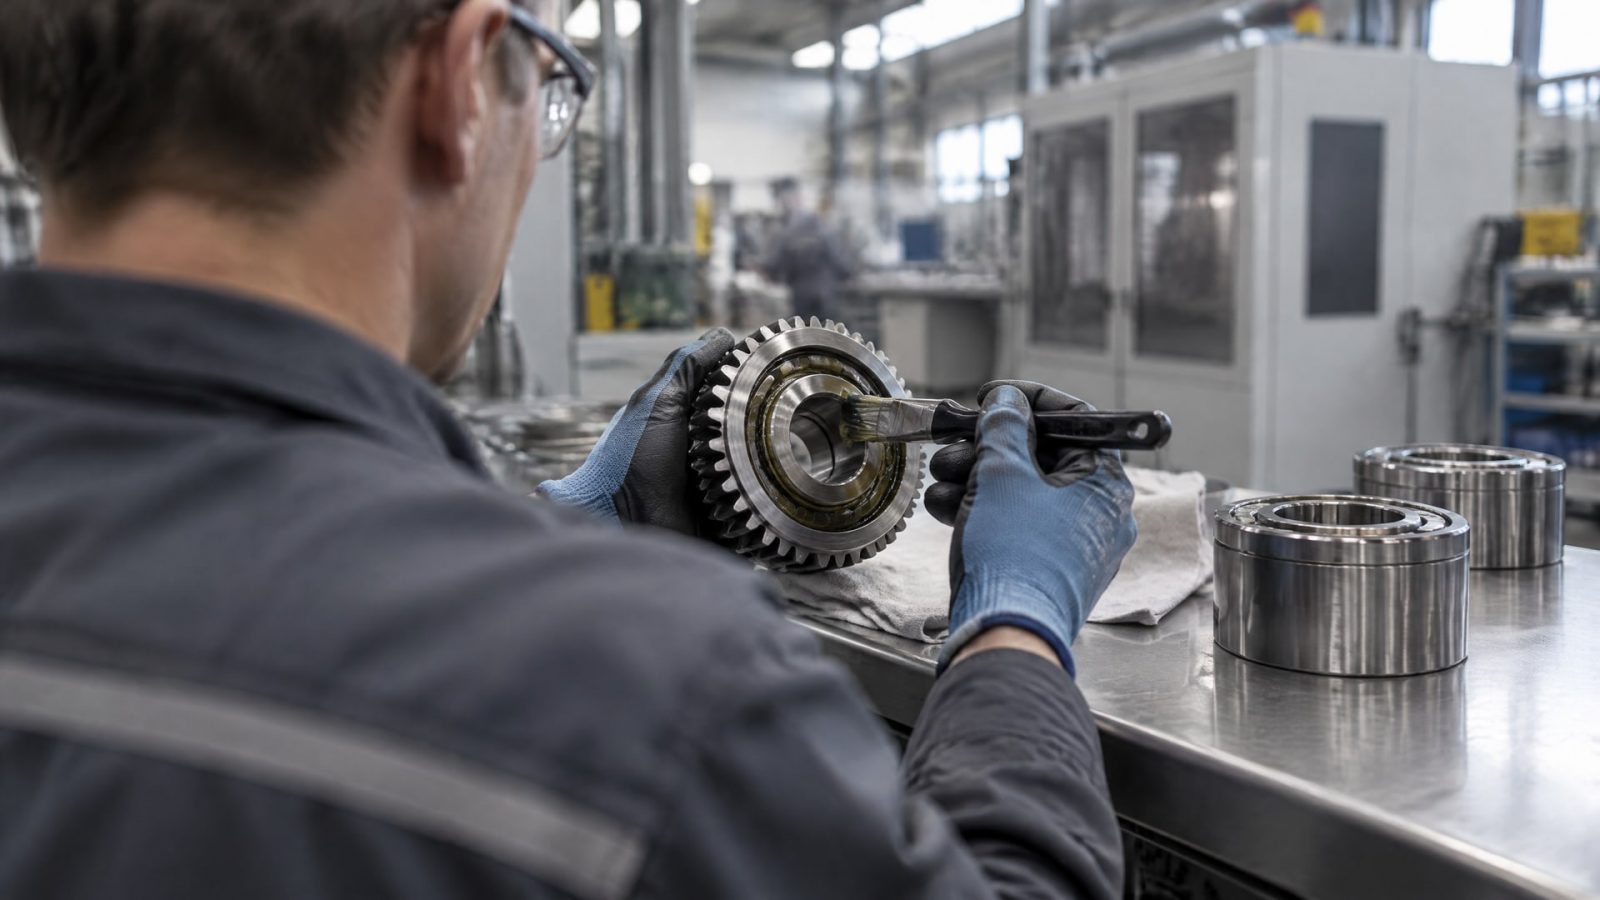
Для черного оксидирования в источниках приводится типичная стойкость 96-120 часов в соляном тумане при обработке поверхности маслом или воском. Этот диапазон относится к описанным условиям и не означает, что любое оксидированное изделие выдержит тот же срок.
Масло или воск после оксидирования заметно улучшают поведение покрытия в испытании. Поэтому в протоколе важно указать, была ли постобработка и какой образец проверяли. Если сравнить оксидированную деталь после пропитки с деталью без такой обработки, вывод о влиянии самого оксидного слоя будет некорректным.
Защитные свойства могут меняться и при комбинированных процессах. В материалах по теме отмечено, что в сочетании с ионным азотированием оксидирование дает более высокую устойчивость к агрессивным солям и по коррозионным свойствам может приближаться к гальваническим вариантам оксидирования. Это характеристика комбинированной схемы, а не универсальное свойство любого оксидированного слоя.
Запрос «оксидирование защита» не сводится к выбору одного процесса по названию. Для сравнения нужно знать, как подготовили поверхность, была ли постобработка и по какой методике проводили испытание. В спецификации полезно задавать не только минимальный результат в часах, но и условия испытания, а также критерий приемки.
Если изделие работает в агрессивной среде, лабораторный результат стоит рассматривать как один из инструментов контроля. Сам по себе он не заменяет проверку в условиях, приближенных к эксплуатации, особенно когда важны сочетания воздействий, которых нет в соляной камере.
Как сравнивать испытания в камере соляного тумана
Испытания в камере соляного тумана дают сопоставимые результаты только при одинаковых условиях и критериях оценки.
Число часов без описания метода недостаточно: за ним могут стоять разные режимы воздействия и разные требования к состоянию образца после испытания. По этой причине запрос протокола должен включать не только итоговую цифру.
При проверке документации уточните:
Какой стандарт и метод применяли: например, ISO 9227:2022 или ASTM B117.
Какой тип тумана использовали: NSS, AASS или CASS, если испытание проводили по ISO 9227:2022.
Какие значения pH, температуры и концентрации раствора заданы процедурой.
Как подготовили поверхность и какие слои нанесены на образец.
Какой дефект считается отказом и как его оценивали.
Относится ли результат к покрытию отдельно или к полной системе защиты.
Часы, полученные по разным методикам, нельзя переносить напрямую из одного протокола в другой. Например, результат фосфатирования по ASTM B117 не становится автоматически эквивалентным такому же числу часов по ISO 9227. Даже одинаковое обозначение продолжительности не гарантирует совпадения условий испытания.
Камера соляного тумана по ГОСТ и испытательная камера по международной методике должны оцениваться по фактическому протоколу, а не только по названию оборудования. При согласовании требований с лабораторией важно определить, какой стандарт применяют, какую поверхность испытывают и по какому признаку завершают оценку. Это позволяет сопоставлять результаты между партиями и поставщиками на единой основе.
ISO 9227 полезен для выявления дефектов покрытий, но не заменяет полевые или циклические испытания, если задача состоит в прогнозировании реальной долговечности. Условия камеры отличаются от эксплуатации, поэтому лабораторный показатель следует использовать для контроля качества и сравнительной оценки, а не как прямую гарантию срока службы.
Как выбрать систему защиты и задать требования
Выбор между фосфатированием, оксидированием и комбинированной системой начинают с условий работы детали.
Имеет значение не только коррозионная среда, но и роль покрытия в конструкции: требуется ли только защита от коррозии или одновременно нужны другие свойства. Материалы по теме подтверждают, что и фосфатирование, и оксидирование могут применяться в составе систем с дополнительными слоями или постобработкой.
Фосфатирование уместно рассматривать как подготовку поверхности либо подслой под масло, краску или другое покрытие. Для оксидирования необходимо учитывать последующую обработку маслом или воском. Если используется комбинированный процесс, например с ионным азотированием, результат испытания следует относить ко всей схеме, а не к одному оксидному слою.
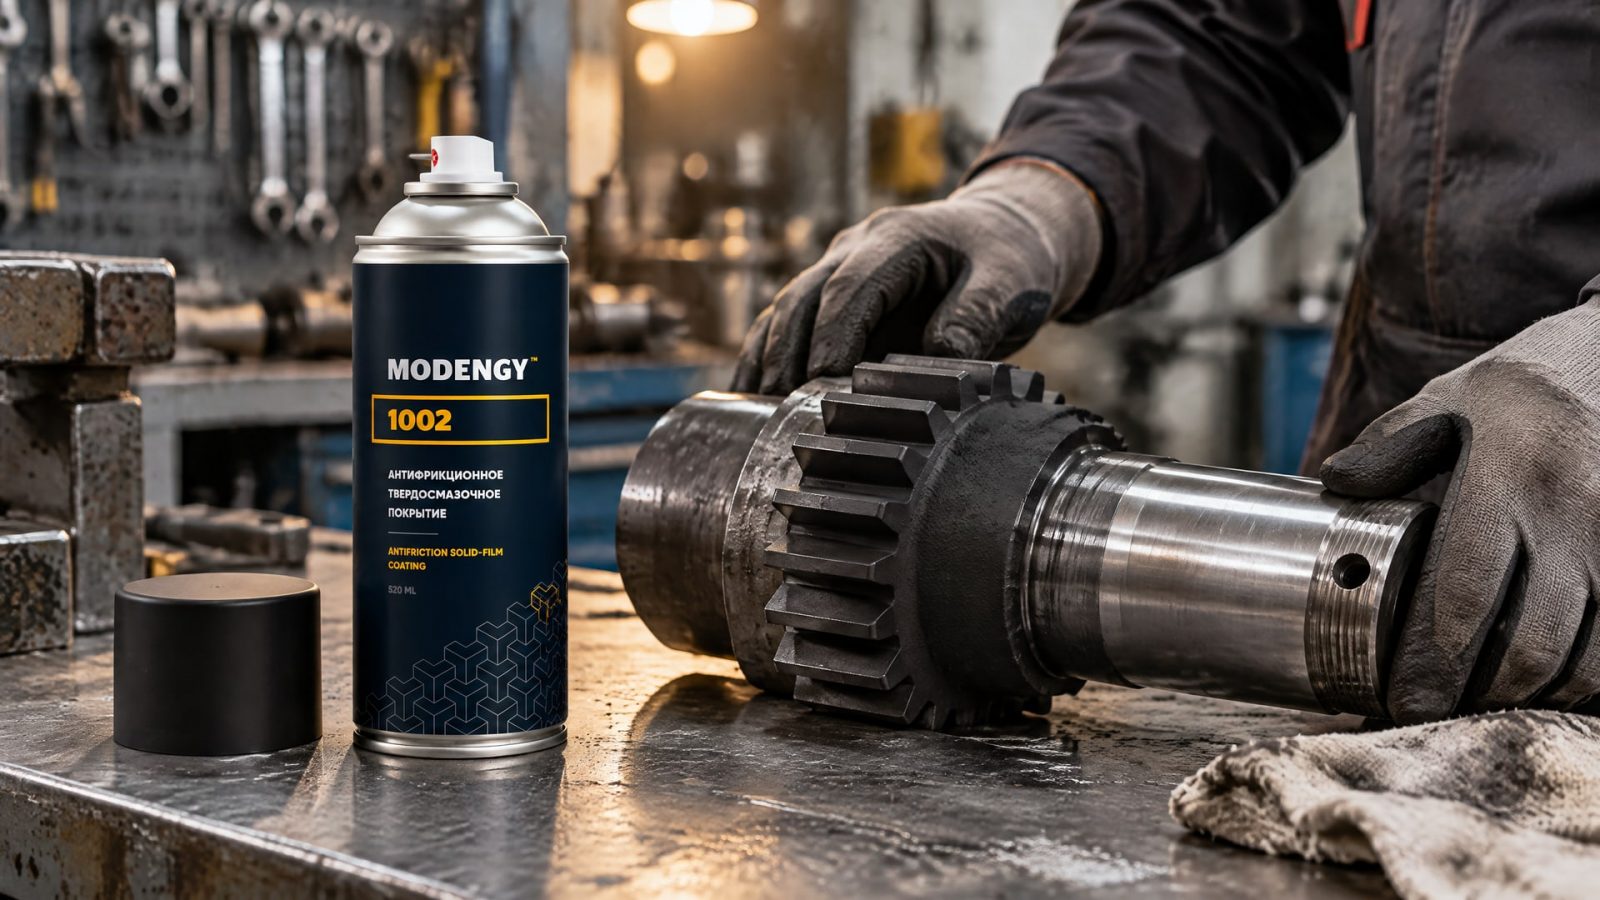
Когда узлу нужна не только коррозионная защита, но и антифрикционные свойства, оценивать приходится сочетание покрытий. Фреттинг, вымывание смазки и затрудненный холодный пуск могут усложнять подбор защиты для сопряженных деталей. В таких задачах антифрикционное покрытие MODENGY 1002 рассматривают как часть комбинированного решения с фосфатированием или оксидированием; применимость конкретной схемы подтверждают документацией на покрытие и испытанием готовой системы.
Чтобы закупщик и инженер могли сопоставить предложения, в техническом задании стоит зафиксировать стандарт, метод, состав покрытия, способ подготовки поверхности и критерий приемки. Указывать только требуемое число часов недостаточно: оно не раскрывает, какой образец испытывали и по какому признаку оценивали результат. Для конкретного изделия эти условия сверяют со спецификацией.
Такой подход помогает избежать ситуации, когда два поставщика заявляют одинаковую стойкость, но приводят результаты для разных систем. Сначала согласуют испытательную методику и критерий отказа, затем сравнивают протоколы. Если нужно понять долговечность в эксплуатации, лабораторную оценку дополняют полевыми или циклическими испытаниями.
Часто задаваемые вопросы
Что показывает испытание на воздействие соляного тумана?
Оно показывает, как образец ведет себя в заданной коррозионной среде и помогает выявить поры, дефекты и нарушения сплошности покрытия. Результат относится к конкретной методике и критерию оценки. Он полезен для контроля и сравнения систем, но не переводится напрямую в срок службы детали в реальной эксплуатации.
Можно ли сравнивать испытания соляным туманом по числу часов?
Сравнивать результаты корректно только при совпадении методики, условий и критерия отказа. ISO 9227 и ASTM B117 нельзя считать взаимозаменяемыми только по продолжительности испытания. В протоколе проверяют тип тумана, параметры раствора, подготовку образца и способ оценки повреждений.
Фосфатирование само по себе защищает от коррозии?
Фосфатный слой часто используют как подготовку поверхности или подслой под масло, краску и другие покрытия. Поэтому результат зависит от всей системы, а не только от фосфатирования. Для оценки стойкости нужно знать, была ли дополнительная обработка и какой именно образец проходил испытание.
Что важнее для оксидирования: слой или постобработка?
Оба фактора следует учитывать вместе. Для черного оксидирования в источниках приводится стойкость 96-120 часов в соляном тумане после обработки маслом или воском, но этот показатель относится к конкретным условиям. При сравнении проверяют состав системы, метод испытания и критерий приемки.
Заключение
Фосфатирование и оксидирование влияют на стойкость в соляном тумане по-разному, но в обоих случаях результат зависит от полной системы защиты. Фосфатирование часто служит подслоем, а стойкость черного оксидирования заметно связана с постобработкой маслом или воском. Результаты испытаний используют для контроля и сравнения только с учетом методики, условий и критерия отказа.
Следующий шаг для инженера или снабженца - запросить полный протокол испытания и сверить его со спецификацией изделия. Если сравниваются покрытия от разных поставщиков, сначала согласуют стандарт и критерии приемки, затем сопоставляют результаты и при необходимости дополняют лабораторную оценку испытаниями, приближенными к условиям эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Замена масла Лукойл на специализированное решение оправдана, когда оно соответствует требованиям оборудования и условиям работы.
Узнайте, как правильно подобрать и протестировать аналоги гидравлического масла ISO VG 32 и ISO VG 46, чтобы обеспечить безопасную работу оборудования.
Выбирайте гидравлическое масло 46 или 32, учитывая требования насоса, температуру запуска и рабочую температуру системы.