
Графит в узлах трения втулок: преимущества и выбор твердой смазки
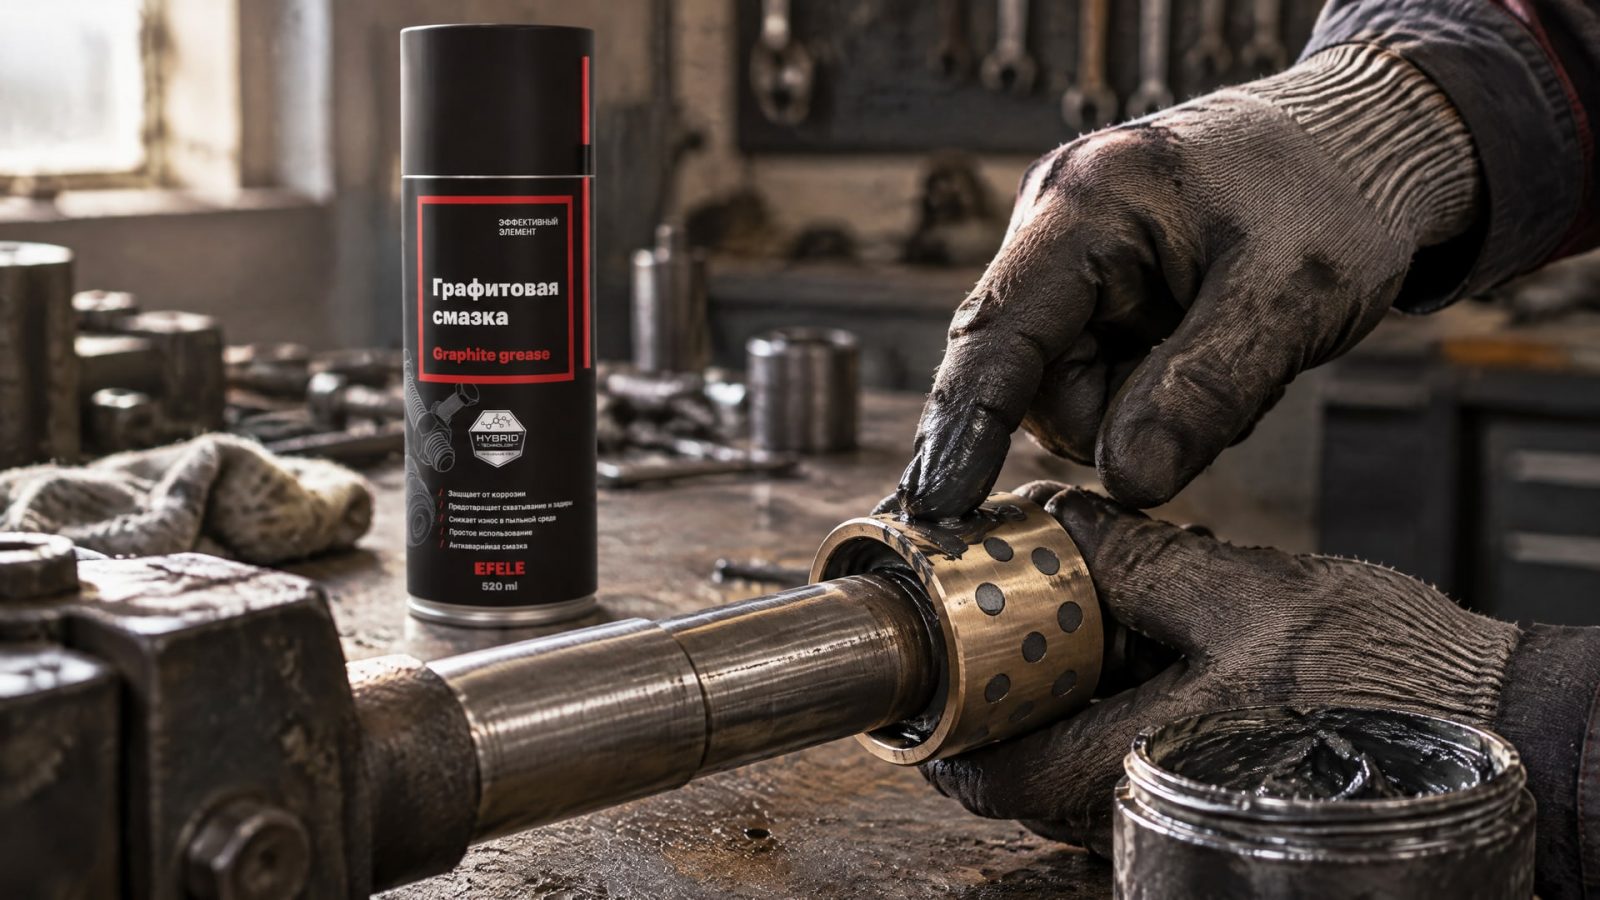
Графит в узлах трения втулок помогает снизить зависимость от регулярной подачи масла. В самосмазывающейся втулке графитовые вставки или пробки в металлической основе формируют смазывающую пленку между валом и втулкой. Такое решение рассматривают для узлов, где жидкая смазка неудобна или недоступна, например при повышенной температуре, тяжелой нагрузке, загрязнении или затрудненном обслуживании.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают втулки для промышленного оборудования. Разберем устройство бронзографитовых и спеченных подшипников, подходящие режимы работы, ограничения и параметры, которые стоит проверить перед подбором.
Как устроены графитовые втулки и как работает твердая смазка
Самосмазывающаяся втулка с графитом состоит из металлической основы и графитовых вставок или пробок.
В качестве основы используют бронзу или другой металл. При работе графит переносится на сопряженную поверхность и формирует пленку между валом и втулкой. Благодаря этому узел может работать без постоянной подачи масла.
Такое устройство подходит не для любой конструкции. Нужно учитывать материал основы, схему размещения графита, форму втулки и условия контакта с валом. В бронзографитовой втулке свойства определяются не только наличием графита: в качестве основы применяют разные бронзовые материалы, в том числе C93200, C95400 и C86300. Поэтому одинаковое обозначение «бронзографитовая» не гарантирует одинакового поведения в узле.
Стандарт ISO 19259 описывает металлические втулки с твердыми смазками графитового и фторполимерного типа. В нем приведены предпочтительные размеры цилиндрических и фланцевых исполнений, а также указана металлическая основа из высокопрочной литой латуни с графитовыми пробками. Эти сведения помогают сверить тип втулки и ее конструктивное исполнение с задачей, но не заменяют проверку конкретных рабочих условий.
При проектировании учитывают и расположение твердой смазки на рабочей поверхности. В литературе для графитовых бронзовых втулок приводится ориентир покрытия твердой смазкой около 30-35% поверхности. Это не универсальное требование для всех конструкций: нужное распределение зависит от изделия и режима работы. Поэтому при подборе важно сопоставить чертеж, материал втулки и спецификацию узла, а не ориентироваться только на процент графита или внешний вид вставок.
Где графитовые втулки применяют и чего ждать от них по температуре
Графитовые втулки рассматривают для узлов, где сложно организовать регулярную смазку, а также при повышенной температуре, тяжелой нагрузке или загрязненной среде.
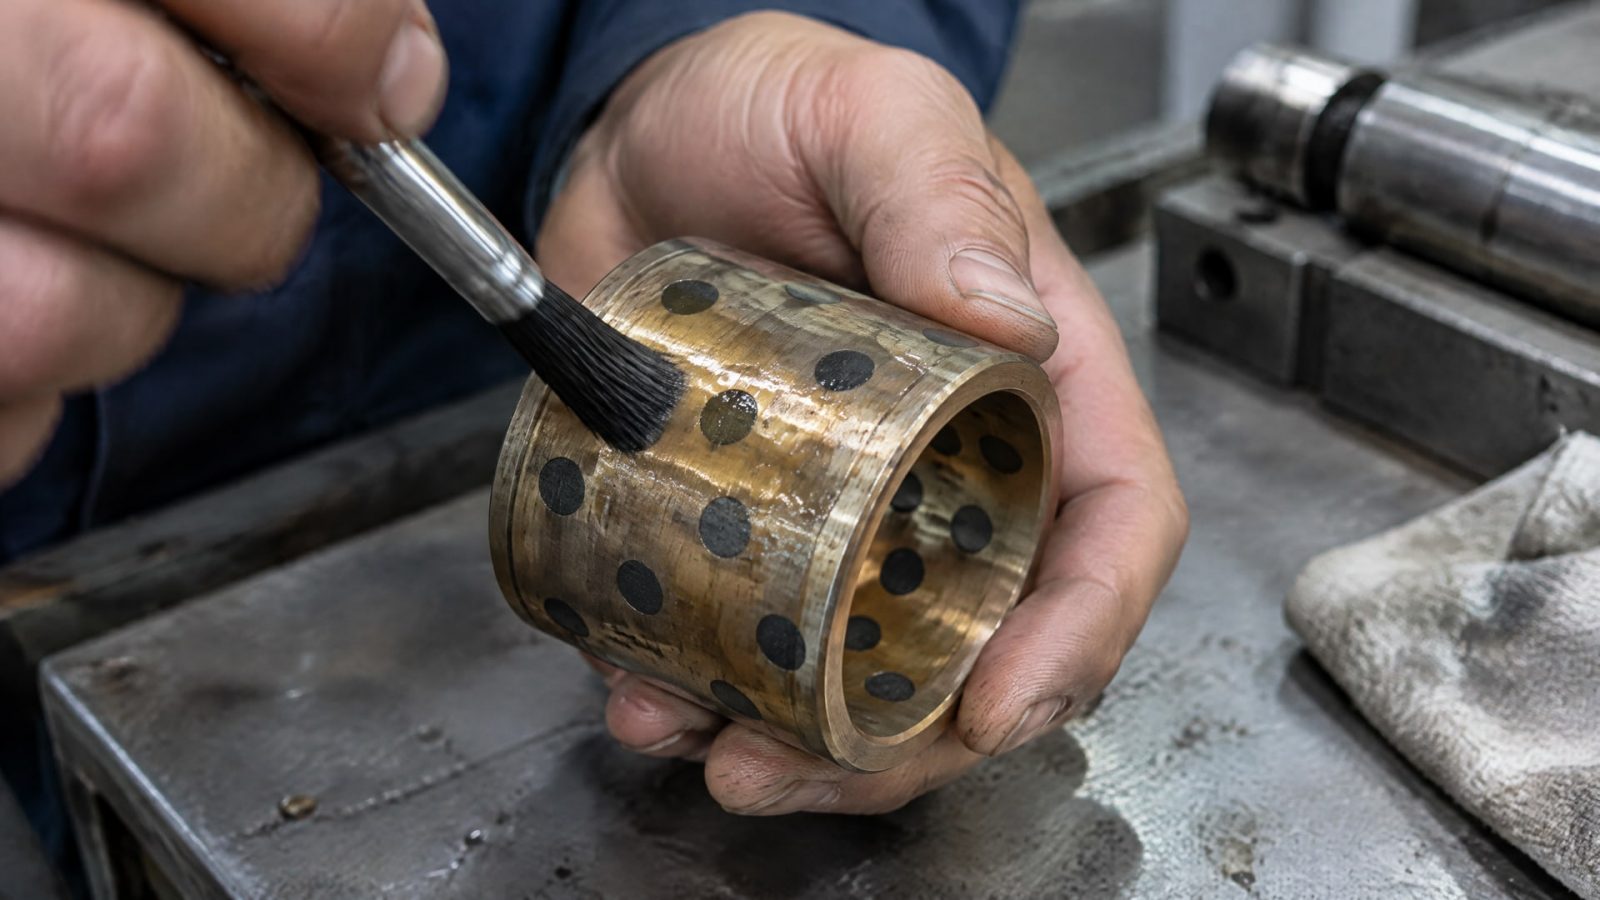
Графитовые пробки в металлической основе обеспечивают смазывание непосредственно в зоне контакта. Это позволяет отказаться от постоянной внешней подачи масла, если конструкция и условия эксплуатации допускают такой режим.
Температурные возможности нужно оценивать по конкретному материалу, а не переносить с одного типа втулки на другой. Для графитовых бронзовых втулок указывается работоспособность при повышенной температуре до 600 °F, то есть примерно 316 °C. Для материалов типа графит/металлический сплав приводится более широкий диапазон: от -400 °F до 1000 °F, или примерно от -240 °C до 535 °C. Эти значения относятся к разным группам материалов и не означают, что любая бронзографитовая втулка выдерживает весь диапазон.
При выборе также проверяют нагрузку и характер движения. Для вращающегося узла и для механизма с возвратно-поступательным или колебательным движением условия смазывания различаются. В последнем случае масляную пленку сформировать трудно, поэтому применимость графитового материала оценивают с учетом конструкции и пористости, если речь идет о спеченном подшипнике.
Нельзя сводить выбор к правилу «чем выше температура, тем лучше графит». Важны сочетание материала основы, режима движения и среды, а также фактический температурный диапазон в зоне трения. Если узел работает в загрязненной среде или при тяжелой нагрузке, нужно проверить совместимость выбранного материала с этими условиями. Для снабженца это означает, что одной строки «графитовая втулка» в заявке недостаточно: необходимы исполнение и рабочие параметры узла.
Спеченные подшипники с графитом: содержание и режим работы
Спеченные подшипники с графитом - отдельная группа материалов, которую не следует автоматически приравнивать к бронзовым втулкам с графитовыми пробками.
В технических материалах для спеченных подшипников часто указывается добавка графита в диапазоне 1-3,5%. Ее применяют для усиления самосмазывающих свойств, однако увеличение содержания графита само по себе не гарантирует улучшения работы.
Для выбора важны пористость и характер движения. Спеченные подшипники с высоким содержанием графита и низкой пористостью рассматривают для колебательных и возвратно-поступательных режимов. В таких схемах масляную пленку трудно сформировать, поэтому свойства материала и возможность самосмазывания приобретают особое значение. Оптимальное содержание графита зависит от конструкции и условий эксплуатации, а не только от требуемой продолжительности работы.
При подборе спеченных материалов полезно сверять назначение изделия со спецификацией. В технических материалах по спеченным бронзовым подшипникам упоминается ASTM B438-83. Само наличие ссылки на спецификацию не подтверждает пригодность конкретного изделия для любого узла: необходимо сопоставить тип подшипника и заданный режим работы.
Испытания спеченных материалов должны помогать оценить поведение изделия в условиях, близких к реальным. Для инженерной проверки важны как минимум режим движения, нагрузка, температура и пористость материала. Если эти параметры в испытании не соответствуют эксплуатации, результат нельзя механически переносить на производственный узел. Поэтому содержание графита 1-3,5% стоит рассматривать как часто применяемый диапазон, а не как универсальную рецептуру для каждого спеченного подшипника.
Как выбрать втулку с графитом и учесть ограничения
Начинать подбор стоит с задачи узла: нужно ли исключить регулярную подачу масла, затруднен ли доступ для обслуживания, присутствуют ли высокая температура или загрязнение.
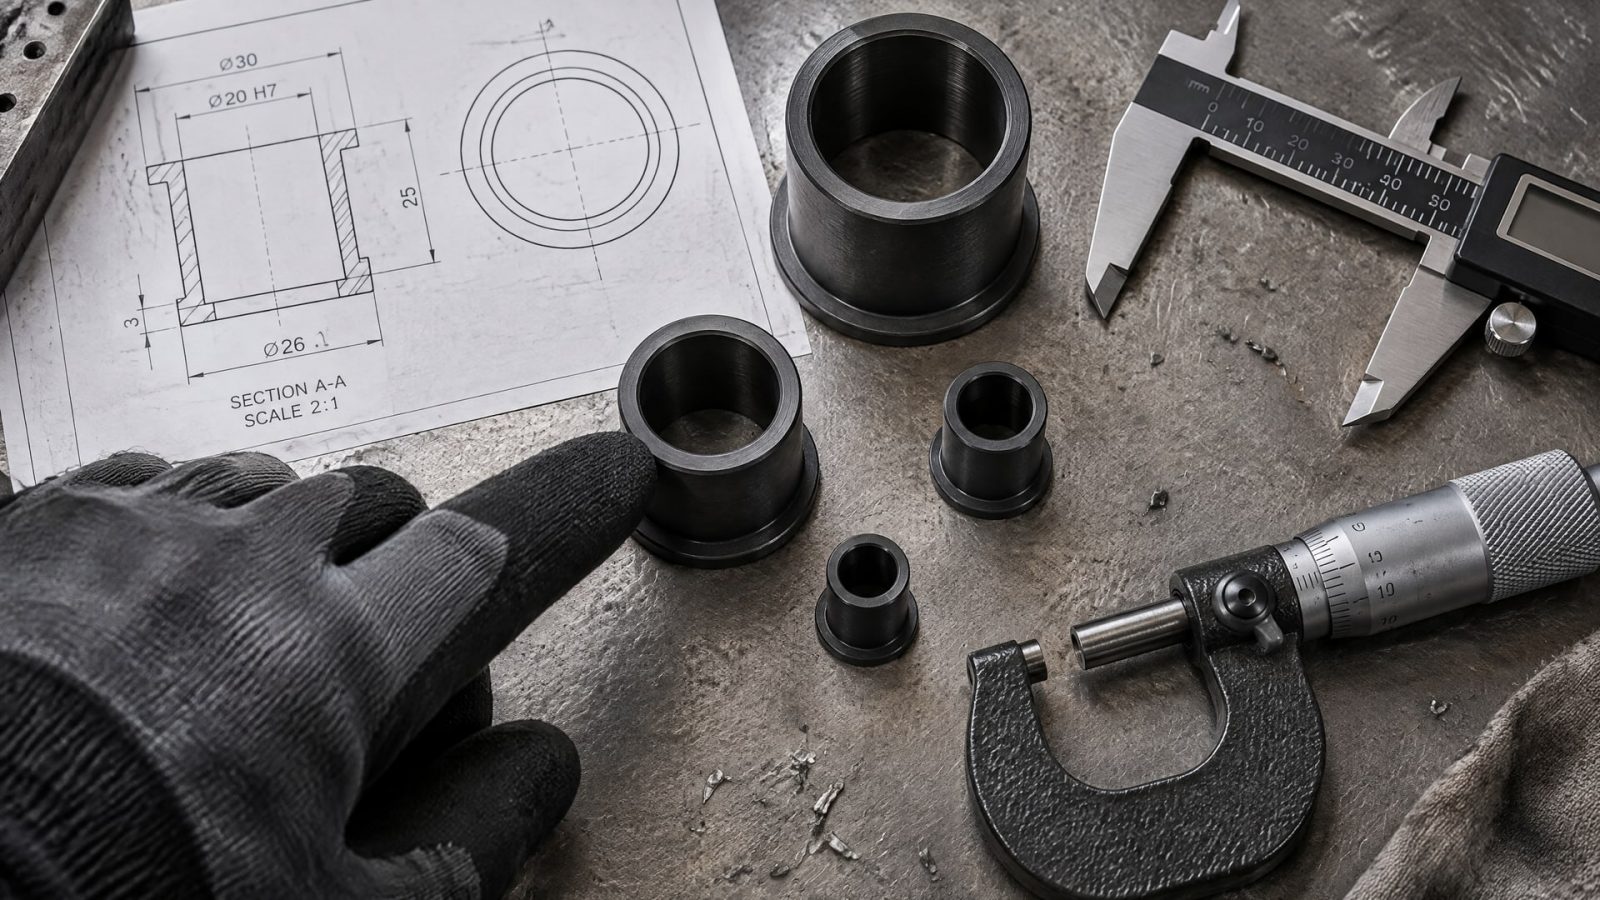
Затем уточняют тип движения, нагрузку и материал сопряженных деталей. Эти параметры помогают понять, подходит ли графитовая втулка или спеченный подшипник, и какое исполнение нужно рассматривать.
Следующий шаг - проверка геометрии и конструкции. ISO 19259 содержит предпочтительные размеры для цилиндрических и фланцевых втулок с твердыми смазками. Геометрию нельзя считать второстепенной: стандарт отдельно рассматривает конструктивные варианты, а корректная посадка остается необходимой частью подбора. Для бронзографитовой втулки также уточняют материал основы и расположение графитовых пробок.
Ориентир покрытия рабочей поверхности твердой смазкой около 30-35% полезен при обсуждении графитовых бронзовых втулок, но его нельзя воспринимать как гарантию ресурса. Для спеченных подшипников важны иные параметры, в том числе содержание графита 1-3,5% и пористость. Окончательное решение принимают с учетом исполнения и режима, а не по одному числу.
Перед заказом инженеру и закупщику полезно сверить:
материал основы и тип твердой смазки;
цилиндрическое или фланцевое исполнение;
нагрузку и характер движения;
температуру и состояние рабочей среды;
соответствие размеров чертежу или спецификации.
Графитовые втулки могут работать в сочетании с маслом или пластичной смазкой, если это предусмотрено конструкцией. Поэтому наличие графита не следует трактовать как запрет на другие смазочные материалы. Важно, чтобы выбранное решение отвечало условиям узла и не подменяло расчет посадки или проверку геометрии.
Твердые смазочные покрытия и графитовые смазки в узлах
Втулка с графитовыми вставками - не единственный способ использовать твердые смазки.
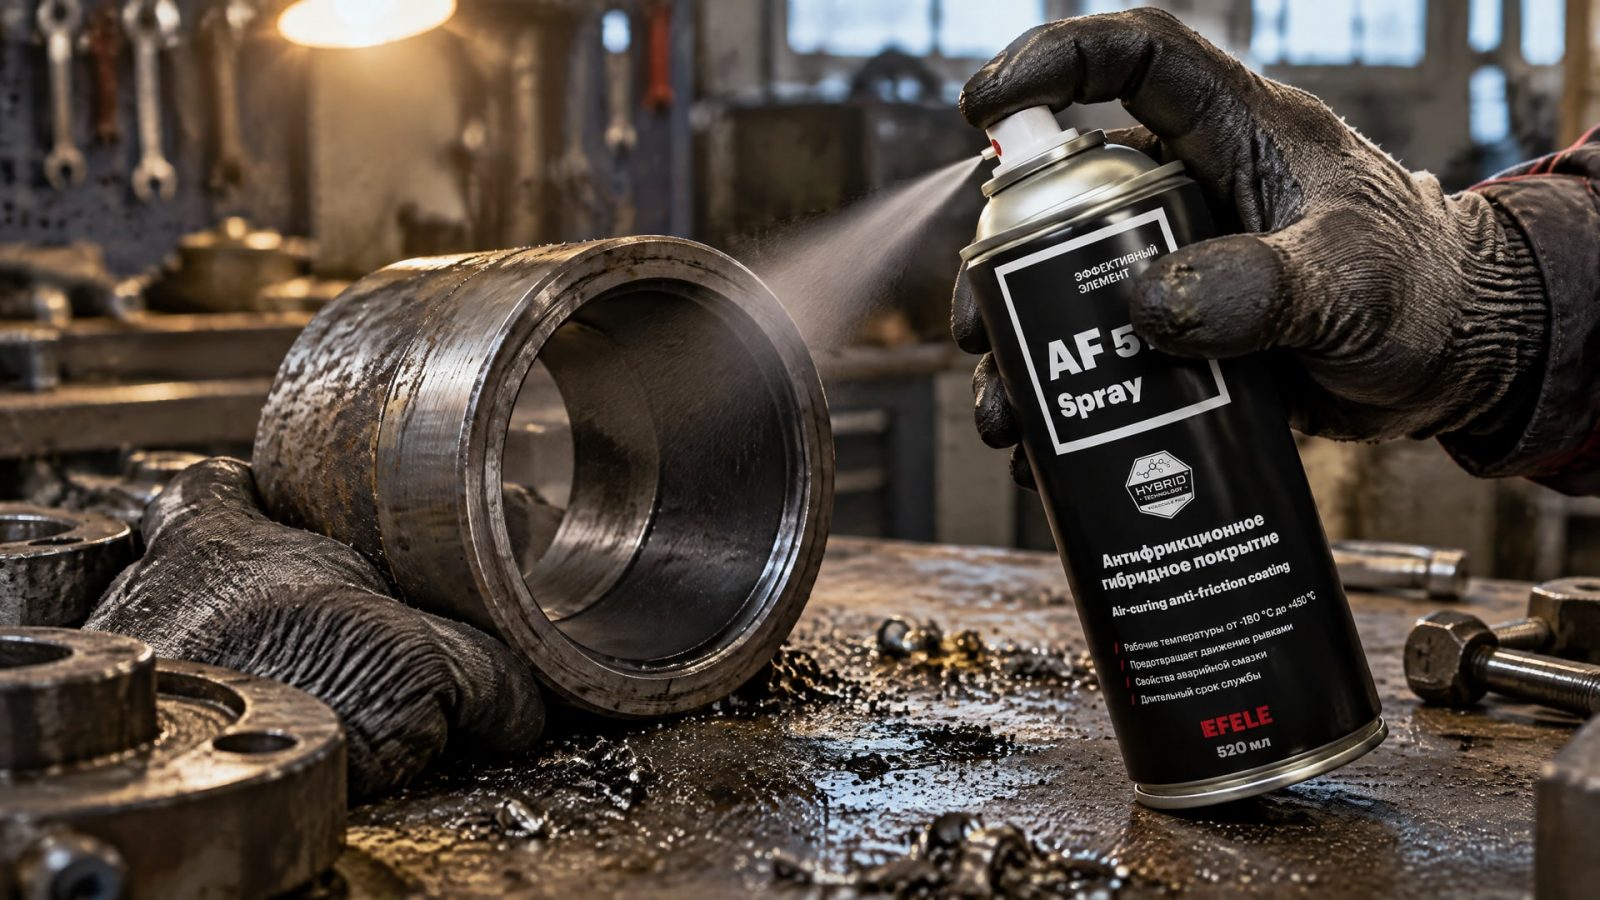
В отдельных задачах применяют антифрикционные покрытия, когда требуется сформировать твердую смазочную пленку на поверхности детали. Для таких решений важны материал покрытия, состояние основания и способ нанесения. Ориентир покрытия поверхности 30-35% относится к графитовым бронзовым втулкам и не должен автоматически переноситься на любые покрытия.
Совет инженера
Сценарий: контактирующие поверхности требуют антифрикционного покрытия, а смазка в жидком виде не подходит для выбранного процесса.
Что сделали: для такой задачи рассматривают EFELE AF-511 Spray - гибридное антифрикционное покрытие на основе дисульфида молибдена и графита, которое отверждается при комнатной температуре.
Итог: на поверхности формируется твердая смазочная пленка; применимость решения проверяют по материалу детали и условиям работы узла.
Если конструкция предусматривает пластичную смазку, задача может быть другой: снизить риск схватывания и задиров при сохранении смазочного материала в зоне контакта. Например, EFELE Графитовая смазка - пластичная смазка с графитом, предназначенная для предотвращения схватывания и задиров. Ее рассматривают именно в узлах, где конструкция допускает применение пластичной смазки, а не как автоматическую замену графитовой втулке.
Выбор между втулкой, покрытием и пластичной смазкой зависит от устройства узла. Графитовая втулка создает пленку в паре вал-втулка за счет вставок, покрытие наносится на поверхность детали, а смазка применяется там, где это предусматривает конструкция. Эти решения могут решать близкие задачи, но не являются взаимозаменяемыми без проверки условий эксплуатации.
Часто задаваемые вопросы
Требуют ли графитовые втулки обслуживания?
Графитовые втулки могут работать без регулярной подачи масла, но это не означает, что узел не нужно проверять. При подборе учитывают нагрузку, температуру, скорость и рабочую среду. Обслуживание и контроль определяют по конструкции оборудования и условиям эксплуатации, а не только по наличию графитовых вставок.
Какое содержание графита нужно для спеченного подшипника?
Для спеченных подшипников часто указывают содержание графита 1-3,5%. Этот диапазон не задает универсальный оптимум: выбор зависит от конструкции, пористости и характера движения. Для колебательных и возвратно-поступательных режимов рассматривают материалы с высоким содержанием графита и низкой пористостью.
Подходят ли графитовые втулки для высокой температуры?
Для графитовых бронзовых втулок приводится работоспособность до 316 °C. Для отдельных материалов типа графит/металлический сплав указывается диапазон от -240 °C до 535 °C. Эти данные относятся к разным материалам, поэтому температурный предел нужно проверять по исполнению конкретной втулки.
Можно ли использовать графитовую втулку вместе со смазкой?
Графитовая втулка не всегда исключает применение масла или пластичной смазки. Некоторые такие втулки могут работать в сочетании с вязкими смазочными материалами. Решение зависит от конструкции узла и условий работы: совместимость проверяют по спецификации и требованиям оборудования.
Заключение
Графит в узлах трения втулок помогает организовать смазывание без постоянной подачи масла, но выбор зависит от материала, геометрии, нагрузки, температуры и характера движения. Бронзографитовые втулки, спеченные подшипники и твердые покрытия решают близкие задачи разными способами, поэтому подменять одно решение другим без проверки не следует.
Следующий шаг - собрать параметры узла: исполнение втулки, материал основы, нагрузку, движение, температуру и состояние среды. Затем сверить геометрию и характеристики выбранного изделия со спецификацией оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать антифрикционные покрытия для работы при контактных напряжениях до 1370 МПа, учитывая все важные факторы.
Узнайте, как определить коэффициент трения смазки для твердосмазочных покрытий и пластичных смазок типа ЦИАТИМ.
Узнайте, как коэффициент трения молибдена влияет на выбор сухих смазочных покрытий с MoS₂ и графитом.