
Аналоги пищевых смазок: сравнение по цене и качеству
При выборе смазки для пищевого производства закупщики часто встречаются с вопросом: насколько важна категория H1, и что действительно определяет цену смазки - ее состав, допуски или гарантированный ресурс. Ответ требует понимания трех ключевых моментов: допуск H1 означает физиологическую безопасность при случайном контакте с продуктом (до 10 ppm в конечном продукте), но это лишь одна из граней выбора; второй критерий - соответствие стандарту ISO 21469, который охватывает гигиеничность производства и применения; третий - рабочие параметры, которые влияют на реальный срок службы и интервалы повторного нанесения. В этой статье мы разберемся, по каким параметрам сравнивают H1-смазки разных производителей, какие цифры и сертификаты имеют вес, и как не переплачивать за маркетинг, выбирая действительно подходящий продукт для конкретного узла.
Статья адресована техническим специалистам, инженерам и снабженцам, которым нужно обосновать выбор между вариантами с разной ценой и набором сертификатов.
Что такое H1 и почему это только часть выбора
Категория H1 по NSF (NSF International) или FDA (в США) выдается смазкам, допустимым при случайном контакте с пищевыми продуктами.
Регулятор устанавливает лимит остаточного количества смазки в конечном продукте: не более 10 ppm. Однако получение этого допуска не означает, что смазка универсальна для всех узлов пищевого оборудования.
Существуют три основных допуска по контакту с пищей: H1 (случайный контакт), H2 (контакт запрещен, но может быть вероятность вторичного попадания на пищу при неправильной эксплуатации) и 3H (прямой контакт, разделительные агенты). H1 - это не «самая строгая» категория для производства, а просто нужный допуск для линий, где вероятна капля или аэрозоль над продуктом.
Второй важный стандарт - ISO 21469, который определяет гигиенические требования к жизненному циклу смазки: от производства и упаковки до хранения и применения. H1 и ISO 21469 взаимодополняют друг друга, но это разные документы. Смазка может быть H1 без ISO 21469, если производитель не заинтересован в дополнительной сертификации, и наоборот (хотя на практике в развитых стандартах они часто идут вместе).
Рабочие параметры, которые влияют на цену и ресурс
Когда две H1-смазки имеют значительно различающиеся цены, причина обычно кроется в следующих параметрах:
Тип базового масла
Белое минеральное масло - наиболее экономичный вариант; оно легко получить, имеет предсказуемые свойства и допускается для H1. Синтетические базы (ПАО, ПАГ) дороже, но обеспечивают более широкий диапазон температур, лучшую окислительную стойкость и сниженное испарение. В источниках отмечается, что для червячных передач под маслом часто выбирают ПАГ, хотя это редкий случай для смазок H1. Для подшипников и направляющих ПАО позволяет работать от -30 до +150 °C, тогда как белое минеральное - обычно от -15 до +100 °C.
Тип и концентрация загустителя
Литиевый комплекс, алюминиевый комплекс сульфоната кальция, полиуретан - каждый тип имеет свои преимущества и цену. Алюминиевый комплекс дает лучшую водостойкость и стойкость к вымыванию, но дороже. Полиуретановые загустители добавляют в премиальные смазки для сочетания вязкости и адгезии.
Пакет присадок
Противоизносные, антиоксидантные, противокоррозионные добавки - каждая категория повышает стоимость. Для H1-смазок пакет ограничен из соображений безопасности, но даже в этих рамках разброс значительный.
Водостойкость и интервал смазывания
Смазка, которая вымывается из узла за два часа работы в условиях высокого давления воды, требует повторного нанесения через 4-6 часов. Смазка со стойкостью к вымыванию может работать 2-3 недели. При расчете стоимости владения это означает разницу в 10-20 раз в затратах на рабочую силу, расход материала и логистику.
Таблица сравнения ключевых параметров H1-смазок
| Параметр | Белое минеральное масло + литий | Белое минеральное + алюм. комплекс | ПАО + полиуретан (при наличии) |
|---|---|---|---|
| Цена закупки, относительно | Базовая (1x) | 1,3-1,7x | 1,8-2,5x |
| Диапазон температур | -15…+100 °C | -15…+110 °C | -30…+150 °C |
| Водостойкость | Слабая | Хорошая | Отличная |
| Интервал смазывания | 500-2000 часов | 2000-5000 часов | 5000-15000 часов |
| ISO 21469 | Часто нет | Часто да | Часто да |
| Допуск H1 | Да | Да | Да |
Когда аналог - это действительно аналог
Заменить одну H1-смазку на другую можно только если совпадают все нижеперечисленные параметры:
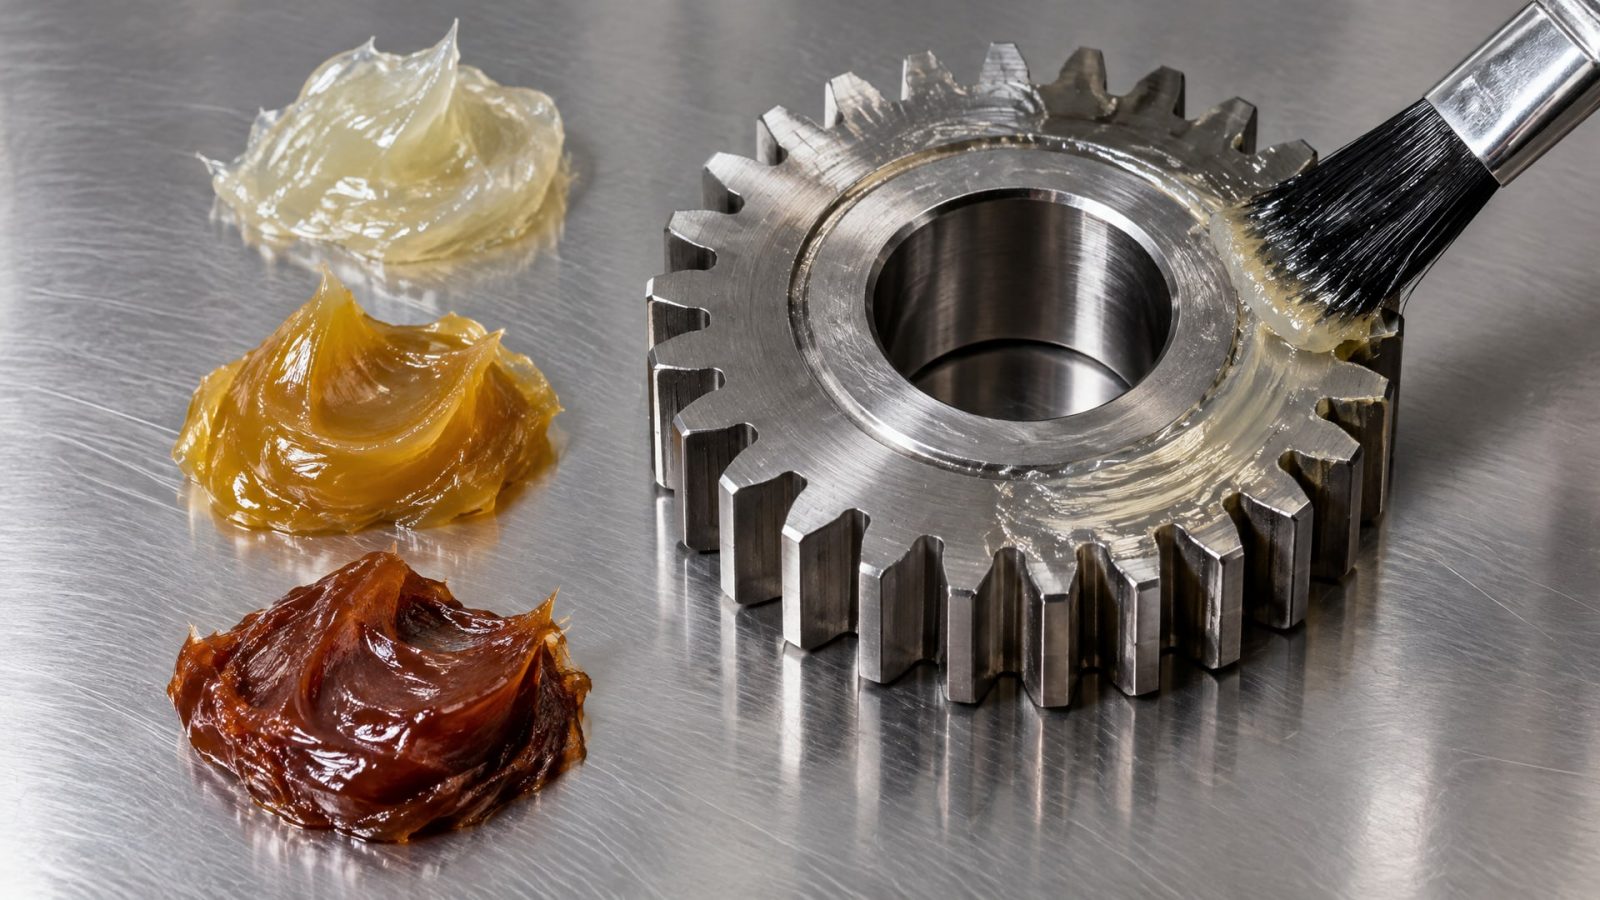
Допуск H1 и, при необходимости по регламенту объекта, ISO 21469.
Класс вязкости по ISO VG: NLGI-класс для пластичной смазки (NLGI 1, 2, 3) отдельно от ISO VG, хотя оба параметра связаны.
Тип базового масла и тип загустителя - в техническом паспорте это должно быть явно указано.
Рабочий диапазон температур - если текущая смазка работает при -20 °C, а предлагаемый аналог рассчитан только на -5 °C, замена создает риск.
Стойкость к воде: если в цехе есть постоянная влага или еженедельная санитарная мойка под давлением, нельзя переходить на смазку с худшей водостойкостью.
Нагрузочная способность и противоизносные свойства - для высоконагруженных узлов (редукторы, червячные передачи).
Требования оборудования: некоторые производители устанавливают жесткие спецификации на используемую смазку.
На практике совпадение всех параметров встречается редко. Чаще закупщик находит два варианта, близких по функциям, но с разной ценой. В этом случае экспертный метод - рассчитать стоимость владения за 2-3 года с учетом интервалов смазывания, расхода и трудовых затрат на переподсмазку.
Цена vs. качество: как не переплатить
Распространенное заблуждение: дорогая смазка всегда лучше, дешевая - всегда хуже.
На самом деле, цена зависит от конкретных рабочих условий и требований объекта.
Когда переплата оправдана
Если оборудование работает в критичных условиях - высокая температура, высокая нагрузка, постоянная влага - инвестиция в смазку с широким температурным диапазоном, высокой водостойкостью и длинным ресурсом окупается за счет редкой замены. Например, для редуктора, работающего под брызгами воды и при 70-80 °C, экономная по цене смазка потребует повторного нанесения каждые 200 часов, а премиальная - каждые 2000 часов. При стоимости 2000 рублей в час на переподсмазку первый вариант обойдется в 200 000 рублей в год, второй - в 20 000 рублей. Разница в закупочной цене смазки -3000-5000 рублей за килограмм - окупается за первый месяц.
Когда дешевый вариант имеет смысл
Если узел работает при комнатной температуре, сухо, с низкой нагрузкой и интервалом повторной смазки раз в полгода, потребление смазки минимально, и цена вот-вот переходит в разряд маркетинга. Например, для смазки направляющих на линии фасовки в сухом цехе подойдет экономичная H1-смазка на белом минеральном масле с литиевым комплексом - качество будет достаточным.
Документированные параметры vs. маркетинг
При сравнении аналогов опирайтесь только на техпаспорта и сертификаты. Фразы вроде «супер-премиум», «революционная формула» или «идеально для всех узлов» в описании не подтверждаются цифрами. Вместо этого смотрите:
Вязкость в сантистоксах (cSt) при 40 °C и 100 °C.
Температурный диапазон в градусах Цельсия.
Стойкость к окислению (часы по методу RPVOT или TOST).
Стойкость к вымыванию в сепаратором (% остатка).
Допуск H1 и наличие ISO 21469.
Практический подход к выбору H1-смазки для разных узлов
Подшипники
Для шариковых и роликовых подшипников требуется смазка с хорошей адгезией (прилипчивостью к металлу) и минимальной вязкостью, чтобы не замедлять вращение. Типичный класс - ISO VG 7-22, NLGI 2. Водостойкость важна только если подшипник находится над линией раздачи продукта и может подвергаться конденсату или брызгам. Закупщики часто выбирают здесь среднеценовой вариант: смазка на белом минеральном масле с алюминиевым комплексом, совпадающая по вязкости и диапазону температур - сбалансированный выбор по цене и ресурсу.
Цепи и открытые передачи
Для цепей, особенно в условиях, где велика вероятность окисления или контакта с брызгами, требуется смазка с хорошей адгезией и противоизносными свойствами. Класс вязкости выше: ISO VG 32-68. Водостойкость здесь критична. Снижение цены за счет худшей водостойкости сразу увеличивает интервал смазывания, и стоимость владения нивелирует экономию.
Редукторы и червячные передачи
Для высоконагруженных узлов требуется вязкость ISO VG 46-68 и высокая нагрузочная способность. Температурный диапазон должен охватывать 60-80 °C (типовой нагрев редуктора под нагрузкой). Здесь выбор дороже: нужна смазка с пакетом противоизносных присадок и водостойкостью. На практике в ремонтных службах пищевого сектора выбирают смазку на базе PAO или белого минерального масла с алюминиевым комплексом, имеющую ISO 21469 и диапазон температур от -10 до +130 °C.
Высоконагруженные узлы трения в тестомесах и термоформовочных машинах
Для машин, где трущиеся части нагреваются до 80-100 °C и одновременно подвергаются воздействию воды, нужна смазка с повышенной термо- и водостойкостью. На линиях фасовки такие узлы часто берут смазку на базе PAO или синтетическую с алюминиевым комплексом, диапазоном от -20 до +140 °C и стойкостью к вымыванию не менее 95 %. Такие смазки стоят дороже, но интервал смазывания достаточно длинный, чтобы оправдать инвестицию.
Параметры, на которые экономить не стоит
Адгезия (липкость, прилипчивость к металлу).
Смазка должна прилипать к поверхности и не стекать при вибрации. Это определяется типом загустителя и пакетом присадок. Экономия на адгезии означает повышенный расход и требование более частой повторной смазки.
Водостойкость и стойкость к вымыванию. Если в цехе еженедельная санитарная мойка под давлением 30-40 бар, смазка должна иметь стойкость к вымыванию не менее 90 %. Недорогая смазка с 60% стойкостью потребует повторного нанесения в день после мойки.
Диапазон температур. Если техпаспорт оборудования указывает рабочую температуру 50-80 °C, смазка должна быть одобрена для этого диапазона. Выбор смазки «на запас» с более узким диапазоном создает риск преждевременного выхода из строя.
Наличие ISO 21469 при проверке аудитом. Если на предприятие приезжает аудитор из международной сети быстрого питания или животноводства, он потребует оригинал сертификата ISO 21469 для всех смазок. Без этого документа объект может быть заблокирован, и экономия на смазке обойдется в миллионы рублей штрафов и потери контракта.
Как считать стоимость владения
Формула простая: (цена килограмма × годовой расход) + (стоимость часа переподсмазки × часов в год, затраченные на повторное нанесение) = реальная стоимость смазки за год.
Пример: редуктор весит 500 кг, требует полной замены смазки каждый год (10 литров = 10 кг). Вариант 1 - дешевая смазка за 1000 рублей/кг с интервалом 500 часов между переподсмазками (частичное нанесение 0,5 кг). Вариант 2 - дорогая смазка за 3000 рублей/кг с интервалом 2500 часов.
Годовое потребление: 8000 часов на 2 смены. Вариант 1 требует 16 переподсмазок в год (16 × 0,5 кг = 8 кг/год) + полная замена 10 кг. Вариант 2 требует 3 переподсмазки в год (3 × 0,5 кг = 1,5 кг/год) + полная замена 10 кг.
Затраты на материал: - Вариант 1: (10 + 8) × 1000 = 18 000 рублей. - Вариант 2: (10 + 1,5) × 3000 = 34 500 рублей.
Затраты на переподсмазку (человеко-часы, если включить остановку оборудования): - Вариант 1: 16 × 2 часа × 2000 рублей/час = 64 000 рублей. - Вариант 2: 3 × 2 часа × 2000 рублей/час = 12 000 рублей.
Итого за год: - Вариант 1: 18 000 + 64 000 = 82 000 рублей. - Вариант 2: 34 500 + 12 000 = 46 500 рублей.
При такой динамике дорогая смазка окупается за счет редкой переподсмазки, несмотря на более высокую закупочную цену.
Что ищут техспециалисты при выборе аналога
Когда закупщик или инженер говорит «найти аналог», он обычно имеет в виду смазку с совпадающими рабочими параметрами, желательно по более выгодной цене.
Типичный сценарий: используется одна смазка (часто дорогая импортная), срок ее закупки истекает, контракт с поставщиком завершен - нужна замена, проверенная по спеке.
Правильный путь поиска: 1. Выписать из техпаспорта оборудования требования к смазке: вязкость (ISO VG), температурный диапазон, нагрузка, среда. 2. Посмотреть текущую смазку: что именно стоит в редукторе, какие допуски она имеет (H1, ISO 21469). 3. Найти в каталогах производителей смазки того же класса вязкости, допуска H1 и диапазона температур. 4. Сравнить на предмет водостойкости, адгезии и интервала смазывания. 5. Проверить, совпадает ли тип базового масла и загустителя (это влияет на совместимость с остатками старой смазки). 6. Запросить у поставщика TDS и сертификат H1 для убеждения.
В этом процессе на практике закупщики часто сталкиваются с ситуацией, когда «точного аналога» нет, но есть смазка, которая перекрывает спеку оборудования на 95-98 %. В этом случае рекомендуется провести переходную смазку: перед полной заменой новой смазки надо удалить из узла остатки старой (помыть, если возможно), чтобы не смешивать несовместимые составы.
Выбор между российским производством и импортом
На рынке пищевых смазок H1 конкурируют российские и зарубежные производители.
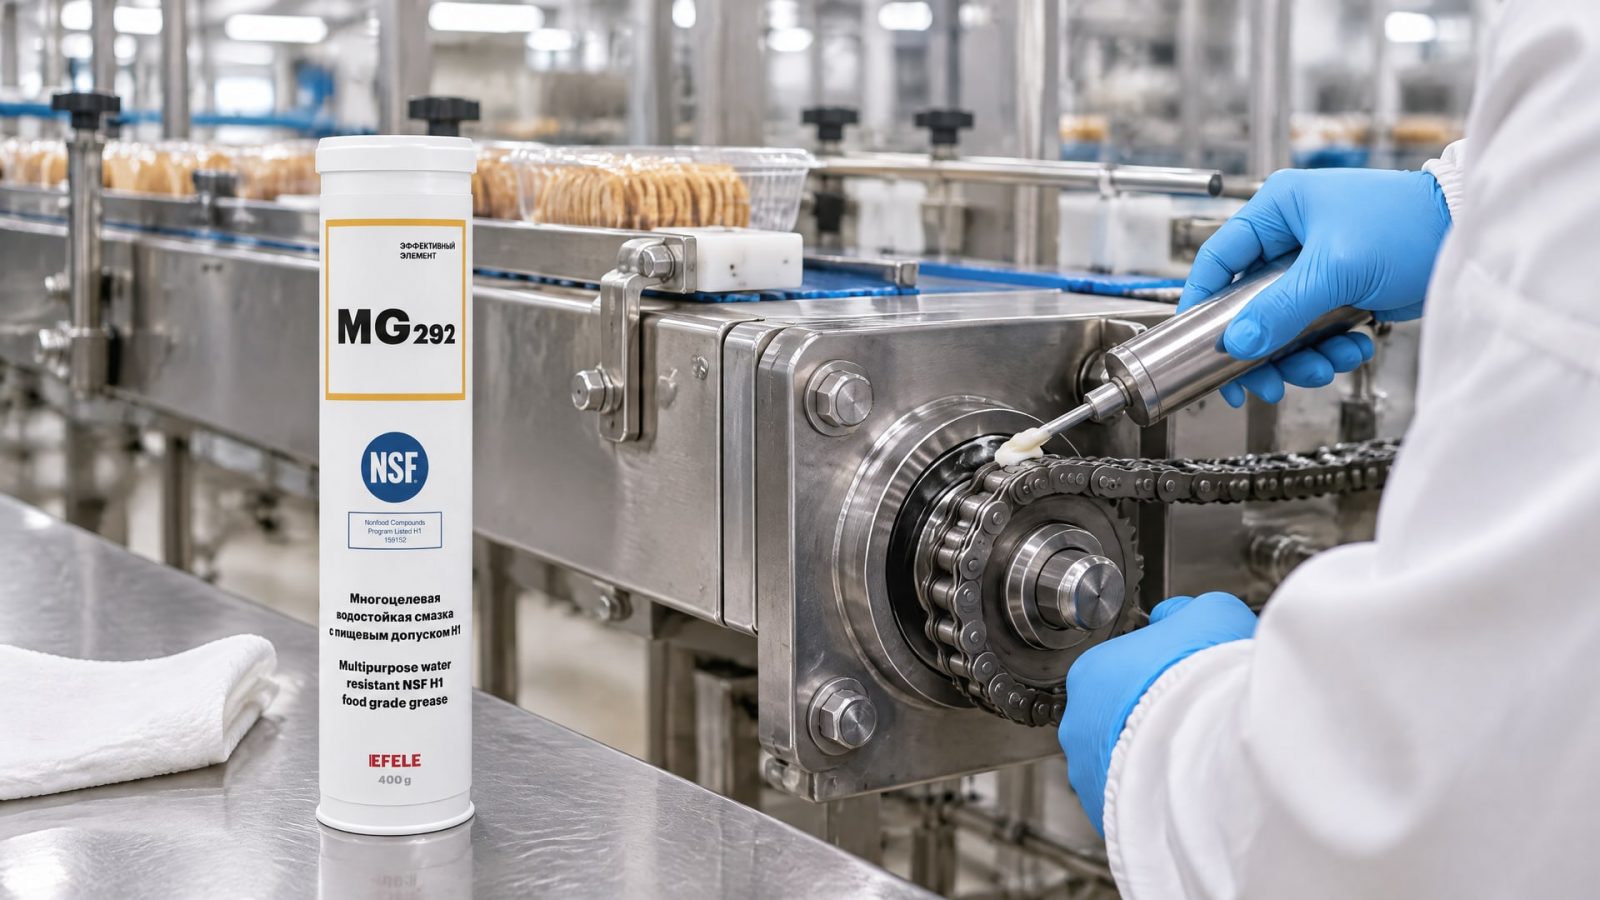
Преимущества российского производства: доступность, предсказуемый расход (известны особенности климата и производств), техподдержка на русском языке, возможность согласовать нестандартный состав под конкретное оборудование. Преимущества импортных смазок: историческая маркетинговая известность, дополнительные сертификаты (но часто дублирующие друг друга).
На линиях фасовки в ремонтных службах пищевого сектора закупщики часто возвращаются к российским смазкам второй год подряд, когда убеждаются, что сбалансированное качество при разумной цене - это рациональный выбор, особенно если есть надежный поставщик с технической поддержкой.
Отличный пример в этой категории - EFELE MG-292, водостойкая H1-смазка на белом медицинском масле и комплексе сульфоната кальция, разработанная для высоконагруженных узлов, подверженных воздействию воды (NLGI 2, -20…+130 °C, стойкость к вымыванию не менее 95 %). На практике эта смазка применяется в ремонтных службах для редукторов и направляющих в условиях регулярной мойки; ее цена на 30-40 % ниже импортного премиального аналога, но интервал смазывания совпадает.
Часто задаваемые вопросы
Какая разница между H1 и ISO 21469 для нашего производства?
H1 - это допуск NSF, который подтверждает физиологическую безопасность смазки при случайном контакте (не более 10 ppm в продукте). ISO 21469 - стандарт, проверяющий гигиену производства, упаковки, хранения и применения смазки. Если ваше предприятие проходит аудиты от сетей быстрого питания или международных партнеров, потребуют именно оба документа. Для внутреннего производства достаточно H1.
Можно ли смешивать две H1-смазки от разных производителей?
Не рекомендуется без уверенности в совместимости. Даже если обе H1, разные типы загустителей (литий, алюминиевый комплекс) могут осадиться в узле. Если необходима замена, лучше удалить старую смазку перед заливкой новой или убедиться у производителей, что составы совместимы (они обычно указывают это в TDS).
Почему дешевая H1-смазка требует частого переподсмазки?
Дешевизна часто связана с экономией на пакете присадок (особенно на противоизносных и водостойких добавках). Такая смазка вымывается быстрее или окисляется при нагреве, теряя эффективность. Результат - узел требует повторного нанесения в 3-5 раз чаще, чем premium-вариант. Стоимость владения оказывается выше из-за логистики и рабочего времени.
Как проверить, что смазка действительно H1, а не подделка?
Запросите оригинальный сертификат NSF H1 от поставщика. Подделки выдают себя отсутствием номера сертификата NSF, невозможностью найти запись в базе NSF (есть открытая база на сайте nsf.org), разницей в цвете или запахе смазки от образца (если вы его когда-то видели). Проверьте также TDS (техпаспорт) - в нем должны быть указаны точные физико-химические параметры, допуски и условия применения.
На какой интервал смазывания ориентироваться при выборе?
Сначала определите сценарий применения: температура рабочей зоны, наличие влаги, нагрузка, режим мойки. Затем запросите у производителя рекомендацию по интервалу (в часах или днях работы). Обычно в пищевой промышленности это 200-2000 часов в зависимости от смазки. На практике вы можете уменьшить интервал в два раза, если условия суровее, чем описано, или увеличить, если условия мягче и смазка после повторного нанесения все еще выглядит чистой.
Заключение
Выбор аналога пищевой смазки H1 по цене и качеству - это не просто замена одного продукта на другой с тем же допуском. Ключ к правильному решению лежит в согласованности четырех параметров: рабочих условий оборудования (температура, нагрузка, влага), требуемых допусков и сертификатов (H1, ISO 21469), технических спецификаций смазки (вязкость, диапазон температур, водостойкость) и расчета реальной стоимости владения, которая учитывает не только закупочную цену, но и интервалы переподсмазки, расход и трудовые затраты.
Закупщикам и инженерам рекомендуется начать с заполнения таблицы требований, полученных из техпаспорта оборудования, затем сравнить 2-3 варианта смазок, запросив их TDS и сертификаты, и наконец рассчитать стоимость владения за 12-24 месяца. В большинстве практических случаев такой подход выявляет, что смазка среднего ценового диапазона, имеющая правильный состав и проверенный производителем интервал смазывания, обходится компании дешевле как дешевых вариантов с частой переподсмазкой, так и премиальных брендов, когда условия применения не требуют максимальной термо- или водостойкости. Следующий шаг - запросить образец, проверить его в работе на протяжении 2-4 недель, и если результаты совпадают с обещаниями производителя, безопасно переходить на долгосрочный контракт поставки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станки, их компоненты и эффективность производства.
Узнайте, как выбрать смазку для личинок замков и правильно ее применять, чтобы избежать проблем с замерзанием зимой.
Герметик вместо прокладки: когда он эффективен для фланцевых соединений, а когда лучше выбрать традиционные решения.