
Анаэробный герметик для резьбы: как выбрать вместо ФУМ-ленты
Герметизация резьбовых соединений - одна из ключевых операций в монтаже трубопроводов, гидравлических систем и сантехнического оборудования. Долгое время единственным решением была ФУМ-лента, но анаэробные герметики предлагают совершенно другой подход: они не требуют намотки, обеспечивают более стабильный результат при повторяемых операциях и лучше справляются с вибрацией и динамическими нагрузками. Однако выбор между ними не так очевиден, как кажется. Статья разбирает, когда анаэробный герметик действительно превосходит ленту, какие параметры смотреть при выборе и как правильно его применять, чтобы герметичность была гарантирована.
Адресована статья технические специалистам, инженерам и закупщикам, которые работают с резьбовыми соединениями в промышленности и сантехнике и ищут более надежное решение, чем традиционная лента.
Когда анаэробный герметик превосходит ФУМ-ленту
Выбор между анаэробным герметиком и ФУМ-лентой зависит от двух главных факторов: типа резьбы и условий работы соединения.
ФУМ-лента эффективна для конических резьб, где уплотнение формируется в самом зазоре между витками. Для прямых и цилиндрических резьб (например, в сантехнике и некоторых гидросистемах) лента часто неполноценна, так как профиль резьбы не создает естественного сжима. Здесь анаэробный герметик показывает преимущество: он заполняет всю впадину резьбы, обеспечивая герметичность даже на цилиндрических профилях.
Второе преимущество - стабильность при вибрации и динамических нагрузках. Намотанная лента может со временем соскальзывать и ослабляться, особенно если соединение подвергается колебаниям или ударам. Отвержденный анаэробный слой, распределенный по всей поверхности витков, намного устойчивее к таким воздействиям и сохраняет герметичность на протяжении всего срока службы.
Третий момент - технологичность и повторяемость. На производстве, где каждый день собирают сотни соединений, важна не импровизация, а алгоритм. Нанести герметик на первые 4–5 витков проще и быстрее, чем аккуратно намотать 2–4 оборота ленты, особенно при работе в перчатках или спешке. Результат при правильной подготовке всегда предсказуем.
Типы резьбовых соединений: какой герметик выбрать
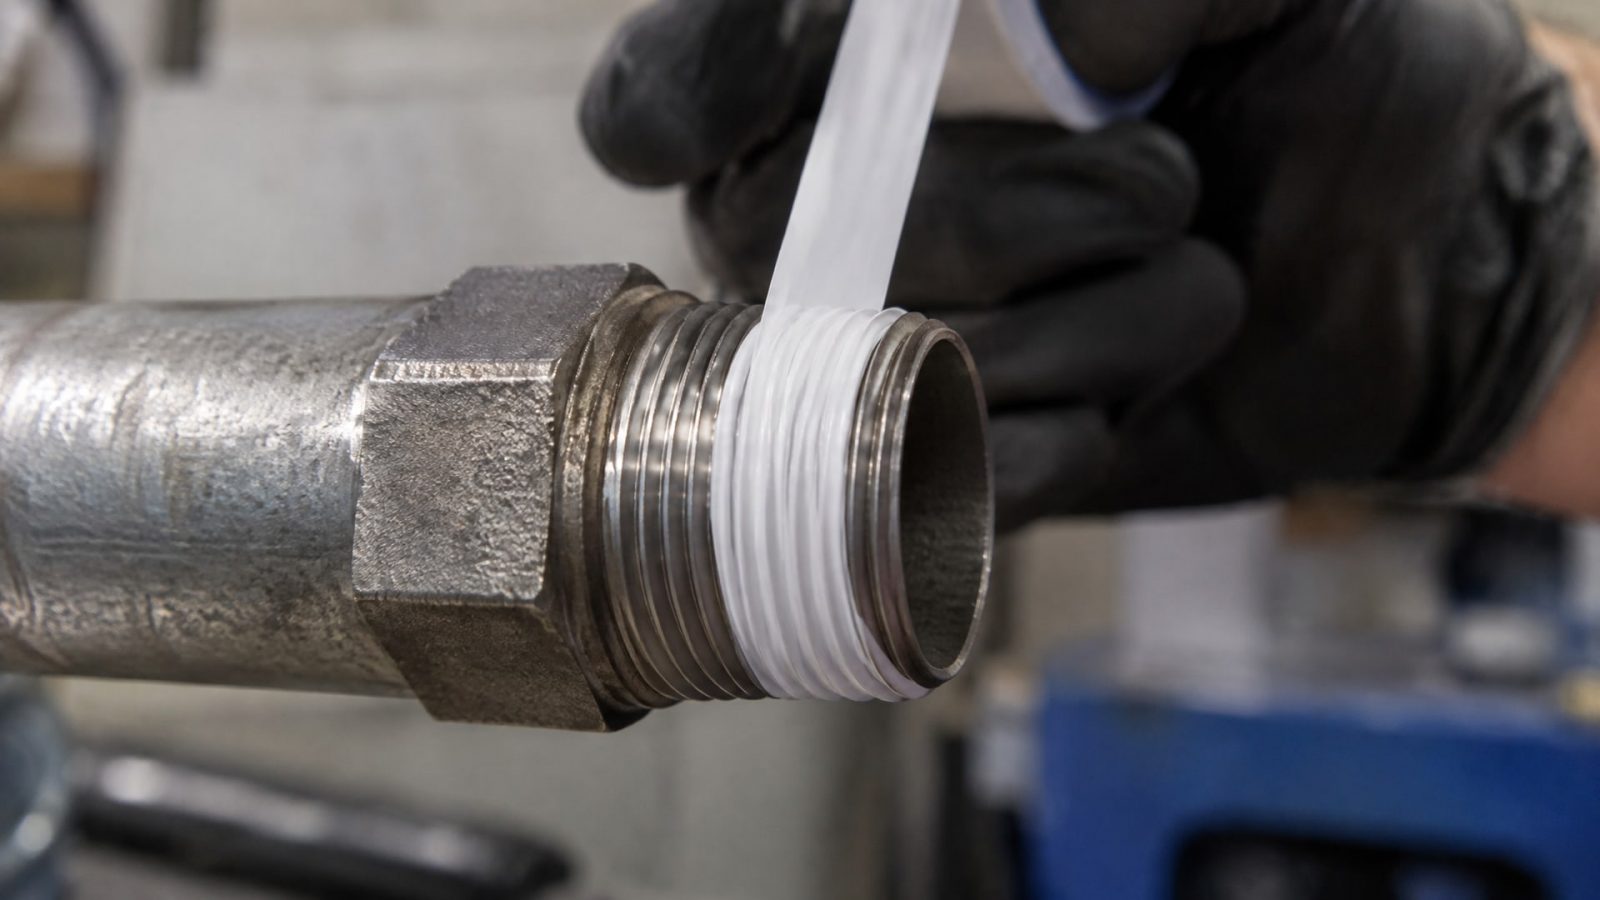
Коническая резьба (GOST 6357 и аналоги)
Для конической резьбы ФУМ-лента остается рациональным выбором: профиль резьбы сам создает зажим, и лента становится вспомогательным уплотнением. Однако если требуется гарантированная герметичность при вибрации или высокой температуре, анаэробный герметик добавит надежности. Наносить его можно параллельно ленте, либо заменить ленту полностью, если стандарты оборудования это позволяют.
Прямая цилиндрическая резьба (метрическая ISO, UNC, BSPP)
Здесь анаэробный герметик - основное решение. ФУМ-лента на цилиндрической резьбе практически бесполезна, потому что профиль не обеспечивает естественного сжима. Герметик заполняет весь объем между витками и фланговыми поверхностями, обеспечивая герметичность под давлением.
Резьба для сантехнических приложений
В сантехнике резьба часто прямая или близкая к прямой. Герметик для резьбы в сантехнике анаэробный применяется на муфтах, штуцерах, кранах и вентилях. Главное требование - безопасность для питьевой воды, если это требуется по нормам; большинство анаэробных составов соответствуют пищевым стандартам при сертификации, но перед использованием нужно проверить техлист продукта.
Трубная резьба и узлы высокого давления
Для герметизации трубных резьбовых соединений, где предъявляются повышенные требования к герметичности и стойкости к вибрации, анаэробный герметик незаменим. Средняя по прочности смесь обеспечивает герметичность при давлении и вибрационных нагрузках, характерных для гидравлических и пневматических систем. Проблема вымывания герметика под потоком жидкости решается за счет высокой вязкости и адгезии материала к металлу: наносимый герметик должен полностью заполнить впадины резьбы и отвердеть в анаэробной среде (в отсутствие кислорода) в течение 24 часов при 22 °C.
Параметры выбора анаэробного герметика
Вязкость и консистенция
Анаэробные герметики поступают в виде жидких составов разной текучести. Низковязкие варианты (500–1000 мПа·с) проникают в тонкие зазоры 0,05–0,15 мм и подходят для точных механических соединений. Средневязкие (2000–5000 мПа·с) используются для типовых резьб с зазором 0,10–0,25 мм. Высоковязкие составы помогают заполнить крупные зазоры и работают на ослабленных, изношенных резьбах. Перед выбором загляни в техдокументацию конкретного соединения или измерь зазор между витками.
Время отверждения и выдержка перед нагружением
Стандартное время отверждения при 22 °C -24 часа. Это означает, что после сборки соединение нужно оставить в покое минимум на сутки перед включением давления или нагрузки. Если условия производства не позволяют такую пауз, нужно уточнить, есть ли у производителя ускоряющие добавки или вариант с более быстрым отверждением (некоторые составы отверждаются за 6–12 часов). На холоде (ниже 15 °C) процесс замедляется, поэтому при зимнем монтаже запас времени рекомендуется увеличить.
Температурный диапазон
Анаэробные герметики работают в диапазоне, обычно от -40 до +80 °C или +120 °C в зависимости от типа смолы. Для криогенных систем или печей нужны специальные составы. Перед применением в экстремальных условиях проверь паспортные данные: превышение температурного диапазона приводит к разрушению полимерной матрицы и потере герметичности.
Устойчивость к жидкостям и средам
Герметик должен быть совместим со средой, которая будет контактировать с соединением: вода, масло, хладагент, спирт или щелочные растворы. Обычно анаэробные составы стойки к большинству промышленных жидкостей, но есть исключения - например, некоторые составы могут разбухнуть при контакте с эфиром или концентрированными органическими растворителями. В сомнительных случаях запроси у поставщика совместимость или проведи контрольный тест на образце.
Как правильно наносить анаэробный герметик
Подготовка поверхности
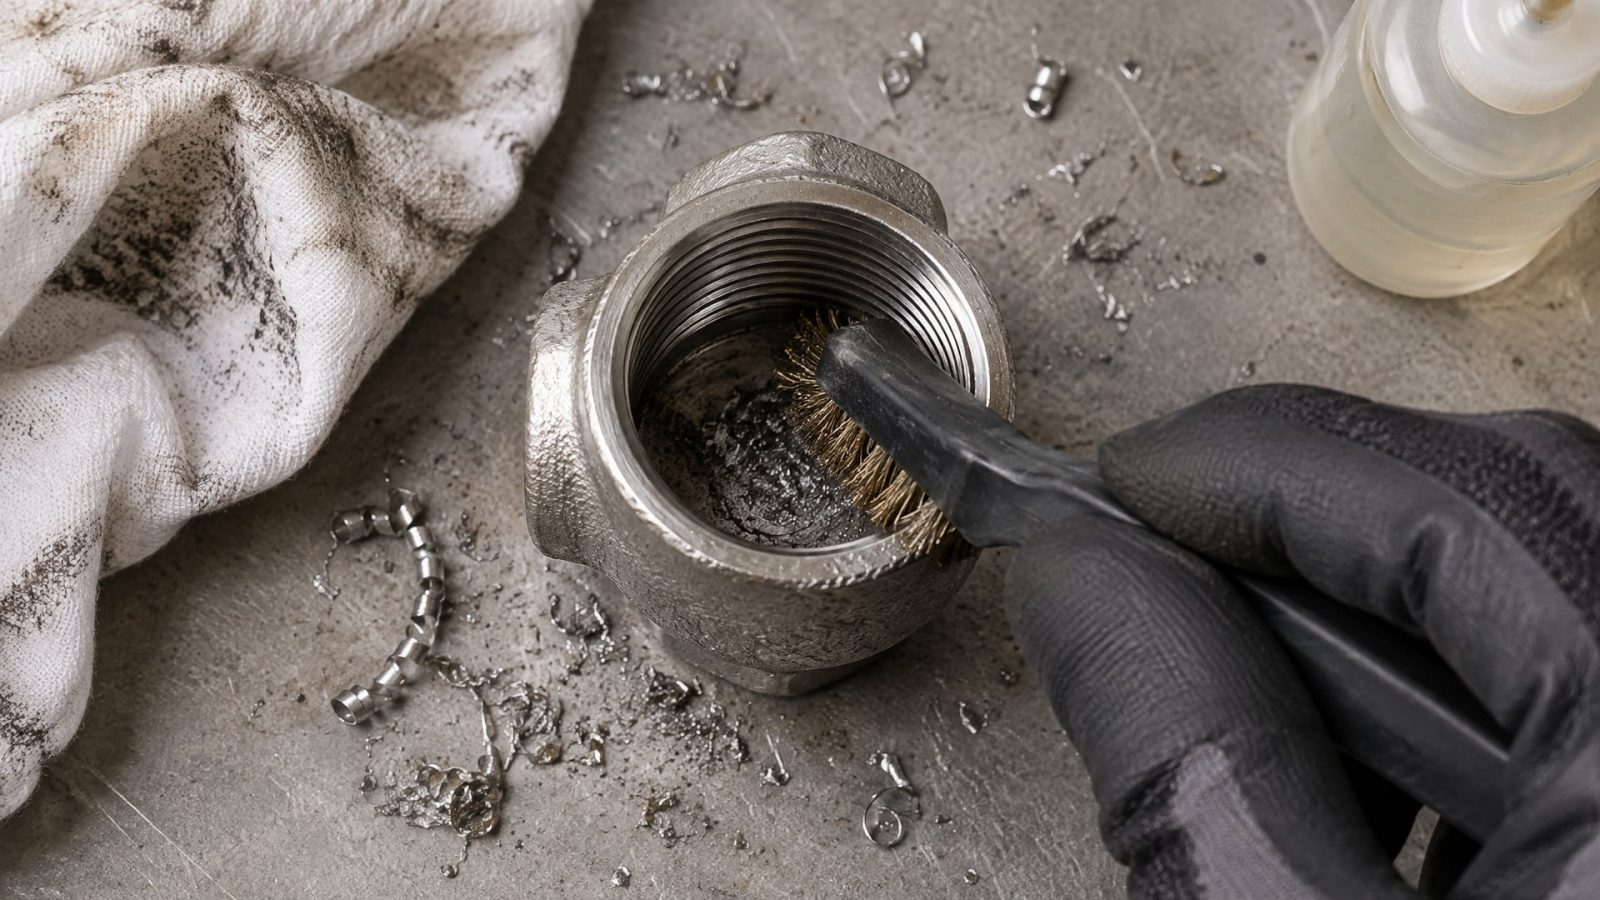
Это фундамент всего процесса. Резьба должна быть механически очищена - удалены следы старого герметика, окалины и грязь. Затем поверхность обезжиривается: используй ацетон, спирт или специальные обезжиривающие растворы. После обезжиривания резьба должна полностью высохнуть - влага или остатки спирта снижают адгезию герметика и приводят к неплотностям. На практике: протрите чистой сухой тряпкой, дайте испариться в течение 15–30 минут, затем приступайте к нанесению.
Поверхность должна быть не только чистой, но и умеренно активной. Если резьба отполирована до зеркального блеска, герметик может плохо прилипать. Небольшая шероховатость (матовая поверхность) улучшает адгезию. Если резьба слишком гладкая, можно использовать активатор - специальное вещество, которое наносится на поверхность перед герметиком и повышает смачивание и прилипание. Активаторы особенно полезны для плохо смачиваемых материалов (нержавеющая сталь, хромированные поверхности).
Правила нанесения
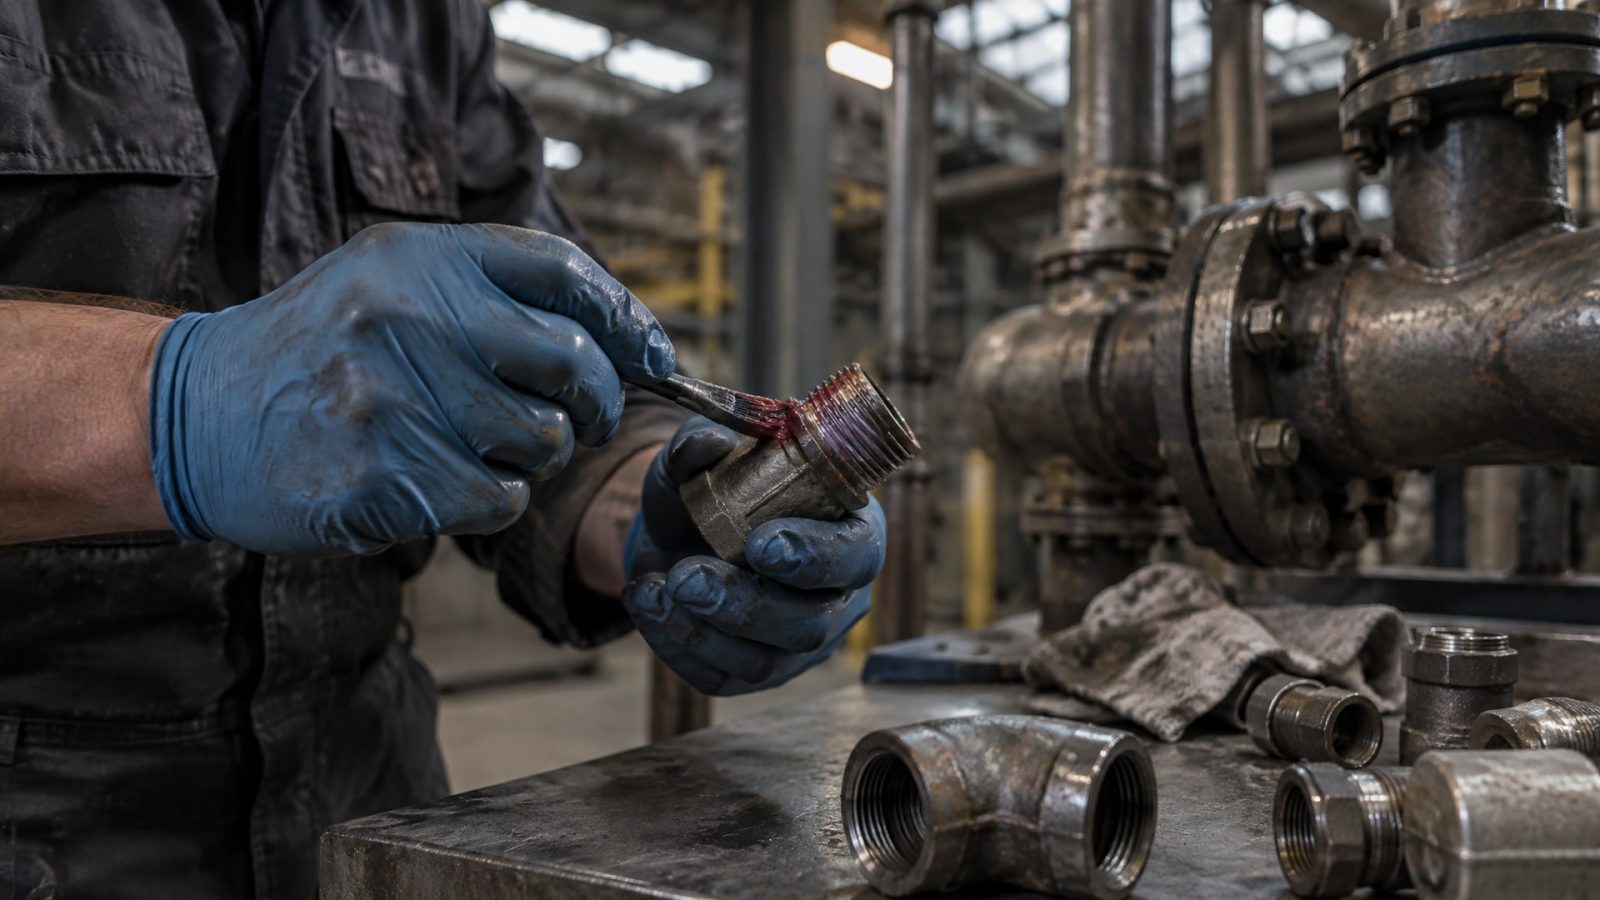
Герметик наносят тонким слоем на первые 4–5 витков мужской резьбы. Это означает, что капля герметика должна покрыть всю окружность резьбы, заполнив впадины, но не создавая капель и наплывов. Наносить лучше медленно, позволяя материалу самостоятельно заполнить все микрозазоры. После этого резьбовой конец вводят в отверстие с внутренней резьбой и собирают соединение.
Важный момент: герметик должен полностью заполнять вершины, впадины и боковые поверхности резьбы. Если нанести его недостаточно, останутся пустоты и герметичность не гарантирована. Если переборщить, герметик может выдавиться из соединения и затечь на соседние детали - это не смертельно, но усложняет сборку и чистку. Оптимум - когда герметик едва виден на поверхности стыка после сборки.
После сборки
Сразу после сборки соединение оставляют в покое. Категорически запрещено дополнительно дотягивать или проворачивать резьбу без необходимости: повторное ослабление или доворот может нарушить герметичность, особенно если герметик еще не полностью отвердел. Выдерживай выдержку не менее 24 часов при комнатной температуре (22 °C) перед включением давления или нагрузки. Если монтаж производится на холоде (ниже 15 °C), время выдержки увеличивается.
После полного отверждения соединение становится надежным и жестким. Излишки герметика, если они выступили, аккуратно удаляют ацетоном или другим растворителем.
Пластиковая резьба: особенности и ограничения
Анаэробный герметик для пластиковой резьбы требует особой осторожности.
Стандарты EN 751-1 и ISO 10964 описывают в основном металлические резьбовые соединения; для пластика (полиэтилена, полипропилена, ПВХ, нейлона) нет единого универсального герметика.
Проблема в том, что пластик имеет иную поверхностную энергию, чем металл, и герметик может плохо прилипать или вызывать разбухание и коробление материала. Некоторые анаэробные смолы совместимы с определенными пластиками, но это всегда нужно проверить в техдокументации.
Алгоритм: сначала изучи спецификацию фитинга или трубы - производитель должен указать, какие герметики допустимы. Затем выбери герметик, совместимый с конкретным пластиком. Если производитель герметика указывает совместимость с ПВХ и нейлоном, это не гарантирует совместимость с полипропиленом. Перед массовым применением проведи тест: нанеси герметик на обрезок резьбы, оставь на 24 часа и проверь, не произошло ли изменение геометрии или цвета. На производстве, когда работают с пластиковой резьбой в сантехнике, часто используют мягкие масла и пасты вместо анаэробных клеев, так как они менее агрессивны.
Герметик для резьбы вместо ФУМ-ленты: практические ошибки
Ошибка 1: пропуск очистки и обезжиривания
Многие думают, что небольшой налет пыли или старый герметик не помешают, а это крупная ошибка. Герметик попросту не прилипнет, останутся микрозазоры, и соединение начнет течь при давлении. Результат: замена прокладок, остановка оборудования, потеря времени и репутации. Всегда очищай, обезжиривай и сушь.
Ошибка 2: недостаточное нанесение герметика
Если герметика нанесено мало, он не заполнит всю впадину, особенно на крупных резьбах. На начальном этапе эксплуатации может казаться, что герметизация хорошая, но при первом срабатывании давления или вибрации воздушные карманы начнут срабатывать, и герметичность упадет. Нанеси герметик щедро, но не до брызг.
Ошибка 3: ранее нагружение соединения
Если загрузить соединение до истечения 24 часов, герметик еще не отвердел полностью, и под нагрузкой он сместится, оставив пустоты. Давление или вибрация только ускорят этот процесс. Соблюдай выдержку.
Ошибка 4: перепад температур после сборки
Если соединение собрано в теплом цехе (+22 °C), а затем сразу внесено на холод, герметик может не полностью отвердеть; холод замедляет химическую реакцию. И наоборот: если герметик отвердел при холоде, а затем резьбовое соединение нагревается до рабочей температуры, герметик может потерять эластичность. Планируй нанесение герметика так, чтобы отверждение происходило при температуре близкой к будущей рабочей.
Ошибка 5: путаница герметика с фиксатором
Анаэробные герметики и анаэробные фиксаторы резьбы - это не одно и то же. Герметик предназначен для уплотнения, фиксатор - для предотвращения ослабления и самопроизвольного развинчивания. Фиксатор может быть прочнее и удерживать резьбу намертво, тогда как герметик подбирают так, чтобы соединение можно было разобрать при необходимости (с приложением усилия, но без разрушения). Если на герметик наложить требования фиксатора и наоборот, ошибок не избежать. Для критичных узлов, где нужна одновременно герметичность и фиксация, существуют комбинированные составы, но это уже специальное решение.
Выбор герметика в зависимости от применения
На линиях фасовки жидкостей требуется герметик, стойкий к контакту с разными средами и несложный в демонтаже, когда приходится часто переналаживать оборудование.
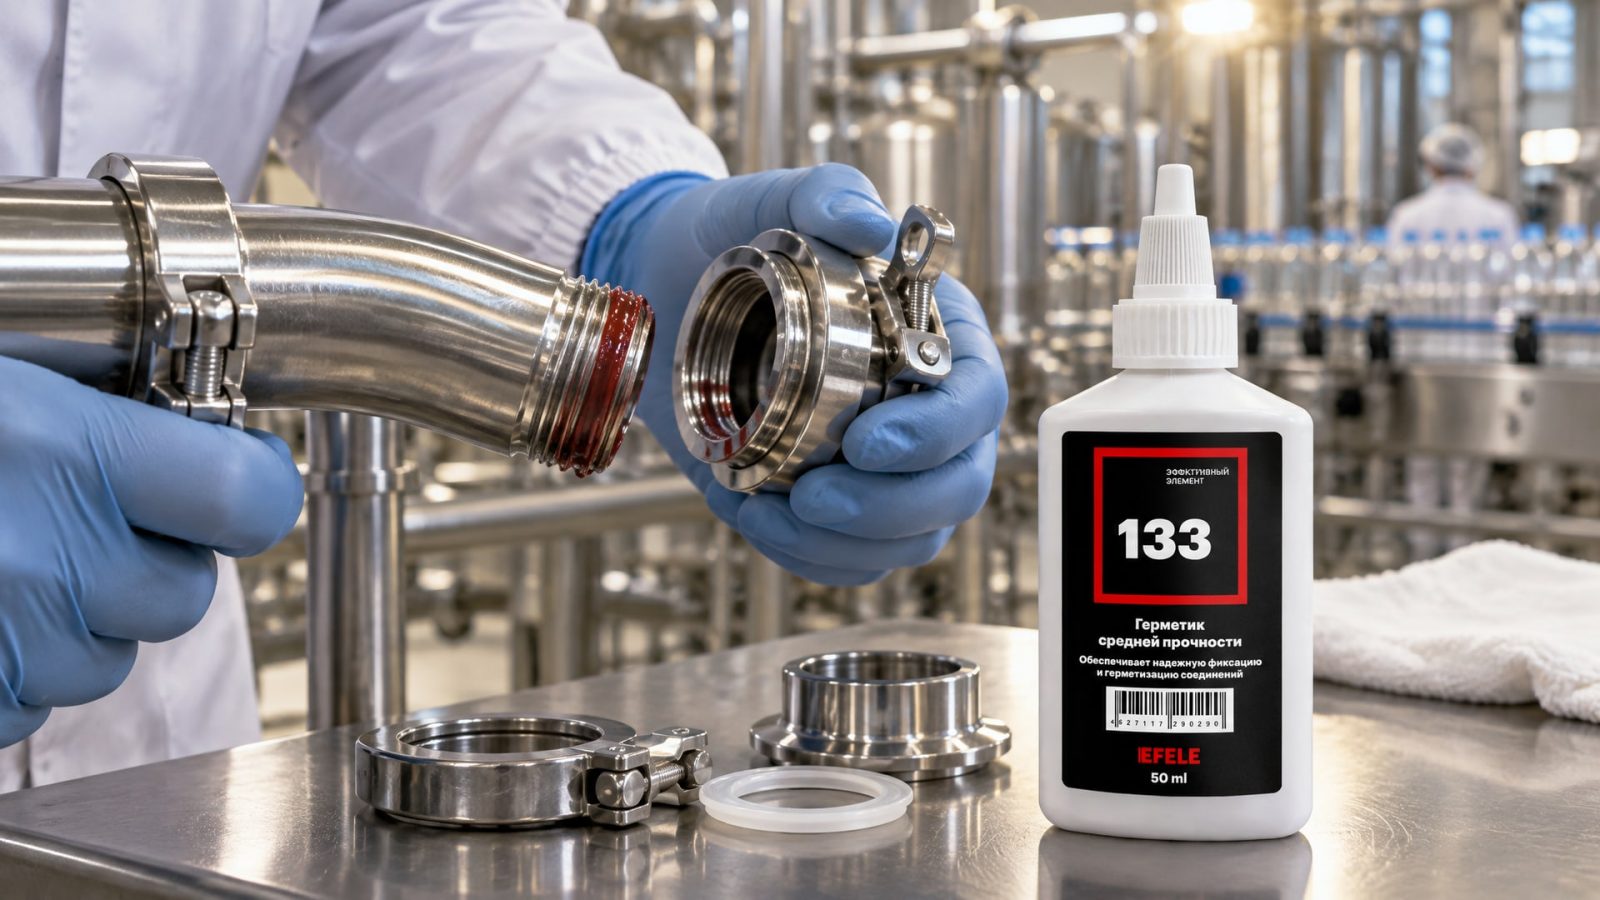
Герметик для трубной резьбы, используемый в пищевой промышленности, должен быть нетоксичным и не влиять на вкус и запах продукта.
В ремонтных службах закупщики часто выбирают анаэробный герметик сразу для нескольких типов резьб - металлических, сантехнических и гидравлических - ища универсальное решение. Однако на практике работает правило: универсальное редко оптимально. Стоит собрать номенклатуру резьб, которые обслуживает ремонтная служба (трубная 1/4–1/2", метрическая М10–М20, SAE и т.д.), и для каждого типа выбрать герметик, который отвечает диапазону давления, температуры и совместимости со средой.
На закупку герметиков в промышленности влияет и логистика: если герметик закупается под проект, он должен быть доступен, совместим с уже имеющимся оборудованием (датчики, регуляторы), иметь понятный техлист на русском языке и предсказуемый расход. EFELE 133 - анаэробный герметик для труб - встречается в номенклатуре проектов с высокой повторяемостью, потому что обеспечивает надежную герметизацию при средней прочности и способен выдержать вибрацию и температурные перепады, характерные для трубопроводов общего назначения.
Часто задаваемые вопросы
Можно ли применять анаэробный герметик на пластиковой резьбе?
Для пластиковой резьбы использование анаэробного герметика требует предварительной проверки совместимости с конкретным материалом пластика и фитинга. Большинство стандартов (EN 751-1, ISO 10964) ориентированы на металлические резьбовые соединения. Перед применением изучи спецификацию фитинга, проведи контрольный тест и получи одобрение производителя оборудования.
Когда можно пускать давление после нанесения герметика?
Стандартная выдержка перед нагружением -24 часа при температуре 22 °C. На холоде (ниже 15 °C) время увеличивается. Некоторые герметики отверждаются быстрее (6–12 часов), но это нужно уточнить в техлисте. Ранее нагружение приведет к смещению герметика и потере герметичности.
Сколько герметика наносить на одно соединение?
Герметик наносят тонким слоем на первые 4–5 витков мужской резьбы так, чтобы полностью заполнить впадины и боковые поверхности витков. Избыток герметика выдавится при сборке, недостаток оставит пустоты. Оптимум достигается практикой: обычно капля размером с рисовое зерно на каждый виток.
Чем отличается герметик от фиксатора резьбы?
Герметик предназначен для уплотнения и предотвращения утечек жидкостей и газов. Фиксатор резьбы предотвращает самопроизвольное ослабление и развинчивание под вибрацией. Герметик обычно позволяет разобрать соединение с применением инструмента, фиксатор может заклинить резьбу намертво. Для одновременной герметизации и фиксации используют комбинированные составы.
Чем отличается ФУМ-лента от анаэробного герметика для резьбы в сантехнике?
ФУМ-лента (PTFE) требует намотки 2–4 оборотов по направлению резьбы, предназначена главным образом для конических резьб и неэффективна на прямых цилиндрических резьбах. Анаэробный герметик заполняет весь зазор между витками, работает на любых профилях резьб и обеспечивает более стабильную герметичность при вибрации. Для цилиндрической резьбы герметик - основное решение.
Заключение
Выбор между анаэробным герметиком и ФУМ-лентой зависит от типа резьбы, условий эксплуатации и требуемого уровня герметичности. ФУМ-лента остается практичным и простым решением для конических резьб, но анаэробный герметик превосходит ее на прямых и цилиндрических резьбах, в условиях вибрации и при необходимости повторяемого результата. Залог успеха - тщательная подготовка поверхности (очистка, обезжиривание, сушка), правильное нанесение на первые 4–5 витков и соблюдение 24-часовой выдержки перед нагружением. Для пластиковой резьбы и нестандартных применений всегда проверяй совместимость с производителем.
Если твоя задача - обеспечить надежную герметизацию резьбовых соединений на производстве или в ремонтной службе, начни с определения типов резьб (коническая, метрическая, трубная) и условий работы (давление, температура, среда), затем выбери герметик по этим параметрам и проведи контрольный монтаж на образце перед массовым внедрением. Если возникают сомнения - проконсультируйся со специалистом поставщика герметика, который поможет подобрать оптимальный состав под твои условия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать откатные ворота для обеспечения их бесперебойной работы, предотвращения износа и продления срока службы механизма.
Защита продукта от смазки: узнайте, как выбрать безопасные смазочные материалы и правильно применять их на упаковочном оборудовании.
Узнайте, чем смазать секатор, чтобы защитить его от ржавчины, окисления и обеспечить долгую, бесперебойную работу инструмента.