
Анаэробный формирователь прокладок: замена вырубной прокладки фланца двигателя
Вырубные прокладки остаются традиционным решением для герметизации фланцевых соединений двигателя, но они часто подвергаются износу, вымыванию маслом и деградации при высоких температурах. Замена такой прокладки на анаэробный формирователь прокладок позволяет избежать длительного ремонта, снизить количество компонентов на складе и обеспечить надежную герметизацию без дополнительных прокладочных материалов. Анаэробные герметики отверждаются в отсутствие воздуха и при прямом контакте с металлом, создавая монолитное уплотнение прямо в зазоре между фланцами. Это означает, что при соблюдении технологии подготовки поверхности и нанесения герметик заполняет микронеровности и обеспечивает герметичность лучше, чем статичная прокладка, которая со временем уходит из зоны контакта.
Статья адресована техническим специалистам и закупщикам, которые рассматривают переход от вырубных прокладок к жидким герметикам и хотят разобраться в правилах замены, подготовке фланцев, выборе нужного состава и контроле качества выполненных работ.
Почему вырубную прокладку стоит менять на анаэробный герметик
Вырубные прокладки хорошо работают в статичных условиях, но при циклических нагревах, вибрации и воздействии масла они теряют упругость, уплотняющее усилие снижается, и появляются капельные утечки.
Кроме того, при демонтаже элемента их приходится выскабливать, что требует времени и рискует поцарапать рабочие поверхности фланца. Анаэробный формирователь прокладок лишен этих недостатков: он не высыхает, не деградирует от масла и остается герметичным на протяжении всего ресурса узла. При необходимости разборки герметик легче удалить специальными средствами или просто отвернуть болты - монолитное уплотнение не создает дополнительного сопротивления.
Еще один аргумент - экономия склада и логистики. Вместо того чтобы держать набор вырубных прокладок разных размеров и материалов, можно обойтись одним универсальным жидким герметиком, который подходит для любого металлического фланца с близко подогнанными поверхностями. Это упрощает процесс подбора при заказе запасных частей и снижает риск ошибки при выборе размера.
Подготовка фланцев: удаление старой прокладки и очистка
Качество герметизации анаэробным формирователем прокладок на 80 процентов зависит от подготовки поверхностей.
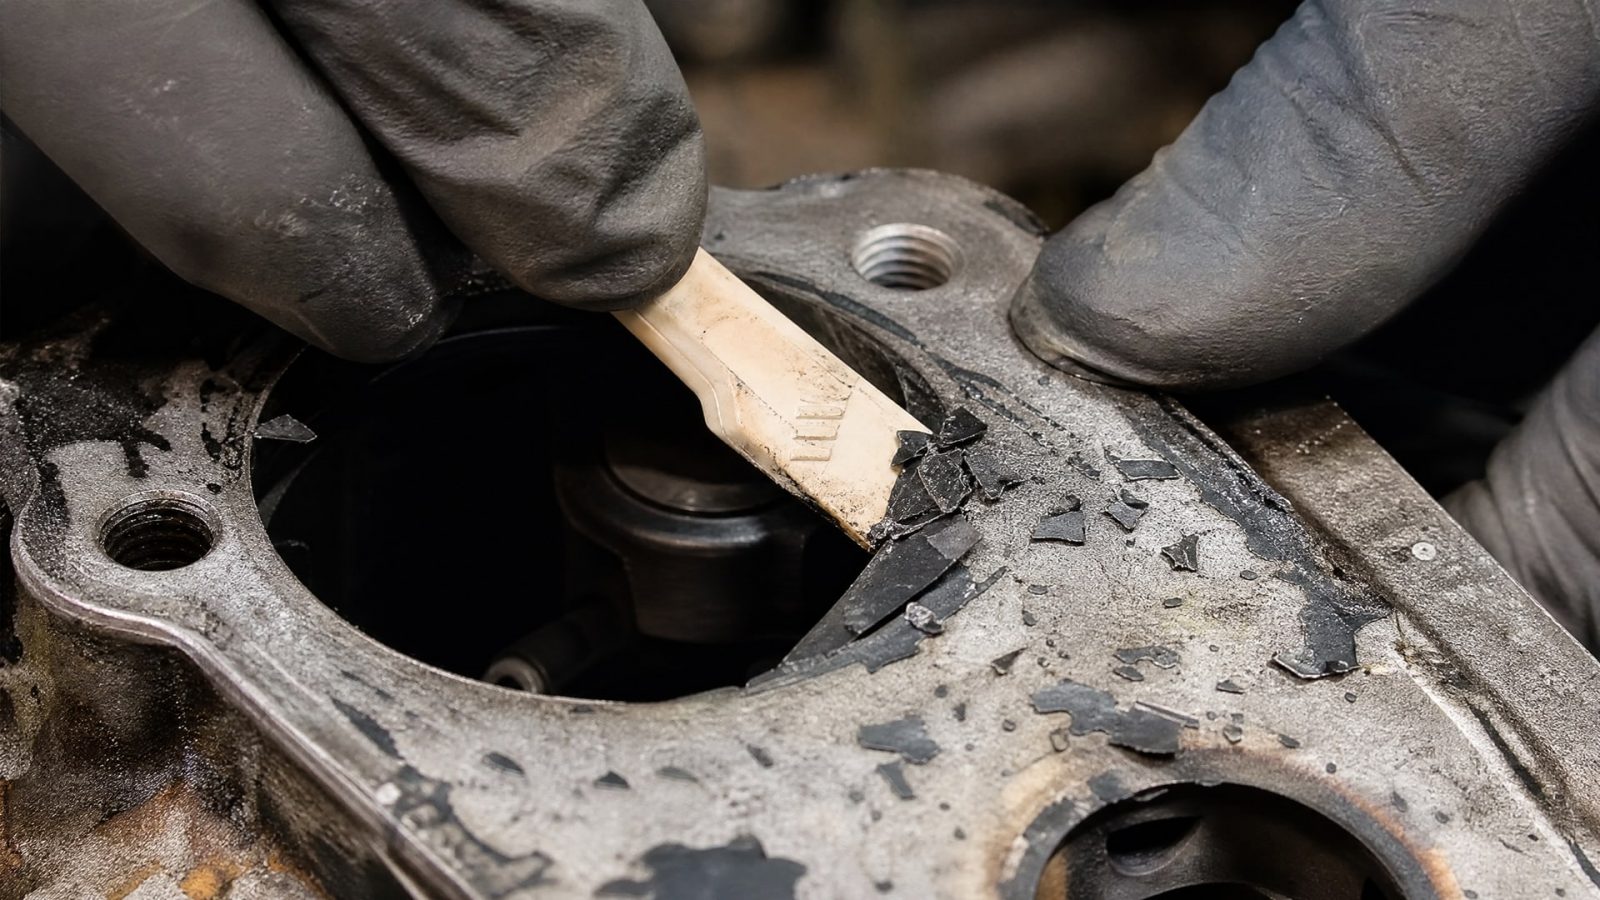
Нельзя просто нанести герметик поверх остатков старой прокладки - это гарантирует неудачу. Сначала нужно полностью удалить старую прокладку и выступающие края, остатки силикона, краски, масла, грязи и окиси ржавчины.
Для механического удаления следует использовать пластиковые скребки или специальные удалители прокладок. Грубые металлические скребки или абразивные инструменты могут оставить глубокие риски и задиры на поверхности, которые станут путями утечки герметика. Особое внимание нужно уделить болтовым отверстиям и внутренним краям фланца - там часто остаются частички старого материала, которые мешают адгезии нового герметика.
После механической очистки поверхность обезжиривают растворителем или специальными очищающими средствами. Обезжиривание критично для адгезии анаэробного герметика: масло и грязь создают барьер между составом и металлом и препятствуют отверждению. После обезжиривания фланцы высушивают на воздухе или протирают чистой, безворсовой тканью. Влага на поверхности тоже замедляет отверждение, особенно если речь идет о пассивных металлах.
Перед нанесением герметика нужно визуально проверить состояние фланца: нет ли коробления, раковин, забоин и заусенцев. Если дефекты заметные, их устраняют на шлифовальном станке или обратной обработкой, иначе герметик не заполнит эти области полностью и не обеспечит требуемую герметичность.
Выбор и нанесение анаэробного герметика
Анаэробные формирователи прокладок бывают разных типов - от быстро отверждаемых составов до медленных, от низкой до высокой прочности.
Выбор типа зависит от материала фланца, зазора между поверхностями, температурного режима и требуемого времени на сборку.
Для стандартных стальных фланцев без пассивного покрытия, с малым и равномерным зазором достаточно простого однокомпонентного анаэробного герметика средней прочности, который быстро отверждается в зазоре между металлическими поверхностями. Если фланец выполнен из алюминия, нержавейки или имеет гальваническое покрытие (никель, хром, кадмий), поверхность более пассивна и отверждение может замедлиться. В таких случаях стоит использовать систему с активатором - праймером, который наносят на одну из поверхностей перед герметиком и который ускоряет полимеризацию.
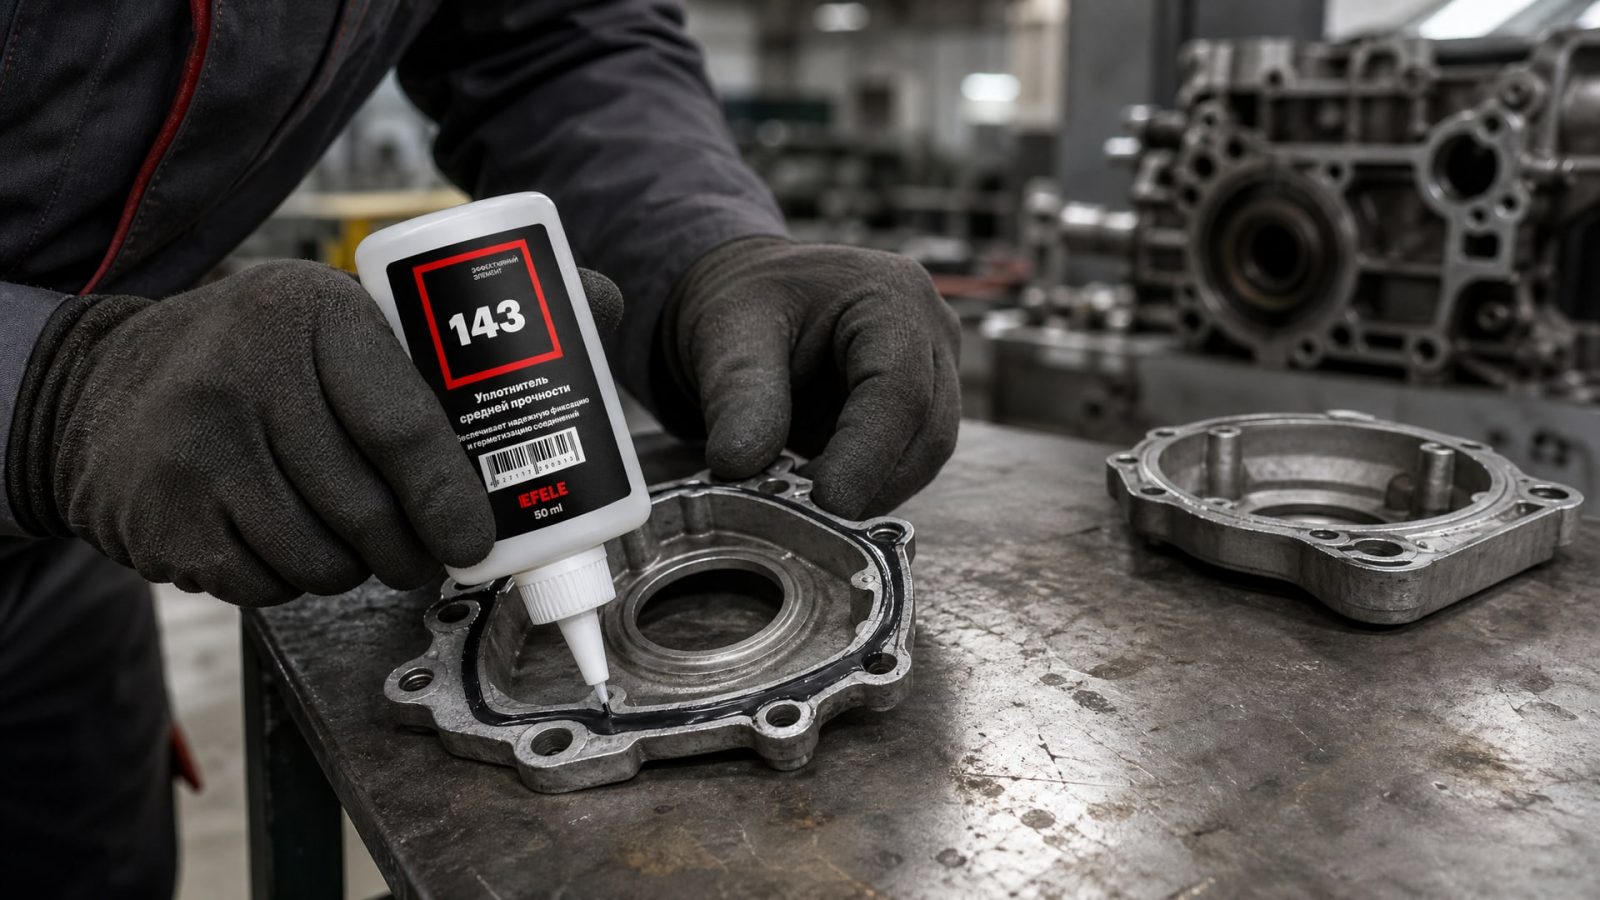
Герметик наносят непрерывным валиком толщиной 1-1,5 мм по внутреннему краю фланца и вокруг всех болтовых отверстий. Не рекомендуется наносить герметик параллельными линиями или толстым слоем - это не улучшает герметизацию, а только создает лишний выдавленный остаток. Для больших фланцев допускается использование ролика или механического дозатора, чтобы обеспечить равномерную линию без пропусков. Во время нанесения важно избегать попадания воздуха в валик - его нужно вести одним плавным движением, без перерывов.
Герметизация фланцевых соединений двигателя требует особого внимания к качеству подготовки и нанесения. В условиях вибрации и циклических нагревов традиционная вырубная прокладка часто теряет герметичность, тогда как жидкий уплотнитель типа EFELE 143 обеспечивает надежное уплотнение благодаря адгезии к металлу и устойчивости к маслу и перепадам температуры. Состав работает в диапазоне температур, типичном для двигателей, и не вымывается течущим маслом, что особенно важно для соединений в картере.
Сборка и затяжка болтов
После нанесения герметика нужно собирать фланцы как можно быстрее, без бокового смещения деталей.
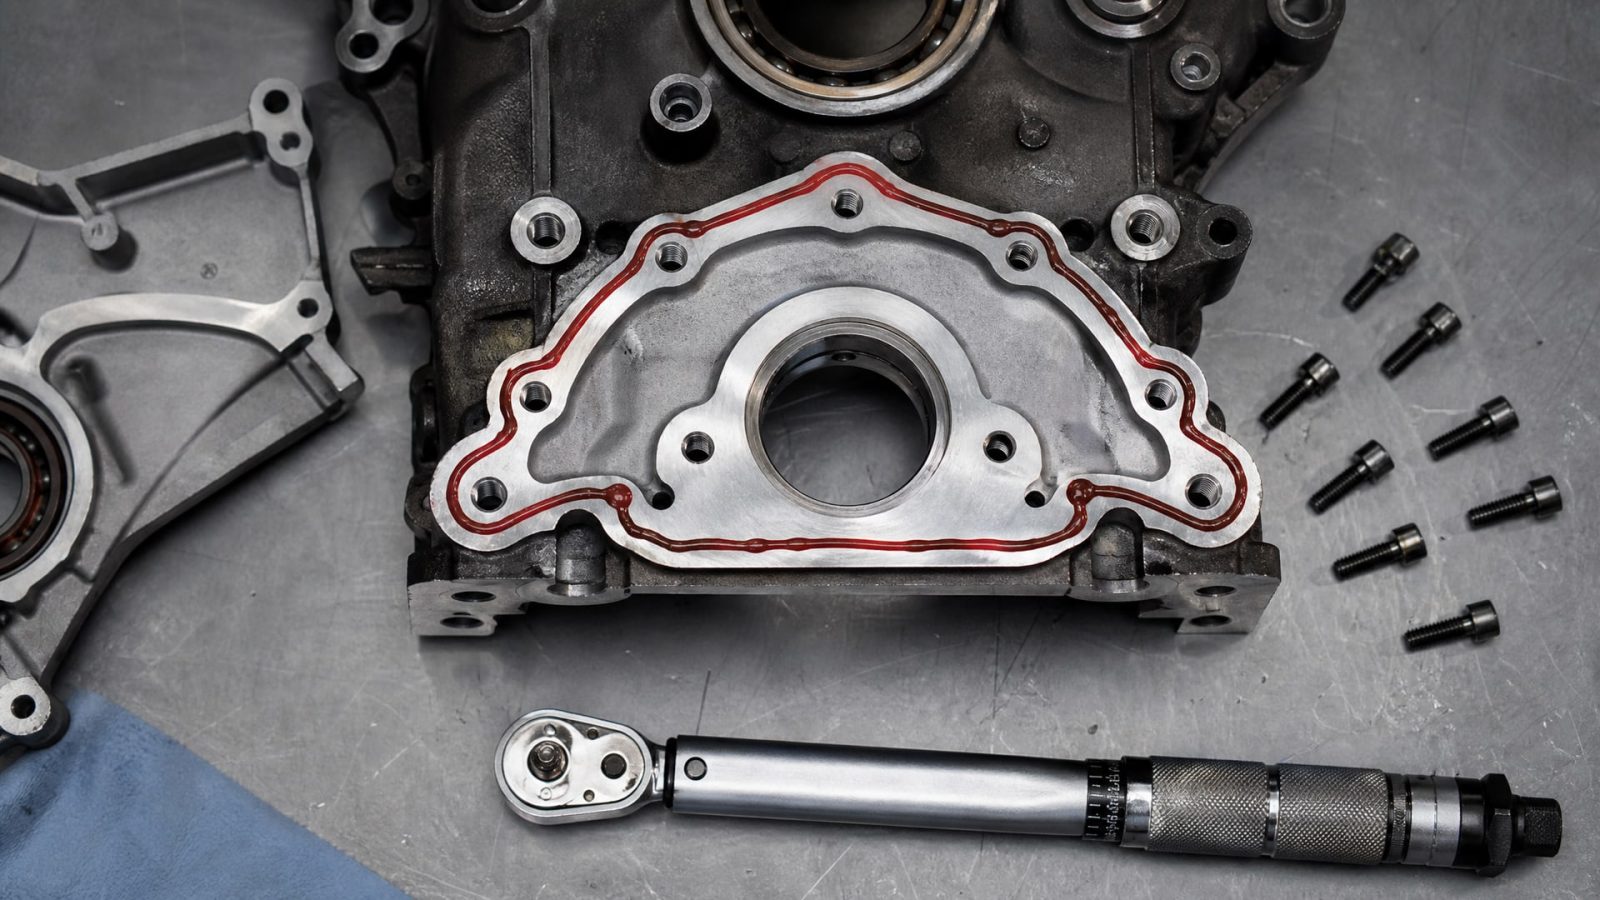
Любое скольжение нарушает непрерывность валика герметика и создает каналы утечки. Болты затягивают крест-накрест (диагонально), а не по кругу, чтобы распределить нагрузку равномерно и избежать локальных пустот под герметиком.
Затяжку выполняют по спецификации, указанной в руководстве двигателя или узла. Если спецификация отсутствует, рекомендуется использовать динамометрический ключ для обеспечения одинакового усилия на каждый болт. Слишком слабая затяжка оставляет большой зазор, в котором герметик не сможет полностью отвердеть. Слишком сильная затяжка может деформировать фланец и создать неравномерный контакт.
После затяжки болтов нужно дать герметику время на отверждение. Полная прочность достигается примерно за 24 часа при комнатной температуре, хотя рабочая герметизация может появляться раньше - в течение нескольких часов. До полного отверждения узел не должен работать под давлением или с горячим маслом. Если поспешить и запустить двигатель в нагрев сразу же после сборки, герметик может не набрать достаточную прочность и начнет пропускать.
Активаторы и особые случаи
Для пассивных металлов, таких как алюминий, нержавейка и гальванические покрытия, а также при низкой температуре окружающей среды может потребоваться активатор (праймер).
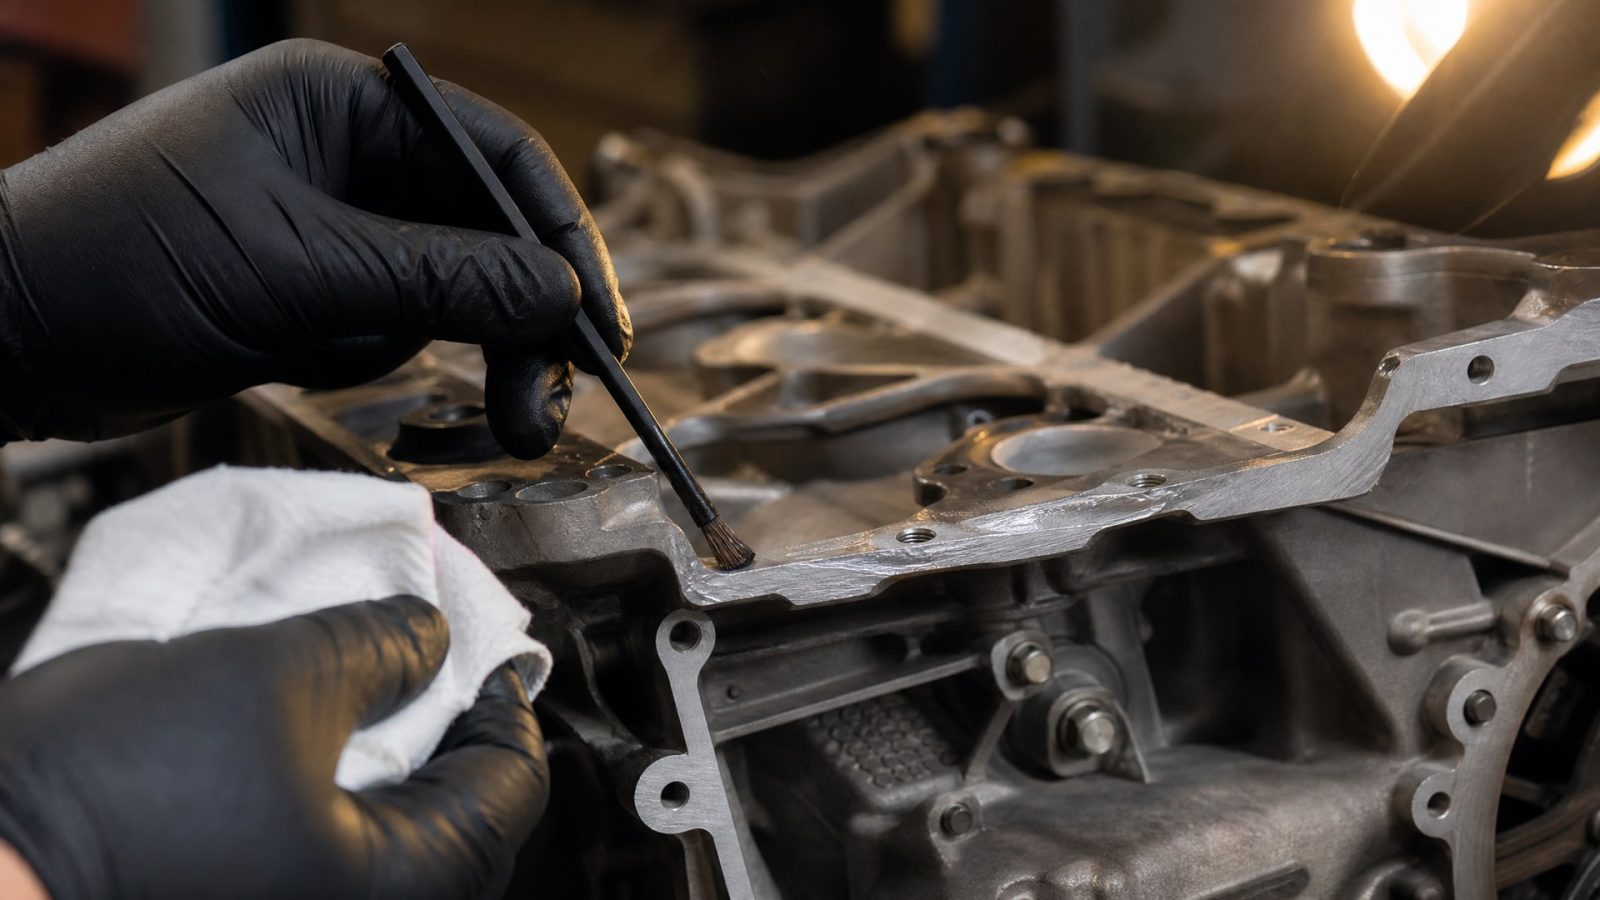
Активатор наносят тонким слоем на одну из поверхностей фланца перед герметиком - это ускоряет отверждение анаэробного состава и обеспечивает надежную адгезию даже на гладких и химически инертных поверхностях.
Если фланец выполнен из композита, пластика или имеет неровные поверхности с большим зазором, анаэробный герметик может оказаться неподходящим решением. Для таких случаев лучше вернуться к традиционной прокладке или выбрать другой тип герметика - например, гибридный полиуретановый или силиконовый состав, который терпимее к недостаткам поверхности.
При герметизации фиссур и микротрещин в фланцах герметик легко заполняет небольшие дефекты, но при наличии крупных дефектов (раковины, коробление более 0,1 мм) герметик не будет держать должным образом. В таких случаях фланец нужно отремонтировать механически перед применением герметика.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик поверх старой прокладки или силикона?
Нет. Остатки старой прокладки, силикона и других герметиков мешают адгезии анаэробного состава к металлу и препятствуют его отверждению. Поверхность должна быть полностью очищена, обезжирена и высушена. Даже тонкий слой старого материала может привести к утечкам.
Какой диапазон рабочих температур у анаэробного формирователя прокладок?
Для большинства стандартных анаэробных герметиков рабочий диапазон составляет примерно от −55 °C до +150 °C. Специальные марки могут работать при более высоких температурах. Конкретный диапазон нужно уточнять в техническом листе конкретного продукта.
Как долго нужно ждать полного отверждения?
При комнатной температуре полная прочность достигается примерно за 24 часа. Рабочая герметизация может появиться раньше - в течение нескольких часов - но до полного отверждения узел лучше не нагружать. При низких температурах отверждение замедляется.
Подходит ли анаэробный герметик для замены прокладки на любом фланце?
Нет. Герметик рассчитан на металлические фланцы с малым и равномерным зазором. При больших неровностях, коблении, композитных поверхностях или пассивных металлах без активатора результат может быть ненадежным. Перед применением нужно проверить состояние фланца.
Можно ли использовать герметик, если фланец грязный или масляный?
Нет. Масло, грязь и окиси ржавчины препятствуют адгезии герметика к металлу и замедляют отверждение. Поверхность обязательно нужно очистить и обезжирить перед нанесением герметика.
Заключение
Замена вырубной прокладки на анаэробный формирователь прокладок - это эффективный способ повысить надежность фланцевых соединений двигателя и упростить ремонтные работы. Главное условие успеха - тщательная подготовка поверхности, правильный выбор состава в зависимости от материала фланца и наличие активатора для пассивных металлов, а также соблюдение технологии нанесения и выдержка времени на полное отверждение.
Если вы решили внедрить это решение на производстве, начните с небольшого пилотного проекта: замените герметиком 2-3 узла, выполните тесты на герметичность и убедитесь, что результаты соответствуют вашим требованиям. Согласуйте выбор герметика с поставщиком или техподдержкой - они помогут подобрать нужный состав и активатор под ваши условия работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож сильно пенится, как определить источник проблемы и какие шаги предпринять для устранения избыточного пенообразования.
Удалить анаэробный герметик с резьбы можно проверенными методами, от механической очистки до растворителей, без повреждения деталей.
Узнайте, как смазать секатор, чтобы он не заклинивал и не ржавел, обеспечивая его долговечность и безупречную работу в саду.